汽车内饰模具的皮纹?咬花与搪塑
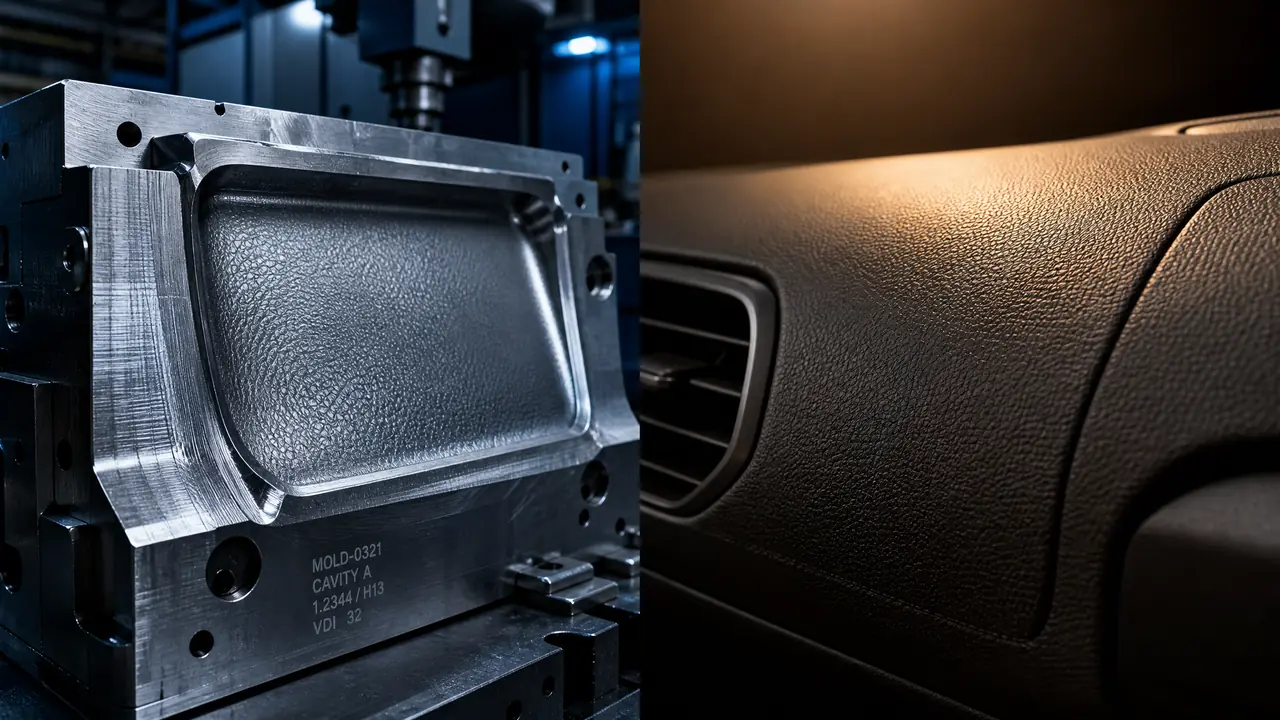
开门见山:内饰件上的皮纹,绝大多数来自模具钢表面的咬花蚀纹,高端仪表台才用搪塑表皮复合。咬花便宜、走量快,摸着偏硬;搪塑触感接近真皮,阴模投入却贵出几倍。定工艺前先把量算清楚,量小就别碰搪塑。
汽车内饰模具做出来的塑料件,凭什么摸起来像真皮?上个月一个做汽配生意的老朋友拿了块仪表台样品来问我,跟我抬了一下午杠,咬定这玩意儿贴了层皮。我让他翻背面——一体注塑的,没地方贴。这就是皮纹的功劳。来源就两条路:一条叫咬花,把纹直接蚀进模具钢表面,注塑件自带皮纹;另一条叫搪塑,先用阴模吸出一层带纹表皮,再跟骨架复合。两条路的成本和手感差距很大,选错一个,报价能差出几倍。
先把判断放前面:批量走量、预算卡得紧的件,走咬花;主仪表台上体、客户点名要「皮感」的,再考虑搪塑。别急,这个判断凭什么立得住,下面一条条拆开算。
咬花:把皮纹蚀进钢里
咬花是把皮纹直接蚀进模具钢表面的工艺,深度多在0.03到0.15毫米之间,注塑件脱模即带纹,不需要任何二次加工。流程听着不复杂:选好纹号,把纹板晒到钢模表面,遮蔽、曝光,再用酸性药水一层层咬蚀。钢模上蚀多深,件上就反过来鼓多高,纹是「长」在塑料里的,洗不掉也磨不掉。行内挑纹常用VDI 3400这套纹号体系,也有客户指定Mold-Tech的板,号数越大纹越粗。
纹号还有个隐藏作用:遮瑕。粗纹能吃掉熔接痕和轻微缩痕的可见度,表面一花,小瑕疵就看不见了。所以有些外观件明知结构一般,客户也要坚持咬个中粗纹,图的就是这个兜底。
新手最容易栽的坑是拔模角。皮纹蚀完是有深度的,纹越深,脱模越费劲。我师傅教的估算口子是,纹深每加0.025毫米,拔模角差不多多放1度。听着不多,叠起来吓人。
翻过一回车。一套门板模,原始斜度给了3度,客户临开模前把浅纹换成0.1毫米深的中纹,图纸上斜度没人跟着动。T1试模,件拉出来整面拖花,顶针位一片发白,跟被砂纸打过一样。返修方案是老实把斜度放到5度,重新配电极、重新CNC,前后搭进去十来天。这笔学费疼得实在——纹号一定,斜度必须跟着改。
对了,蚀纹按面积和纹号报价,小件几千块,大面积深纹上万的都有,晒板费另算。所以改纹从来不是「重蚀一下」四个字那么轻巧,焊补、退纹、重蚀,模具精度多少受牵连。想搞懂注塑模具整套的门道,可以先翻翻这篇注塑模具入门指南,把大框架立起来再抠细节。
搪塑:先造表皮,再复合
搪塑是先做表皮再复合的路线:把PVC或TPU粉末撒进加热的阴模,受热熔结成一层带纹软表皮,再跟发泡层、注塑骨架合体。你摸高端车仪表台那层软软的、按下去有回弹的面,多半就是它。粉末在阴模里滚动受热,单件表皮的成型周期大概60到90秒,比注塑慢,但它做的是「皮」本身。
搪塑阴模跟咬花完全是两个世界。阴模壳体靠电铸成型,镍层一点一点积出来,纹路做在壳的内表面,细到能复刻皮孔级别。搪塑阴模为什么贵,道理就压在这层壳上,一套几十万起步,粉末还分档次。感兴趣的可以看这篇电铸模具的原理拆解,跟搪塑阴模是一脉的工艺。
表皮做出来只是半成品。后面还要跟PU发泡层、注塑骨架复合,一套仪表台得串起搪塑、发泡、注塑三道工序,车间没个几百平玩不转。这也是为什么小厂接不了搪塑单——不是不想接,是产线摆不下。
PVC和TPU怎么挑?我个人偏向TPU,虽然每公斤贵出一截。老款PVC搪塑件最常见的毛病是增塑剂迁移:车在太阳底下停一个夏天,表皮发粘,手指一按一个印。TPU耐老化学好得多,就是钱包得顶得住,中高端车型现在基本都在换。
同一块中控台,两条路差多少钱?
同样的皮纹效果,咬花只花一次蚀纹费,小件几千块封顶;搪塑要多开一套几十万的阴模,还得养一条复合工序,量小必亏。账不难算,难的是很多人开工前根本没把这笔账摆上桌面。
| 对比项 | 咬花(蚀纹) | 搪塑 |
|---|---|---|
| 纹路来源 | 模具钢表面直接蚀出,纹长在塑料里 | 电铸镍壳阴模吸出表皮,纹在皮上 |
| 模具投入 | 蚀纹费几千到上万,晒板费另算 | 阴模一套几十万起步,粉末另计 |
| 单件节奏 | 一次注塑出成品 | 表皮60-90秒,再串发泡和复合 |
| 手感 | 偏硬,按下去没回弹 | 软,有回弹,接近真皮 |
| 改纹代价 | 焊补重蚀,伤精度 | 换壳或重电铸,伤钱包 |
| 常见部位 | 门板、立柱、副仪表台 | 主仪表台上体、A区软触面 |
我的话讲直一点:咬花强在成本和效率,单件多掏不了几个钱,几十万件摊下来几乎忽略不计;搪塑强在触感,那层软皮是纹路里长不出来的。别信「两个都好」的和稀泥说法——预算一百以内的内饰项目,我压根不会建议客户上搪塑。
中间路线也有。现在流行的软硬结合做法,可以用双色注塑把软胶和硬胶一次成型,纹路照样靠咬花给,触感比纯硬胶强一截,投入又远低于搪塑,门板扶手上用得特别多。
回到开头那块仪表台样品。我那位朋友后来接的单走了咬花路线,纹号照着竞品挑了个浅一档的,预算省下来,客户照样签了字。你下次再摸到一块「真皮」中控台,先想一秒:这纹是蚀在钢上的,还是一层表皮复合上去的。答案不同,这辆车的成本结构就完全不同。
常见问题
咬花的纹越深越像真皮吗?
不是。纹深超过0.2毫米,拔模角得跟着放大不少,产品结构一让再让,件越做越厚,强度和重量都吃亏。仪表台常用的中等纹号,看着舒服,拖花风险也小,多数项目够用了。
蚀完纹的模具还能把纹去掉吗?
能,但不划算。浅纹打磨加抛光可以退掉,深纹要焊补之后重新加工,精度多少受影响。所以定纹号之前最好拿纹板样板确认,别等钢咬完了再反悔。
搪塑表皮时间长了会出什么问题?
老款PVC搪塑最常见的毛病是高温下增塑剂往外跑,表面发粘,门缝上能摸到一层。现在中高端多用TPU粉末,耐老化学好很多,价格也高一截,选料时得把售后预期一起算进去。
皮纹件表面有流痕和接痕,咬花能盖住吗?
能盖一部分。粗纹对熔接痕的遮蔽力确实强,但压力不足、排气不好的件,纹面上照样见亮印。顺序别反:先把工艺调顺,再靠纹兜底,指望纹救工艺是本末倒置。