连接器模具精密在哪?端子间距与镶件
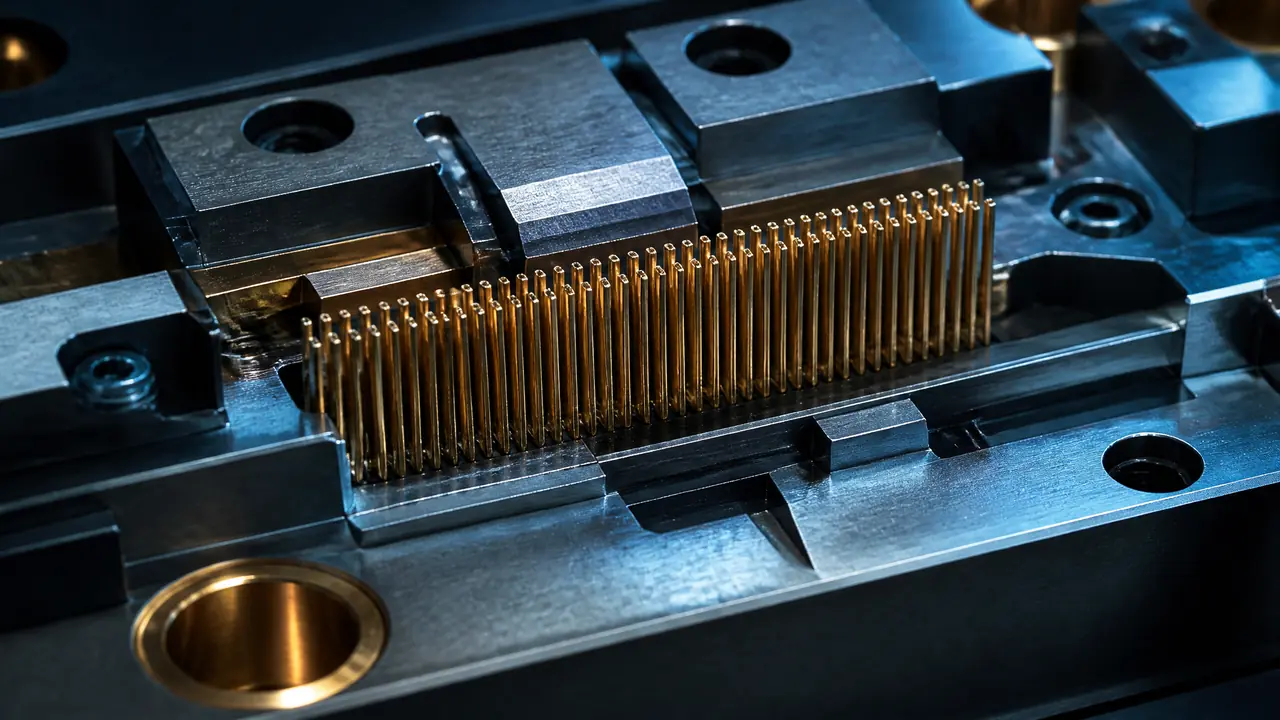
开门见山:连接器模具的贵和难,九成压在端子间距和镶件上。0.5mm间距要求孔位公差±0.02mm,成型针得靠慢走丝和电火花一点点做出来。下单前先让供应商报间距公差和镶件加工方式,答不上来的换一家。
上周一个做充电桩配件的老板把连接器模具的两份报价单拍到我桌上,同一个产品,一套报18万,另一套报52万。他问我差在哪,我让他先看端子间距:一套是1.27mm的老平台,一套是0.5mm的新平台。差价三倍,差的全是精度。
这行里有个说法,普通塑料外壳模比的是手感,连接器模比的是位置。绝缘体上一排排孔位,孔距就是端子间距,常见的2.54mm、1.27mm是祖传规格,消费电子和车载这块0.5mm、0.4mm也都量产好几年了。间距越小,孔位偏一点,装上端子不是插拔卡滞就是相邻针脚短路,返都没法返。
端子间距是怎么被模具锁住的
连接器模具的核心指标是端子间距成型精度,0.5mm间距孔位公差要压到±0.02mm以内,超差就是对插不良和短路。这个公差不是调机调出来的,是模具结构天生决定的。每个孔位背后都是一根细长的成型针,细的地方直径只有0.3mm上下,还要扛住注塑时料流的冲击。料流走得不对称,细针就会被冲得让位,整排孔位跟着歪。我们改过一回:靠边两个腔的孔位整体偏了0.03mm,查了两天,最后把进胶点从中间挪到对角,压力平衡了,孔位才稳回来。那套模后来连跑三个月,抽检没再超差过。
顺便讲个容易混淆的点。连接器工厂里其实有两套模:一套冲压模出金属端子,一套注塑模出绝缘体,平时说的连接器模具通常指后者。端子是外购插进去的,注塑件负责把端子隔开、定位、锁住,所以孔位精度管的是端子装进去之后隔多远,这就是间距控制的全部意义。
孔距这件事还有个参照系。2.54mm这种老间距,很多模房手里有现成经验可抄;真下探到0.5mm以下,就得对着IEC 60603那套小间距连接器标准一条条核对外形和配合尺寸(维基百科对IEC 60603系列有整理),图纸阶段就钉死,别指望试模阶段再找补。
说白了,0.5mm间距的孔位控制就是精密注塑里最卷的那一档,公差怎么从钢材、加工到装配一层层守住,精密注塑模具公差控制到0.01mm那篇写得完整,可以接着看。
镶件:这套模具真正烧钱的地方
连接器模具一半以上的加工成本都花在镶件上,一根端子成型针用慢走丝割三四个小时,报废一件就是上千块打水漂。很多人以为模具贵在钢料。S136一公斤几十块钱,一套模的钢料撑死几万。贵的是加工——端子镶件上全是0.1mm级的台阶、窄槽和细筋,慢走丝割一个异形镶件三四个小时起步,精度能守住±0.003mm;割完还要电火花清角,再由老师傅拿油石一点点抛。我见过学徒装夹没垫平,割到一半钼丝断在件里,一件毛料几大千就没了,那天车间安静得很。
镶件怎么定位也有讲究。我们惯用磨削配合面互锁的结构,靠面定位而不是靠销钉,销钉孔自身的装配误差,在0.5mm间距上就能吃掉小一半公差预算。这个细节客户一般看不到,但它直接决定模具用半年之后的孔位还准不准。
镶件多了还有个连锁反应:拼缝多,飞边风险就大。绝缘体上要是渗出0.02mm的披锋,端子可能就插不到位。所以配合面精度、锁模力的匹配都得提前算进去,连接器模对注塑机吨位和模板平行度都挑,道理就在这。镶件加工的顺序和各工序会卡在哪,注塑模具加工全流程那篇拆过一遍,这里不重复。
胶料、腔数和交期,报价单背后的取舍
连接器胶料首选LCP和PA9T,LCP收缩率0.1%-0.3%,模温打120℃;腔数不是越多越赚,间距越小越要保守。胶料选错,前面全白干。收缩率大的材料,孔距跟着缩,0.5mm间距缩1%就是5个微米起步,直接出界。别光看材料单价,先把收缩率对上间距要求再说。
| 胶料 | 收缩率(大概) | 模温 | 适用间距 | 用下来的感受 |
|---|---|---|---|---|
| LCP | 0.1%-0.3% | 120-140℃ | 0.4mm以下首选 | 贵但稳,薄壁填充利索 |
| PA9T | 0.3%-0.5% | 110-130℃ | 0.5-0.8mm | 韧性好,插拔寿命长 |
| 改性PA66 | 1%-2% | 90-110℃ | 1.27mm以上 | 便宜,高精度的别碰 |
腔数这一块,客户最爱问能不能做到64腔。我的态度看间距:1.27mm往上的产品64腔正常;0.5mm间距先做32腔,把工艺窗口摸稳再谈翻模。多腔模基本都要上热流道,浇口点位和端子孔位的相对位置要一次算准,热流道模具怎么选怎么配之前单独写过,选型思路是通的。
交期也要留余量。这种模T1试模之后基本都要修两轮回,我们去年那套32腔的0.5间距模,从签约到交模用了大概100天,中间光等慢走丝排产就空了一周。报价单上写45天交精密连接器模的,要么厂里真排着几台慢走丝,要么就是先签下来再说,你要会听。
回到开头那两份报价。52万那套贵就贵在间距、镶件和胶料这三件事上,每一件都躲不掉;18万那套也不是坑人,做1.27mm够用,拿去开0.4mm的新品才是真坑。你下次拿到报价单,先问间距公差,再问镶件怎么加工,最后问用什么胶料,三句话问完,报价虚不虚心里就有数了。
常见问题
连接器模具从开模到交模要多久?
1.27mm以上的普通规格,45天到两个月能交;0.5mm以下的多腔精密模,三四个月很正常。大头耗在镶件慢走丝和配模上,谁承诺30天交精密连接器模,先打个问号。
模具钢选S136还是SKD11?
绝缘体模芯我们常用S136,防锈、抛光好;端子成型镶件上SKD11或更硬的粉末钢,硬度扛得住几十万模次。预算压太狠的话,镶件寿命是第一个崩的。
0.35mm间距还能注塑吗?
能,但模具基本全镶件化,成型针比头发丝粗不了多少,烧钱也烧时间。这个量级有的厂改用蚀刻加电铸做腔体,订单量撑不起模具费就别硬上。
验模的时候看什么?
别只看外观。抽三个腔测孔位位置度,装真端子打对插力,连续注塑两百模以后再复测一轮。孔位尺寸会跟着模温漂,冷模量出来的数据不作数。