车灯模具难在哪?透镜皮纹与精度的高要求
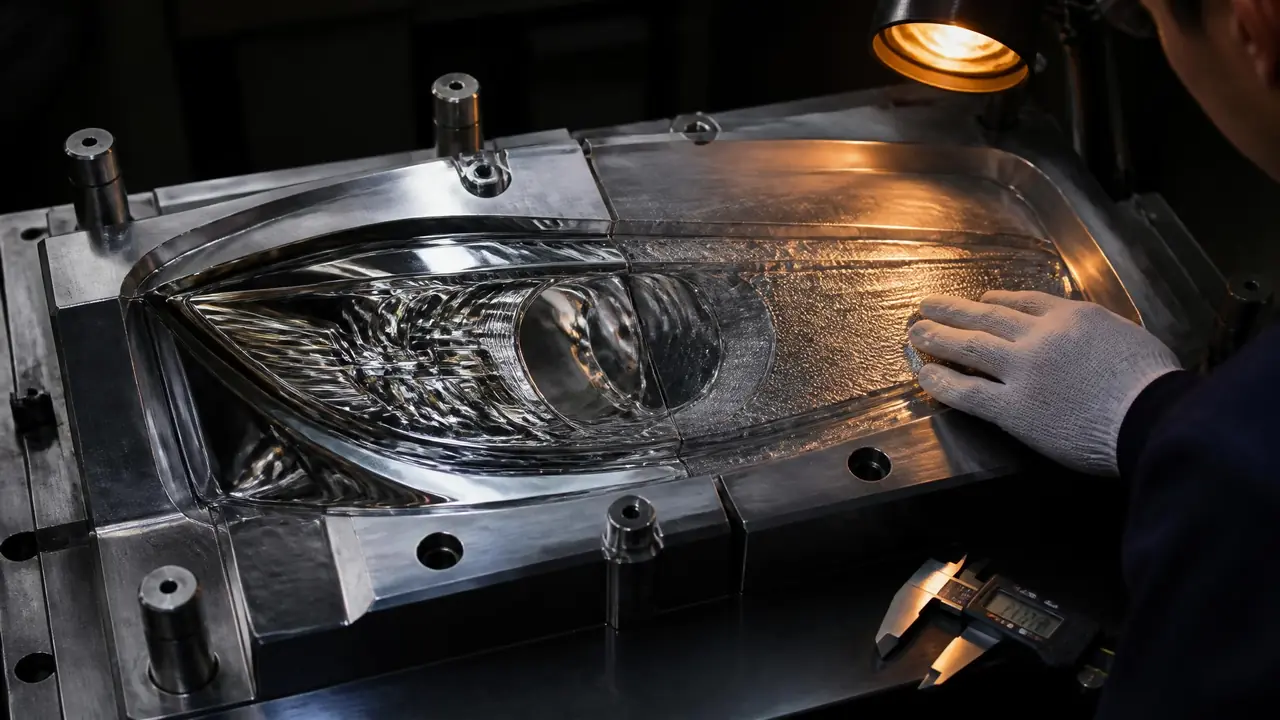
先说结论:车灯模具的门槛集中在透镜镜面、皮纹蚀刻和公差控制三处,PC料的工艺窗口比普通ABS窄得多,模温或烘料差一点就整批出银纹。下单前先让模具厂把这三关讲清楚,报价贵在哪也问得明白。
车灯模具的报价单,第一次看的人多半会愣一下。同样是几百公斤的模具钢,凭什么前大灯灯罩这一套,能抵普通外壳模两三套的钱?去年一个做汽配的朋友接了大灯总成的单子,模具发外做,我跟着盯了全程,从开钢到T2试模四个多月,才算把那个"贵"字看明白。这个行业的共识是:车灯是注塑件里对外观和光学要求最苛刻的一类,难就难在透镜那面镜子和那层皮纹上。
先给个参照。普通内饰件用PP或者ABS,模具钢P20预硬就够,表面抛成雾面就能交差。车灯灯罩用的是PC,料筒温度280度往上走,型腔得抛到镜面等级,公差按0.05毫米卡。钢要选S136或者2083这类,既抛得上镜面,又扛得住PC料高温长时间冲刷。光钢材和抛光两项,成本就跟普通模拉开一大截了。
透镜那一面,为什么非抛到镜面不可
车灯透镜对型腔表面的要求接近镜面等级,抛光不到位,成型后的灯罩会散射灯光,配光检测过不了,返抛一轮就是十几天。很多人以为镜面就是越亮越好,重点其实在无痕。PC料进模温度高,型腔上任何一道细微的抛光痕、划伤,都会原样复制到灯罩上,点亮之后被光源一照全露馅。我们那套模的型腔用的是S136,粗抛之后交给抛光师傅手工精抛,光镜面那一块就磨了十来天,中途还返工过一次,原因只是芝麻大的一点橘皮。抛完得拿油石和百洁布一级一级收,顺序错一步,前面全白干。懂行的验模会带支手电,斜着光看型腔反光有没有扭曲,比什么检测报告都直观。
温度这关同样卡人。PC料吸湿,烘料要120度烘足4小时,我们在车间里真吃过亏:有次赶交期,烘了两个半小时就上机,T1出来灯罩内圈一圈银纹,整板报废。模温机开到90到110度,模温低了表面发雾,高了收缩又难控制。这些参数写进作业指导书容易,赶交期的时候还能守住,才算真功夫。
皮纹不是印上去的,蚀纹深度要跟拔模角配合
车灯皮纹靠化学蚀刻咬进钢材,深度多在0.05到0.15毫米,纹越深拔模角要越大,普通面1度够用,蚀过纹的灯罩内壳得留2到3度。灯罩外表面是镜面,内壳、支架、装饰框这些件反而要做皮纹,一是遮流痕,二是消反光。蚀纹厂会拿纹板给你挑,常见的有Mold-Tech和益伸的板号,选定后用感光药膜把纹路转印到型腔,再用药水腐蚀咬深。这道工序排在热处理和精加工之后,做深了没法补救,只能焊补重蚀,可焊过的位置硬度会变,二次蚀纹容易花,基本等于局部重做。
我自己踩过的坑就在拔模角上。图纸按惯例给了1度半,纹选的是0.08毫米深的细纹,T1试模顶出来,内壳侧面大面积拉白。蚀纹厂的人来看了一眼就说是角度不够——纹咬进钢里0.08毫米,脱模等于拿钢在塑料上刮。加到2度半,重做电极重新EDM,再蚀纹,前后搭进去三周。别急着怪蚀纹厂,下图纸之前就该把纹号和拔模角对上,这笔账放设计阶段算,成本最低。
精度卡在哪几个数字上
透镜类车灯件的型面轮廓度普遍要压在0.05毫米以内,定位配合孔做到0.02毫米,PC收缩率0.5%上下,余量全靠模流分析和试模修出来。大灯灯罩和灯壳之间有密封配合,灯罩四周翻边要跟灯壳的卡槽对得上,间隙超了进灰进水,整灯判废。所以车灯模的分型面和碰穿位比一般模讲究,碰穿面要一对一研配,红丹一次一次压着检查,这个活纯属慢工。公差是怎么一层层设备、一道道工序保下来的,我们之前写过一篇精密注塑模具公差控制到0.01mm是怎么做到的的拆解,讲得比这篇细,可以直接翻。
两类模的差距,摆在一起看更清楚:
| 对比项 | 车灯灯罩模 | 普通内饰件模 |
|---|---|---|
| 成型材料 | PC | PP / ABS |
| 型腔钢 | S136 / 2083,淬硬 | P20 / 718H,预硬 |
| 表面要求 | A1镜面或蚀纹 | 雾面、晒纹即可 |
| 关键公差 | 轮廓度0.05毫米级 | ±0.1毫米普遍 |
| 模温 | 90到110度 | 50到70度 |
表里每一行都是钱的去处。当然也不是整套大灯的件都这么高,遮光罩、装饰框的要求又是另一档,一套总成里几种模具混着下单,项目管理难度也就跟着上去了。
试模才是真正花钱的地方
车灯模具T1试模出问题太正常,熔接线、流痕、顶白要一样样调,阀针式热流道按时序开合能把熔接线赶离外观面,T1到交模留三周比较稳。灯罩最怕熔接线,两股料流在型腔里汇合,接不好就是一条肉眼可见的痕,位置落在照明区,客户直接判死刑。所以车灯模的浇注系统普遍上阀针式热流道,几根阀针按程序先后开启,把熔接线往非外观面赶。这套东西本身就不便宜,调试还得在试模现场一遍遍改时序,热流道浇注系统的门道我们之前专门写过一篇,这里不展开。
我们那套模T1是十月底打出来的,流痕、拉白、熔接线三样占全,T2隔了将近三周才消停,到交模前后四个多月。这速度在车灯模里不算慢,行业里试模到交模两三个月是常态。报价单上模具厂给你留几次试模、留多长周期,直接决定后面扯皮的多还是少。
回到开头那个"贵"字。车灯模具的钱,一多半花在你看不见的地方:抛光师傅的手工时长,蚀纹前的角度核算,热流道的阀针时序,还有研配到位的碰穿面。朋友那套模最后顺利过了客户的配光检测,模具厂老板说了句大实话——车灯模是口碑生意,做砸一套,圈子里都知道。你要下单,先把这三关拿去考问模具厂,答不上来的,报价再低也别碰。
常见问题
车灯灯罩为什么都用PC不用PMMA?
前照灯灯罩现在基本是PC的天下,抗冲击和耐热都强,石子崩一下不裂。PMMA透光不差、也便宜,但脆,只在一些后组合灯的外壳上还能见到。料贵归贵,安全件不敢省。
一套前大灯灯罩模具大概什么价?
看腔数和热流道配置。国产钢配针阀热流道、一模一腔的,行业普遍几十万起步,进口钢加双腔上百万不稀奇。远低于市场价的报价,多半是省了抛光工时,或者钢料来路不正。
皮纹磨损了能修吗?
能,局部焊补后重新蚀纹是常规操作。但焊补区硬度和周边有差异,重蚀出来的纹会有色差,落在显眼位置就很难看。所以皮纹件平时清模别拿硬物刮,铜铲比钢针靠谱。
车灯模具能用多少模次?
型腔用S136淬硬到HRC48以上的,正常保养做到30万模次问题不大,国内头部厂有做到50万模次的案例。阀针、封胶位这些易损件要定期换,别等到出毛刺才想起来。