大型塑料模具怎么开?周转箱垃圾桶托盘的吨位与开模要点
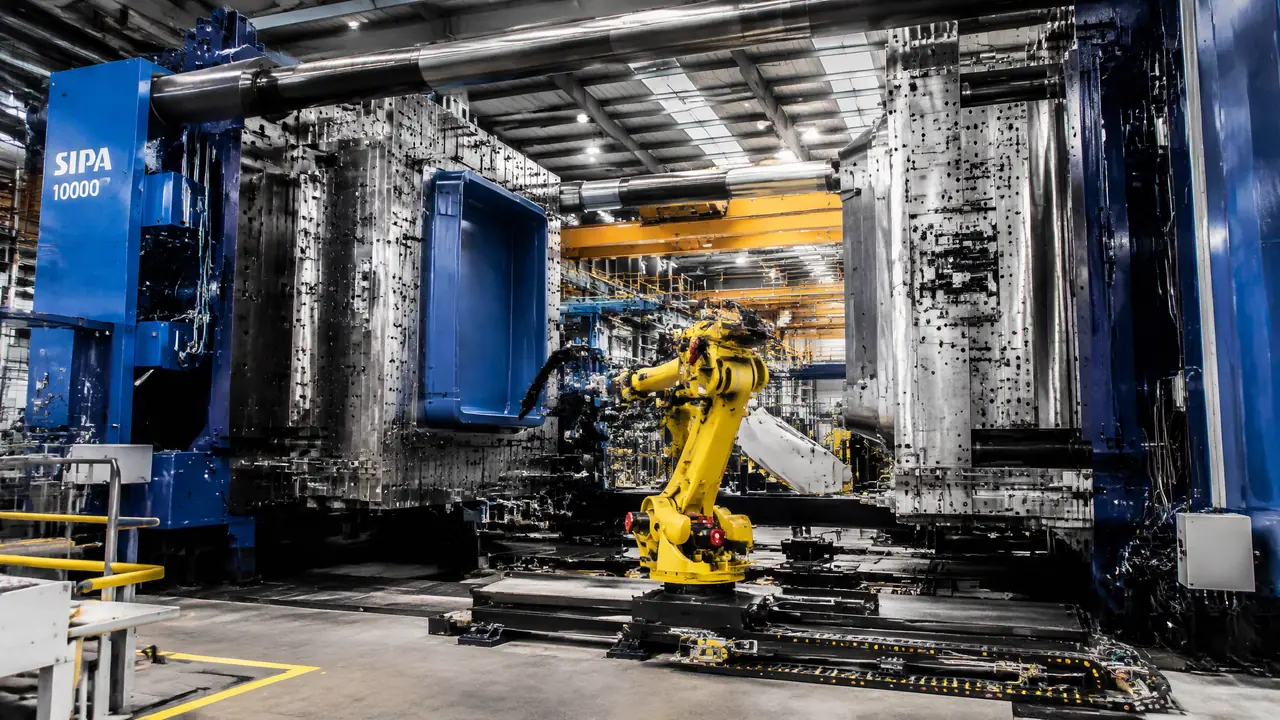
直接给结果:大型塑料模具的成败在开工前就定了,机台吨位、拉杆内距、行车吊重这三道匹配对不齐,模具做得再漂亮也只能躺在仓库里。箱桶盘三类大件的估算法、开模要点和报价区间,这篇按能直接抄走的数字给你。
大型塑料模具的单子,我接单这几年碰到的头号翻车点不在模具本身,在机台。上周有人开口就问托盘模具多少钱,我问他那台机几吨、拉杆内距多少,电话那头愣了三秒,他压根没想过模是装在机台上的。做周转箱垃圾桶托盘这类大件的客户,十个里有六个先问价再问机台,顺序一反,后头全是学费。
箱、桶、盘,看着都是大塑料件,腔深、壁厚、料性、收缩率没有两样是一样的,吨位更是差着量级。这篇就按我报价的习惯顺序走:先算吨位,再按件拆要点,末了对机台。
吨位怎么估:投影面积乘模压,再留两成余量
估法一条式:型腔投影面积长乘宽换算成平方厘米,乘每平方厘米0.25到0.4吨的型腔压力,再上浮两成余量,就是要找的机台吨位。
系数跟着流长比走。周转箱壁厚三毫米上下,料要走六七百毫米的路,取0.35往上;垃圾桶壁厚四五毫米但腔深,取0.3;托盘筋多面平,取0.25到0.3。这个式子我在手机计算器上按了不下百次,客户发张图过来,两分钟给出吨位区间,误差一百吨以内。
| 件型 | 常见规格 | 投影面积约 | 机台吨位 |
|---|---|---|---|
| 周转箱 | 600×400毫米 | 2400平方厘米 | 650-1000吨 |
| 周转箱 | 400×300毫米 | 1200平方厘米 | 400-500吨 |
| 垃圾桶 | 120升 | 2800平方厘米 | 800-1300吨 |
| 垃圾桶 | 240升 | 4200平方厘米 | 1300-2000吨 |
| 单面托盘 | 1200×1000毫米 | 12000平方厘米 | 2500-3300吨 |
| 双面托盘 | 1200×1000毫米 | 12000平方厘米 | 3300-4500吨 |
表里是市面常见的配置区间,式子算出来的数落得进去就对。余量那两成别省。
飞边这东西,一次都嫌多。大模飞一次边修模三天起步,机台停着等模,一天的机时费比省下的电费贵十倍。说实话,我宁可劝客户上半级机台,也不赌封胶面那两毫米。
开模要点按件拆:箱怕扭,桶怕缩,盘怕断
箱怕扭桶怕缩盘怕断:周转箱盯对角线扭曲与底部吸附,垃圾桶盯缩痕和把手抽芯,托盘盯熔接线强度,开模前把对应那道坎先想透。
周转箱最阴的一刀在收缩率。去年一套600乘400的箱模,图纸按1.5的缩水走的,客户中途换了料,实际缩到1.8,箱口一圈内扣两毫米,盖子试装三百个没一个扣得上,型腔口框烧焊重铣,赔进去六天工。打那以后我每套箱模留两手:口框按缩水上限算尺寸,型芯水路给到最大。箱腔深三百五到四百毫米,底面光溜溜的容易真空吸住,阀式气顶是标配别省,一模四十到五十五秒,冷却占七成。这笔账我在周转箱模具开一套要多少钱?大型箱体模的成本账里拆过,这里不展开。
垃圾桶是厚壁件,四到六毫米的壁,缩水痕全藏在桶口加厚圈和把手根部。现在240升桶的主流做法是气辅,氮气把桶口圈掏空,一只桶省半公斤料,缩痕压下去了,锁模力还能省两三成,带气辅一模六十到七十五秒。代价是模具要做气道气嘴,报价多五六万。把手倒扣全靠大滑块,一个滑块三四百公斤,斜导柱带不动的就上油缸抽芯。HDPE收缩1.8到2.5,跨着七个点的料,开模前一定问清客户用哪家牌号。
托盘最要命的是熔接线。双面托盘八个到十六个热嘴分组时序进胶,熔接线要是压在叉车插孔的受力腿上,空载看着好好的,装上货跑两个月就裂。加强筋做到主壁厚的六成到七成,厚了筋面缩水,薄了刚性不够。型腔很多厂用铸钢打底镶预硬块,比整块锻钢省二十来万,寿命差距不大,这个选择我站铸钢镶块这边,托盘模具为什么贵?大型注塑模的结构与成本账那篇里把结构和成本都算过。
上机前的三道匹配,错一道白做
拉杆内距、行车吊重、水路数量三道匹配一道不能少,外形要在拉杆间转得开,模重要吊得起来,运水要接得上,下单前拿机台参数表逐条对。
第一道拉杆内距。托盘模外形一米八乘一米五起步,我见过一台三千吨的机台,拉杆内距偏偏一米六,吨位够位置不够,模吊上去卡在拉杆外头。这种坑一年总能撞见一两回,报价前先抄参数表,四个拉杆之间的净空,比吨位数字更要命。
第二道行车。240升桶模十八到二十五吨,托盘模三十吨往上,好多注塑车间的行车才十吨十六吨。有套三十二吨的托盘模,客户车间行车十六吨,外雇两台吊车抬进去多花八千,型腔边还差点磕了。对了岔一句,大门宽度和地坪承重也顺带看一眼,翻过车的都懂。
第三道水路。一套托盘模十六到二十条运水回路,机台水排就那几个口,不够就加集水块。冷却跟不上,周期从四分钟拖到五分半,一年多烧的机时费够买两台模温机。冰水机按十到十二度配,箱模桶模都吃这一套。
回到开头那通电话。第二天他把机台参数表发过来,一千三百吨,拉杆内距一米二,做一百二十升的桶模勉强够,托盘的念头当场打消,省下的钱先开桶模。大型塑料模具的单子,顺序永远是先对机台、再算吨位、然后谈价,倒着走的人,学费都交在吊装费和改模费上。
常见问题
一套周转箱垃圾桶托盘的大型塑料模具分别要多少钱?
600乘400的周转箱模十五万到三十五万,240升垃圾桶模五十万上下起步,带气辅系统的七八十万,双面托盘模上百万。差价主要在热流道嘴数、滑块数量和钢材档位,同规格两家报价差三成,先把这几项对齐再看数字。
自己厂里没有大机台,能不能先开模再找外面代注?
行,大件代注很常见,按机时费结算。一千吨级四五百一小时,三千吨级一千五往上,试模一次另算三到八千,模具跨厂吊运的费用提前谈。签代注协议时把模次记录留档,别让模具成了糊涂账。
垃圾桶模具为什么比投影面积差不多的箱模贵一截?
贵在气辅系统和抽芯。桶模要做气道气嘴,把手滑块又大又重,型腔深,加工机时是箱模的一倍往上。省掉气辅也行,桶重多半公斤,一年百万只的量,多烧的料钱早超过那五六万差价了。
大型塑料模具的寿命一般能做到多少模次?
P20或718H预硬钢做箱桶类,保养到位三十万模次上下,托盘模因为吨位高压得实,按二十五万模次报合理。到期看封胶面烧蚀和顶针配合,修一次还能再跑一轮。
收缩率拿不准怎么办,开模前能实测量吗?
按料厂牌号数据表取中值先走,T1试模后拿卡尺量实物,跟图纸对差值,改模前把冷却和保压顺手调一轮。箱桶盘这类大件最忌开完模换料,收缩率一飘,前面全白忙。