医疗注塑模具要求有多严?洁净生产、透明件与验证流程解析
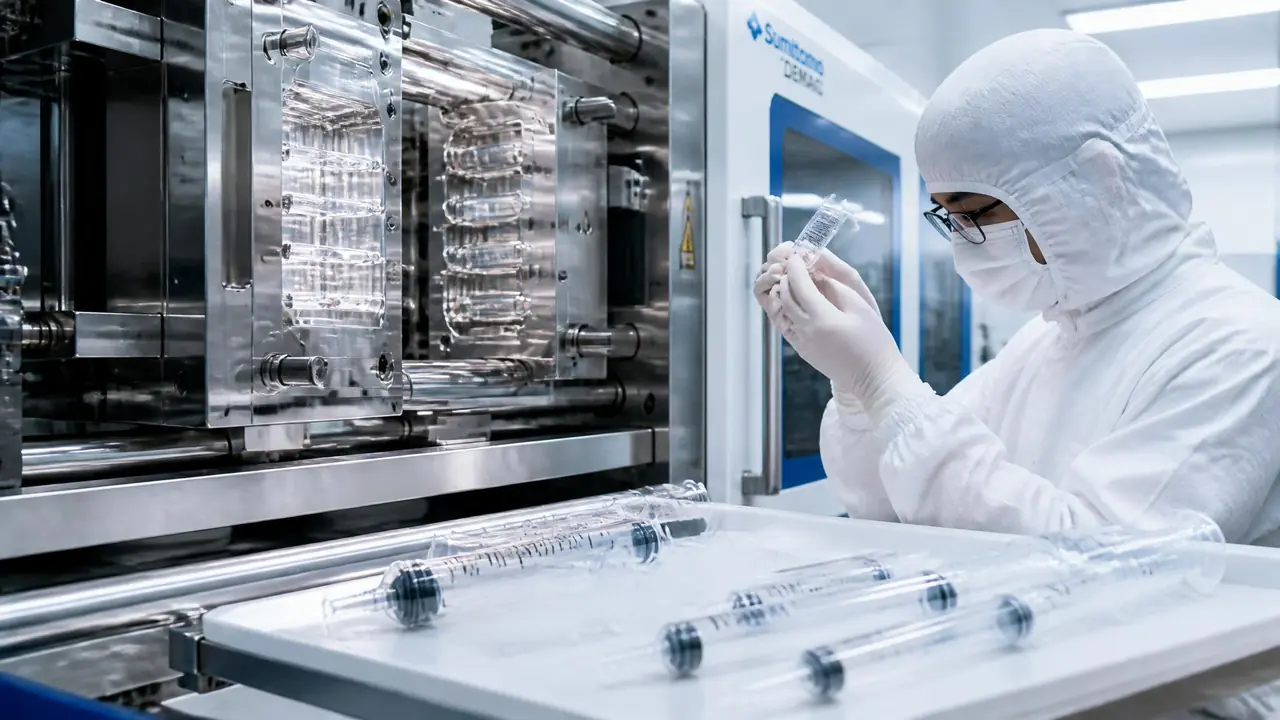
直接给结果:医疗注塑模具普遍比普通模具贵三到五成,有的直接翻倍,贵在不锈钢模芯、十万级洁净生产和IQ、OQ、PQ三段验证这三处。要下单,先让对方把洁净等级、钢材牌号和验证节点写进合同再谈价。
上个月陪客户去验一套医疗注塑模具——注射器推杆模,报价出来他愣了:比他常年做的外壳件贵了四成不止。他不理解,钢也是钢,机也是机。我干脆带他走了趟车间,进十万级洁净区要换两道鞋、过30秒风淋,手机都不让带,他看完就没话了。
这个行当的门槛,从来不在能不能把件做出来,而在能不能连续几千模次都长一个样,并且每一步都拿得出记录。普通件做歪了大不了报废重来,医疗件进了人体,没有重来的机会。下面把严的三个地方挨个说清楚。
洁净车间到底改变了什么
十万级洁净间是医疗注塑的入门线,留置针、输液器这类高风险件普遍要上到万级,尘埃颗粒限得越死,车间管理成本涨得越快。这是行业里默认的分级做法,客户验厂第一眼就看这个。
很多客户以为洁净间就是「干净一点」。差别大了。普通车间一个班下来地上有料屑、油点都无所谓,洁净间里成型机得做防油雾处理,液压油漏一滴都可能构成污染源。所以不少医疗专用机台干脆上全电动注塑机,图的就是不漏油、粉尘少、动作重复精度高。
人的管理更细。进洁净区要穿连体服、戴帽子手套,露在外面的皮肤越少越好。夏天车间里恒温,出来一身汗,你嫌麻烦没用,客户验厂头一件事就是看更衣流程规不规范。
模具本身也得配得上这个环境。普通件用P20、718H就行,医疗件我们基本只上S136、2083这类不锈钢,看中两点:一是防锈,二是钢材析出物少、抛光性好。普通碳钢在洁净间的高湿度环境里会起锈点,锈粉蹭到产品上,整批报废,这话不是吓人,是真出过事故。
透明件为什么最难啃
透明医疗件难在所有瑕疵都藏不住,银纹、黑点、顶白、浇口痕全都躲不掉,模具要镜面抛光,塑料必须烘透,环节一松就出事。客户看透明件不用卡尺,拿灯一照就给你判死刑。
第一关是材料。PC料进机前得在120℃左右烘够4个小时,水分没烘透,出来的件就是一圈银纹,整袋料报废。医疗件常用PC、COC和PP,前两种对水分和模温都敏感。我们做PC透明件模温一般压在80℃以上,模温低了内应力大,放消毒柜里几天就开裂,这种隐性毛病比表面瑕疵更难缠。
第二关是模具本身。型腔要抛到镜面,行话叫A1级,手电筒照进去看不出丝纹才算过关。浇口位置客户会指定,因为那个小圆痕最后留在成品上,他比你还清楚它碍不碍眼。顶出更讲究,普通顶针一顶一个白印,透明件经常要加大脱模斜度,或者干脆改推板顶出。
公差这块,医疗件的关键尺寸收到±0.02mm不算稀奇,比很多汽车件还紧。怎么做到的,之前写过一篇精密注塑模具的公差控制拆解,路子相通,医疗件只是再叠一层洁净和批记录的要求。
还有个容易踩的坑:PC件脱模后要放够48小时再量尺寸,后收缩没走完,量出来的数据全是假的。我们吃过亏,T1当天报合格,一周后客户复测超差,整套模拉回来重修,白搭进去半个月。
三段验证流程怎么走
医疗件交付前要做IQ、OQ、PQ三段验证,装机确认、运行确认、性能确认,一段都跳不过。模具做完只是开始,要拿证据证明它稳定,这套逻辑是从ISO 13485体系带下来的,接单前就得把周期留足。
IQ是装机确认,核对模具和设备是不是按图纸、清单装到位,地脚、水路、热流道接线全要拍照留档。OQ是运行确认,空跑加带料跑,把温度、压力、冷却时间的上下限都试出来。PQ最难熬,连续几百模次稳定生产,每隔一段抽件送检,所有数据进批记录。
算笔账你就明白为什么贵。普通件T1过了就能交模,医疗件T1之后还有验证批,全套走下来,我们上一套辅助垫从T1到交付用了52天,普通件大概15天。周期翻三倍多,人力和机时全摊在模具价里。
| 对比项 | 普通注塑件 | 医疗注塑件 |
|---|---|---|
| 模具钢材 | P20、718H居多 | S136、2083不锈钢为主 |
| 生产环境 | 常规车间 | 十万级起步,高风险件万级 |
| 交付节点 | T1试模过了就交模 | T1后还有三段验证批 |
| 周期参考 | 试模到交模15天左右 | 我们上一套用了52天 |
| 记录要求 | 首件报告即可 | 批记录留档,出事可追溯 |
选厂的时候别只比报价。上海那边承接汽车和医疗精密订单的模具厂,普遍把验证能力和记录体系当卖点——汽车和医疗精密订单为什么往上海注塑模具厂跑,里面讲得更细。报价是高,沟通成本反而低,这种思路值得参考。
话说回开头那套推杆模。客户最后还是下了单,因为他想通了一件事:贵出来的四成,买的是出问题时你能拿出完整记录自证清白。医疗件一旦出事,召回追溯查到的就是你车间的批记录,没记录,理都是别人的。
给准备进场的人一句实在建议:先确认自己产品的洁净等级、钢材牌号、验证做几段,拿着这三条去谈价,比挨家比谁便宜有用得多。
常见问题
医疗注塑模具为什么一定要用不锈钢模芯?
普通P20这类钢材会生锈,锈点和钢材里的析出物可能污染产品。S136、2083这类不锈钢防锈、抛光性也好,做医疗件行业里基本默认用它,代价是材料费贵一截。
十万级和万级洁净车间怎么选?
看产品的暴露要求和下游客户的书面要求。一般医用外壳、结构件十万级够用,输液器、留置针这类件很多客户点名要万级。别自己拍板,先找客户要书面标准。
透明件表面出现银纹怎么排查?
八成是料没烘透,先查干燥温度和时间,PC一般120℃烘4小时起步。烘料没问题再看模温和背压,模温偏低同样会出银纹。改参数一次只动一个,不然查不出真原因。
验证批不合格,模具还能修吗?
能修,但修完关键尺寸和相关参数要重新验证,周期比首修长得多。所以医疗模宁可设计阶段多花时间把收缩率和进胶方案定稳,也别指望试模阶段大幅返工。