模具冷却水路怎么布?运水距离与冷却效率的关系
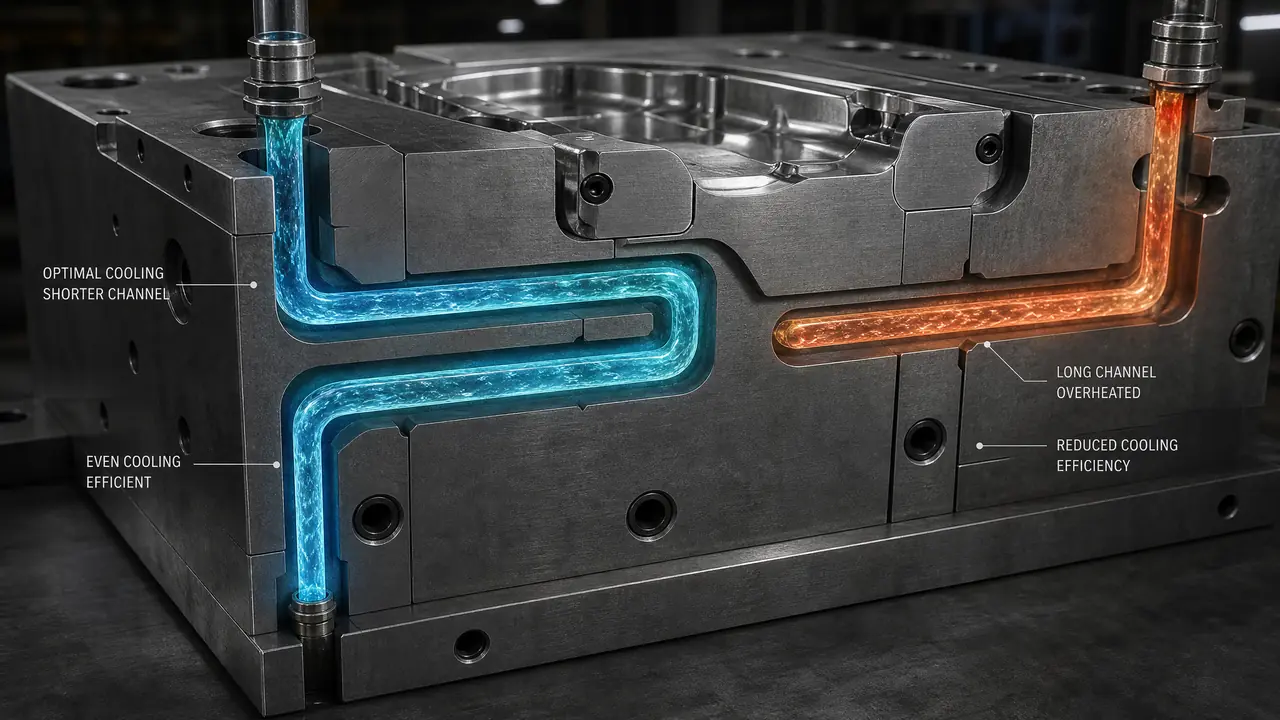
先说结论:模具冷却的效率一大半在运水上,水路到型壁取直径的1.5到2.5倍先守住,再谈深腔补位和回路分流。图纸阶段就按这个数核,别等试模再改。动手前先量一下现役模具的进出水温差。
模具冷却水路在图纸上最没存在感,几根线加几个直径标注,半小时画完。可同一副模,运水多绕二十公分,周期就慢两三秒,一年下来少做几十万发次。我的看法很直接:冷却不是注塑的收尾环节,是整副模具里最该先画的部分。
去年在台州看一副PP周转箱模,客户嫌周期42秒太慢。模具厂没动结构,把主水路从φ8改成φ10,进出水温差从6℃压到3℃以内,周期落到37秒上下。就动了运水这一件事。冷却时间在注塑周期里普遍占一半以上,行业里常说五到七成,这部分省下的每一秒都是净赚的。
运水距离到底指哪两段距离?
运水距离一指水路到型腔表面的垂直距离,二指单条回路的总长度,前者管传热快慢,后者管水温升幅。很多人只盯着第二个数,其实第一个更要命。热量从塑料传到钢,再从钢传到水,型壁和水路之间隔着的那层钢材就是热阻。距离从10毫米拉到25毫米,同样一秒里带走的热量明显变少,产品在模内多待的时间比你想的长。
回路长度是另一笔账。水在管子里走,一路吸热,走到后半段已经是温水在给塑料降温,效率打折。所以单条回路的进出口温差要压在3℃以内,超了就说明回路太长或者流量不够,得拆成两路并联。冷却系统在注塑模里和浇注、顶出、抽芯并称四大系统,之前写过一篇塑料注塑模具四大系统拆解,这里只抠运水这一块往深里说。
直径也有讲究。常用φ8到φ12,图省事全画φ8是大忌——流量上不去,雷诺数压不到湍流区,水在管子里分层走,贴壁那层的换热差一大截。行业里普遍的做法是按流量反算,算不动就取大一号,泵的余量留着总比不够强。
到型壁多远、间隔多宽才有数
水路到型壁取直径的1.5到2.5倍,常见做在10到20毫米;水路间距取直径的3到5倍,这两条守住,模温就匀。不是死数,是经验区间,跟产品壁厚和钢料强度挂钩。
靠太近有代价。型壁剩下的钢料薄,合模受压容易变形,水路接头那儿还容易渗漏生锈。我们车间一副旧模运水离型面只有六毫米,用了两年接头锈死,最后只能拿除锈剂泡。离太远更糟,热传导慢半拍,怎么加大流量都白搭。
间距的道理类似。水路排得太稀,两条水路中间那段钢就是热点,产品对应位置会出现一条收缩大的暗带,薄壁件直接看得见。做精密件的厂子对模温均匀性抠得细,之前拆过精密注塑模具怎么把公差压到0.01mm,里头模温就是关键变量之一。普通件也别大意,间距老老实实按三到五倍直径走,比事后补模温机省事。
还有一条老被忽略:水路得跟着产品形状走,不是跟着模板走。矩形件四角最容易积热,水路在角上要贴紧一点;产品壁厚不匀的地方,厚壁侧运水加密,薄壁侧放宽。图纸阶段多绕这几步,试模时的模温分布就好看很多,整套思路在注塑模具设计的标准化流程里也提过。
深腔和细长型芯,运水够不到怎么办
够不到的地方别硬绕,深腔用隔水片或螺旋运水,细长型芯压铍铜棒把热导出来,比硬加一路水便宜也靠谱。水路不是万能的,够不着就是够不着。
隔水片说白了就是在水路里插一根细管,水从管子顶上翻下来,把型芯最深那一段也洗到。深腔箱子模基本都得用。翻过一次车:隔水片底下的O型密封圈装偏了,试模第一个小时模脚就积水,拆开重装加生料带才堵住。从那以后我验运水第一步就是先看接头。
更细的型芯连隔水片都塞不进,就换思路。铍铜的导热能力大概是普通模具钢的好几倍,行业里常讲五倍上下,把一根铍铜棒压进型芯,尾部埋进水路,热自己就顺着导出去了。一副迷你风扇叶模的细型芯就这么救回来的,顶出温度降下来之后,那一片的缩痕肉眼可见地浅了。
上机之后,怎么判断水路布得行不行
量三个数:进出水温差3℃以内,模面各点温差不超5℃,产品顶出时不粘不翘。三个数都过,水路就算合格。红外测温枪加一支温度计就够了。
具体做法土得很。试模稳定后拿红外枪点模面,角上、中间、浇口附近各打一下,读数差超过5℃就说明哪片热了。两根水管用手背各摸一下,出水明显比进水烫,温差就在3℃往上,回路该分就分。别嫌这法子糙,比等仪器快多了。
模温机的设定值也得跟上。PP薄壁件常用常温到40℃的运水,ABS大概50到80℃,PC这类要80℃往上。设定完了别再靠手感乱调,盯三天量产的收缩和翘曲数据,微调一次就锁死。模温飘来飘去,尺寸跟着飘,质检第一个找上门。
试模别只看第一模。水路好不好,要打到第二十模以后看,模温平衡之前的数据都做不得数。老实讲,不少厂为了赶交期T1就出报告,模温还没爬到位,尺寸看着挺好,量产三天全走样。这个坑我见过不止一次。
回到开头那副周转箱模,图纸上半小时画完的水路,改对了就压下五秒周期。图纸阶段多花半天核运水距离和间距,比试模后改模便宜太多——动一次运水轻则三天,重则补料烧焊。下一副模开钢之前,先把水路到型壁的距离和间距这两条核一遍,再看深腔要不要隔水片,顺序别反。
常见问题
运水离型腔是不是越近越好?
不是。太近型壁钢料薄,合模受压容易变形,接头也容易渗漏生锈。一般按直径的1.5到2.5倍走,薄壁小件可以适当贴一点,但要先确认钢料强度撑得住。
水路堵了会有什么信号?
最明显的是出水变凉或者流量变小、同腔产品一边翘一边正常、周期悄悄变长。先拆快接对冲水,锈垢重的用除垢剂循环泡一晚,别拿铁丝硬捅,隔水片捅弯了更麻烦。
水路串联还是并联好?
短回路串联省快接和接头,问题不大。回路一长,水温一路上扬,后半段基本在用温水降温,尽量并联分流。拿不准就量进出口温差,超过3℃就拆。