瓶胚模具为什么精密?PET瓶坯的瓶口与瓶身要点
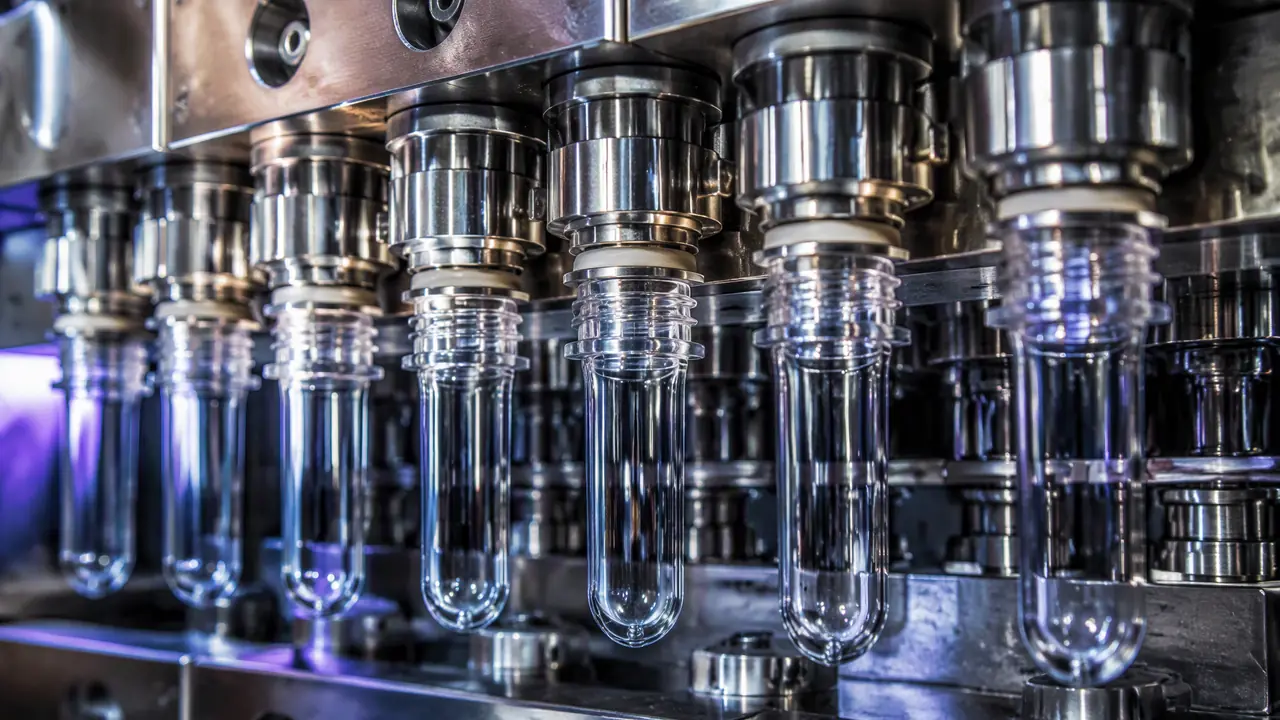
开门见山:瓶胚模具的精密程度,一半在瓶口,一半在瓶身。瓶口管密封,尺寸公差普遍要压到±0.05毫米以内;瓶身管均匀,芯棒偏心0.1毫米吹瓶就爆。挑模具先查这两处,再谈价格。
瓶胚模具到底精密在哪?这个问题我每回带新人都要讲一遍。不少人看一个瓶坯才十几二十克,觉得随便做做就行,跟做普通塑料件没两样。等他真去吹瓶车间站上一天,看压盖机因为瓶口尺寸飘了开始批量报漏气,看瓶子一个个在气吹的位置瘪下去,就再也不敢小看这根小塑料棒了。
这笔账很好算。一条每小时三万六千瓶的矿泉水线,瓶坯不良率哪怕只有1%,一分钟就是六只坏瓶,一个班下来几千块就这么漏掉了。所以别看瓶胚便宜,它对模具的要求比很多结构件狠得多。精度不是玄学,它就落在瓶口和瓶身两个地方,下面拆开讲。
瓶口:瓶胚模具里最不能出错的一段
瓶口的螺纹、密封环和传输螺纹三段尺寸,由瓶口镶件直接成型,公差普遍控制在±0.05毫米以内,钢材多用S136或2083不锈钢,硬度做到HRC48以上。为什么卡这么死?因为瓶口是瓶坯上唯一不参与吹瓶变形的部分,吹出来什么样,拧盖时就什么样,没有任何修正机会。
拿最常见的PCO 1881口径来说,28毫米的瓶口上排着三段东西:上面是传输螺纹,管的是抓瓶机和旋盖机怎么夹它;中间是真正的锁盖螺纹;下面那一圈环状的密封面,行里叫TS环,是瓶子和瓶盖之间唯一的密封屏障。这三段的同心度和椭圆度,全靠瓶口镶件的加工精度撑着。我见过一套模具,瓶口镶件装机前没做镜面抛光,试模出来TS环上带着细微的刀纹,肉眼几乎看不出,装水加压测试整批往外渗。返修抛了两天,问题没了。
所以看一套瓶胚模具的瓶口部分,重点问三件事:镶件是什么钢材,热处理硬度到多少,型腔之间怎么保证互换。瓶口镶件一般要求可以单独抽换,48个腔里坏一个能马上换备件,不用整机下线。至于几十微米的公差到底怎么压出来的,思路和精密注塑模具公差控制到0.01mm那篇讲的是一套逻辑,靠机床、靠测量、靠温度补偿,这里就不展开了。
瓶身:要的是透明、均匀和稳定的重量
瓶身的核心指标是壁厚均匀和透光,浇口点必须落在瓶底正中心,芯棒装配偏心0.1毫米,同一只瓶坯的壁厚就能差出30%,吹瓶时薄的地方直接爆。判断瓶身好坏不用什么高级设备,切开称一下就知道了。
说个我自己踩过的坑。前几年一套24腔模具,试模时第7腔的瓶坯总有轻微偏心,起初以为是料温问题,调了两轮没用。后来把芯棒拆下来量,导套磨出0.1毫米的间隙,芯棒每次落到底的位置都有点飘。换导套,偏心消失,那个腔的爆瓶率从接近3%掉回0.3%以内。从那以后我试模养成了个习惯:每个腔切三只瓶坯测壁厚,比看任何报表都直观。
透光是另一回事。PET瓶坯做出来发雾、发白,多半不是模具的事,是料干燥没到位或者熔料温度不合适。PET含水量超标会在高温下水解,做出来的瓶坯不光雾,还发脆。行业里普遍把干燥温度控制在160到170摄氏度、烘4到6个小时,熔料温度大概275到285摄氏度,料筒停留时间尽量压短,不然乙醛含量往上走,装矿泉水会有股怪味。模具这头能做的,是把浇口流道设计得顺滑,别让料在死角里滞留过久。
重量稳定也归瓶身管。同一个腔连续取50只瓶坯称重,波动要压在正负0.1克上下,这是后端吹瓶重量的前提。做不到,吹出来的瓶子克重忽高忽低,客户验收直接卡死。如果项目本身就压克重,比如18克往19克以下抢壁厚,那更要盯紧,瓶坯成型和后端吹瓶模具的分瓶段控制是配套的,两头的精度谁也不能掉。
一套瓶胚模具贵在哪:腔数、热流道和后冷却
24腔往上的瓶胚模具基本都要配针阀式热流道,48腔以上还得带独立后冷却模,一套报价从大几十万到上百万不等,腔数每上一个台阶,加工和调试难度远不止线性增长。贵就贵在每增加一个腔,所有精度要求都原样复制一遍。
热流道是重头。瓶胚是点浇口产品,浇口在瓶底中心,料从前端的分流板分配到每个腔,开阀针的时间差一点,各腔的浇口残留高度就不一致。瓶底那个小凸点看着不起眼,吹瓶时它受的应力最集中,残留拉丝长一点的腔,爆瓶率明显偏高。48个阀针的开启时序要一腔一腔调,这个过程急不来。
后冷却是很多人报价单上看不懂的一项。瓶坯出模时温度还有上百度,直接进料仓会互相粘连变形,所以要用后冷却模接着转着吹冷风,一边定型一边降温。瓶颈数越多,后冷却的工位设计和风路布置越讲究,这块做不好,产能上去了良率却上不去。
试模到交模的周期,行业普遍两到四周,48腔往上的大模调到一个月出头也正常。我们车间经手的一套32腔,光是把48个数据点调平就花了11天,每天的工作就是称重、测壁厚、改阀针延时,枯燥但省不得。关于热流道本身的分流板结构、温度分区这些底层逻辑,之前写热流道模具那篇讲得细,想深挖的可以去翻。
绕回开头那个问题:瓶胚模具为什么精密?因为它的瓶口出厂即定型,瓶身决定后端产线的良率,这两处任何一个环节松了,损失都是按分钟算的。你要是真到采购那一环,建议把顺序倒过来:先问瓶口镶件的钢材和硬度,再问热流道品牌和阀针控制方式,然后要求看同规格模具的试模称重记录,最后才谈价格。报价单上便宜十几万的模具,很可能就是在你看不见的地方省的。
常见问题
一套瓶胚模具大概多少钱?
看腔数和热流道配置。8到16腔的中小模十几万起步,24到48腔普遍大几十万,72腔以上上百万不稀奇。报价里要确认热流道是整配还是外采,差价能到三成。
瓶口结晶是什么,普通水瓶坯需要吗?
结晶是让瓶口区域局部升温到140度以上再冷却,让分子重新排列,耐温能到90度以上。热灌装茶饮料必须做,普通矿泉水瓶不用,别为这个多花冤枉钱。
瓶坯做出来发雾不透亮是模具的问题吗?
多半不是。先查原料干燥,含水量没压到万分之五以下,做出来就是雾的。干燥确认没问题再查熔料温度,最后才看模具浇口和排气,顺序别反了。
瓶胚模具的瓶口镶件坏了能单换吗?
正规设计都可以单换,备件要跟原厂订,尺寸是配磨的,随便买一个装上去同心度对不上。下订单时最好一次订两套备件随模走。