塑料桶模具怎么选:200L闭口桶挤吹模与滚塑模的壁厚账
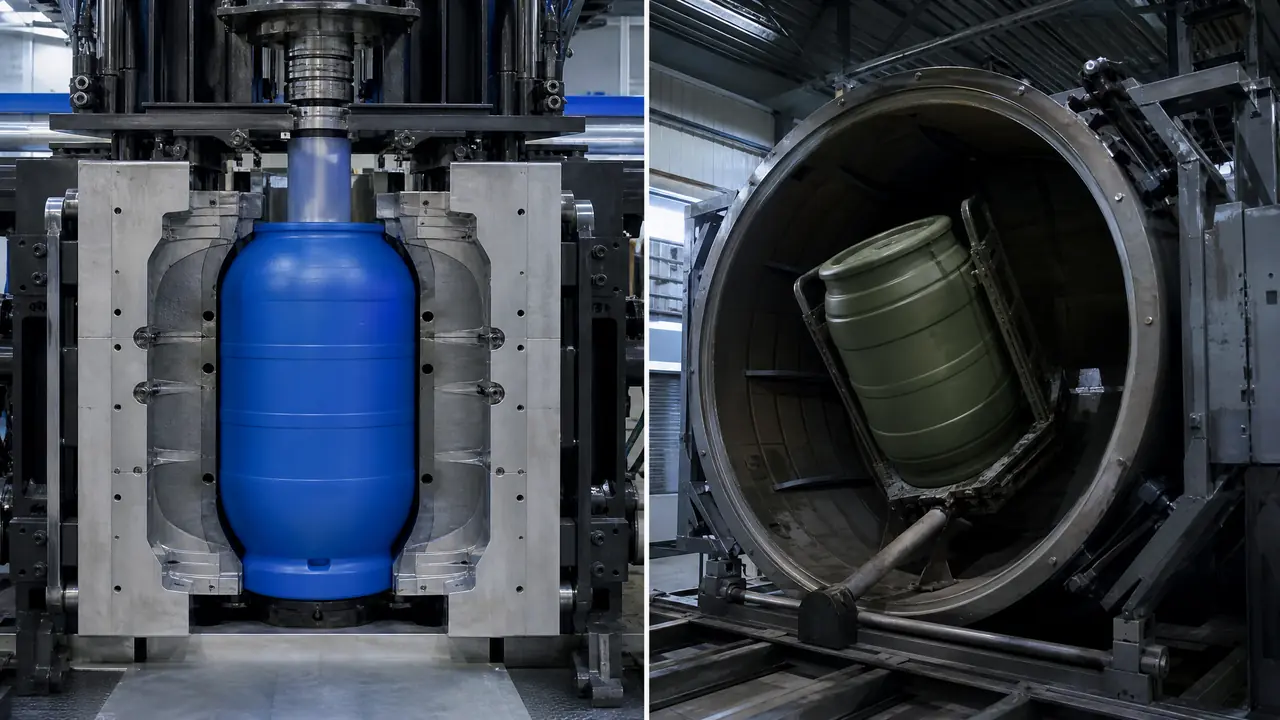
答案很短:200L闭口化工桶的塑料桶模具,走量选挤吹模,小批量和异形桶选滚塑模,两套投入能差十倍;桶能不能过UN认证,七分看桶底R角和合模线的壁厚均匀性,三分才看机台。下单前先定桶重和日产量,再谈模具价。
上周五凌晨一点,桶厂老板的电话把我叫醒,新开的200L闭口桶在堆码试验里塌了三只,全是桶底鼓包。我赶到车间切片一量,桶底R角壁厚只剩1.8毫米,图纸上写的是3.5。料没问题,机台也没问题,毛病出在型坯程序和模具R角的配合上。做塑料桶模具这一行,桶过不过得了UN认证,七分看壁厚,剩下的三分才轮得到别的。
咱们说的塑料桶,一般指50升往上的中空容器,200L闭口桶是化工桶厂的绝对主力,装液碱、盐酸、水性涂料全靠它。这种桶不好伺候。它不像矿泉水瓶一口气能出几千只,一只桶三分钟,桶重九到十一公斤,任何一处薄了都是赔偿单。今天把挤吹和滚塑两条路线掰开算账,重点讲壁厚均匀性怎么盯,这是我给三家桶厂做顾问攒下的一手账。
200L闭口桶的主力是挤吹模
挤吹模是200L闭口桶的主力方案:一只桶三分钟出模,桶重9到11公斤,模具本体25万到40万,日产轻松上300只。化工桶厂走量,基本只认这条路线。先交代设备,再说钱花在哪。
挤吹200L桶用的是储料式机头,配100到120毫米螺杆的挤出机,挤出量每小时250公斤上下。模具本体是两瓣阴模,加底部夹坯嵌块和桶口成型环。钢材我偏向718预硬钢加表面氮化,比P20每公斤贵几块钱,但夹坯口那一圈抗得住三年不塌。模腔要求不高,桶身外面要印字,型腔抛到600目砂纸纹就够,抛成镜面反而挂不住油墨。
真正值钱的是型坯壁厚控制。现在的机组标配轴向壁厚控制,32个点,从桶口到桶底一条曲线,桶底那一段自动加厚,因为R角是最容易拉薄的位置。老实讲,不少厂买设备时没选够点数,拿16点的机型吹200L桶,桶底一致性差一截,后期怎么调参数都追不回来。这笔钱省不得。
夹坯口是另一道隐形考题。熔料被夹去之后,桶底留一条熔合线,这条线是整只桶强度最差的地方。我见过一家厂跌落总在1.2米开裂,把夹坯口角度从15度改成25度、宽度加到0.8毫米,熔合线吃透了,1.9米照掉不裂。模具厂报价时嘴上说都一样,这块得自己盯图纸。对了,吹塑和注塑的底层差别这里不展开,没接触过中空成型的可以先看这篇吹塑模具和注塑模具差在哪?中空成型的原理与适用,补完课再回来算账。
滚塑模什么时候值得上
滚塑模吃小批量、异形桶和带嵌件的活:钢板模四五万就能开,一炉40到70分钟出4到8只,壁厚反而更均匀。一天就几十只的量,滚塑比挤吹省一半投入。代价是效率,账要两头一起算。
滚塑的模具不是两瓣合模,是整腔浇铸或者钢板焊接,钢模4到6万,铸铝模8到15万,没有高压合模那套结构,投入一下就下来了。粉料在腔里滚动受热,壁厚天生长得匀,桶底R角不缺料,这是它娘胎里带出来的优势。
但效率是硬伤。一炉40到70分钟,一腔一炉就出那么几只,8腔滚塑机三班倒一天也就三四百只,挤吹机单模日产300只是常规操作。所以桶厂的算法很朴素:日产上200只,挤吹;几十只的量、锥底桶、带法兰阀门座的定制桶,滚塑。我更偏向把定制单全给滚塑,原因是嵌件能直接预埋进模腔,挤吹做嵌件得二次装配,密封面还要回机床加工,一来一回两天工。两条路线放一张表:
| 对比项 | 挤吹模 | 滚塑模 |
|---|---|---|
| 模具投入 | 25-40万 | 钢模4-6万,铸铝模8-15万 |
| 单只节奏 | 约3分钟 | 一炉40-70分钟,4-8只 |
| 桶重范围 | 9-11.5公斤 | 可做到12公斤以上 |
| 壁厚均匀性 | 靠型坯程序,桶底易薄 | 天生均匀,R角饱满 |
| 嵌件 | 难,需二次加工 | 可直接预埋 |
| 适合产量 | 日产200只以上 | 日产几十只 |
滚塑工艺的门道远不止这些,滚塑模具是什么?旋转成型工艺和模具特点全解析把旋转成型的原理讲得挺全,打算做异形桶的可以顺着看。
壁厚均匀性怎么盯才不吃亏
验壁厚别只看平均值:桶身取16点切片测量,桶底R角和合模线是两个高危位,最低壁厚低于标称六成,直接让模具厂返工别客气。平均数好看不代表桶能用。
化工桶厂验收,我的土办法分三步。第一步称重,整桶重量偏差压在正负0.2公斤以内,超了先筛掉,一只桶多灌40克料,一年下来就是一辆叉车的钱。第二步超声波测厚仪扫桶身。第三步切片,取桶底R角、合模线、桶身中段三处用千分尺量。切片是破坏性的,每班抽两只,成本可控。
UN认证的跌落才是真正的审判。负18度冷透,灌98%的水,1.8米自由落体,桶底R角先着地,壁厚最低点撑不住当场裂给你看。所以型坯曲线的加厚段必须压在R角位置,模温也讲究,水路12到15度,冷太快熔合线吃不透,冷太慢周期拖长,三分钟变三分半,一天少出50只。
再说个教训。有一年图省桶重,把桶底R角从15毫米缩到10毫米,单桶省0.3公斤,结果跌落批次性开裂,赔出去的货款够开半副新模。后来R角放大到25毫米,桶重加回0.4公斤,最小壁厚从1.8提到2.6,堆码跌落全过。这笔账我记在本子上:省壁厚就是省命。
回到开头那个凌晨的电话。最后没换模具,重设了型坯曲线,桶底R角加大一档,三天后堆码一次通过。做塑料桶生意,一只桶毛利就几块钱,壁厚每薄0.1毫米都是利润,薄过了头就是赔偿单。模具钱可以砍,型坯程序点数和测厚这一关,谁省谁倒霉。
常见问题
一副200L桶挤吹模能吹多少只?
718钢加氮化,保养跟得上能扛80万到100万模次。夹坯口那一圈是消耗位,两年左右补焊修一次,一次几千块,这笔钱要在报价阶段就摊进成本。
塑料桶模具开一套交期多久?
正常45到60天,型腔粗加工占大头。试模过了记得留10天调型坯程序,程序没调透,模具验收合格桶也上不了量产线。
化工桶能掺回收料吗?
过UN认证的不行,掺两成回料跌落就悬。装非危险品的桶可以掺到三成,桶重得加0.3公斤补强度,省下的料钱和加重的料钱基本打平,图的主要是处理自家水口废品。
挤吹桶和滚塑桶哪个成本低?
走量的话挤吹每只便宜五六块。滚塑贵在人工和电耗,但它能做锥底桶和带嵌件的定制桶,卖的是定制价,两条路线抢的本来就不是同一批单。