模具浇口套怎么选才耐用?材质、配合与更换成本一次讲透
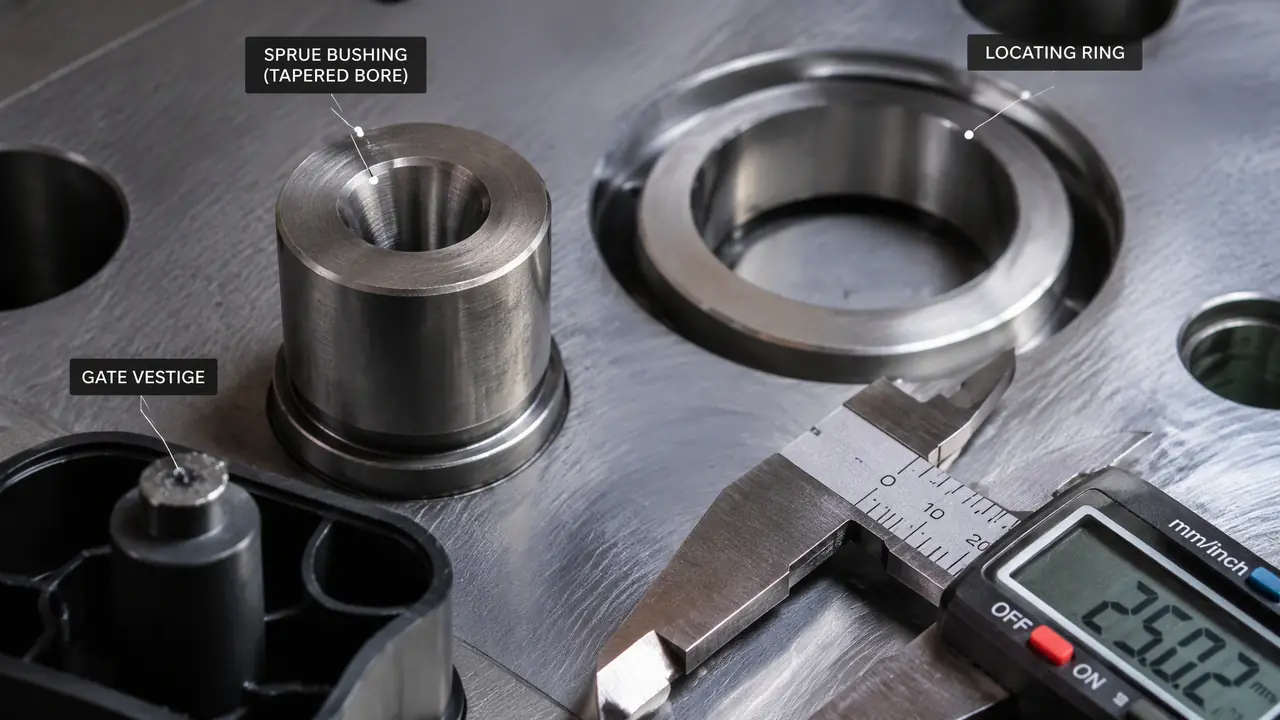
答案很短:浇口套几十块一件,却管着整套模进不进得了料,材质按料性选,球窝和锥度按机台配,再备两支常用规格在库,就能把停机这个大头损失摁下去。
车间里一套模打不出货,八成毛病出在进料那一小段,模具浇口套又是这段里最先报损的件。上个月我刚拆一台280吨机上的PP周转箱模,浇口套大端被玻纤磨出一圈沟,主流道口挂着毛刺,产品上的拉白就是它弄出来的。
很多人一停机就怀疑模架、怀疑钢材,几千上万的钢料折腾一圈,结果是一百来块的套子拖的。这套账要倒过来算。先查几块钱的易损件,再动大件。
浇口套在模具里管什么,先看清两头
浇口套一头对注塑机喷嘴,一头开出主流道,负责把熔料引进模内,还要让开模时料把跟着脱出来,两头尺寸差半毫米,漏料和粘模轮着来。它看着不起眼,其实是喷嘴和模腔之间唯一的一段通道。
先把位置说清楚。浇口套也叫主流道衬套,广东师傅口中的唧嘴就是它,压进定模板正中,外面被定位圈压住锁死。注塑机喷嘴隔着球面顶在它的球窝里,熔料从喷嘴打进来,顺着套子里的锥孔往下走,这段锥孔就是主流道。
主流道之后的分流道、浇口怎么分工,我写过一篇水口基础:主流道分流道与浇口的区别,这里不展开,往下只讲套子本身的事。
套子里就两个数要抠。一个锥度,主流道做2到4度的顺锥,开模时冷料往大端松,钩针一勾整根就出来;另一个小头孔径,要比喷嘴孔大0.5到1毫米,料才不会在入口憋出毛刺。这两个数跟模架厂下单时写进图签,回来基本不用返工。
材质怎么选?三档价格摆出来看
打普通PP、PE料,T8A整体淬火够用;PA66加玻纤、PBT这类磨性强的料,上SKD61氮化;透明件和长寿命模认S136防锈镜面,钱要花在料性上。材质档位之间的差距,比很多采购想的大。
| 材质 | 热处理 | 适用料 | 常见规格价格 |
|---|---|---|---|
| T8A、T10A | 整体淬火,HRC50上下 | PP、PE、PVC普通料 | 15到40元 |
| SKD61 | 氮化,表面HV900以上 | PA66加纤、PBT、PC加纤 | 60到120元 |
| S136、420 | 淬硬加氮化,防锈 | PMMA、PC透明件,镜面模 | 150到300元 |
打PC透明件那种活,烘料110度、模温80度的功夫全花进去了,套子要是拿便宜货顶,两万模次一过主流道口烧蚀,镜面产品上挂出黄斑,整副模的功夫跟着报废。
这个坑我踩过。前年赶一批急单,仓库只剩调质45号钢的套子,我寻思先打两万模次顶一顶。结果一万八千模的时候大端磨出台阶,主流道拉不断,停机换套外加清模,大半天没了,搭进去的工时比一支SKD61贵出好几倍。
站队给出来。宁肯等两天快递上SKD61,不拿软料救场。
顺带提醒一句去毛刺的讲究。新套子装机前,我会拿油石把大端入口倒一下角,毛刺留在主流道口,开模拉料容易挂壁。几秒钟的事,回头能省一次停机清料的功夫。
拉料不顺和漏料,毛病多半出在两头配合上
球窝半径要比喷嘴球半径大0.5到1毫米,配小了顶住窝底、密封面漏料;主流道锥度2到4度,太陡拖伤料把,太缓粘模脱不出,两头对上才顺。配合这一环,比材质本身更容易出事。
先说球窝那一头。喷嘴球半径常见的就SR13、SR15.5、SR19几档,80到150吨的小机多用SR13,250吨往上的大机不少配SR19。浇口套球窝要比喷嘴球大半毫米到一毫米,让球面落在窝口而不是窝底,密封才压得紧。
这个闷亏我吃过。一套鼠标外壳模发到客户厂试模,他家160吨机的喷嘴是SR15.5,图纸却按SR13开的球窝,开机不到二十分钟,套子外面糊了一圈焦料,拆下来清料、研合模面,一个台班搭进去了。
再说拉料这头。主流道出口要是打了硬料烧出浅沟,开模时料把挂在钩针上勾不稳,一扯就断在半路,堵住分流道口,产品就带水口疤。小伤拿油石顺着锥面推几把还能用,沟深了直接换新,别恋战。清积料用铜棒敲,钢针乱捅会把窝面刮花,越捅越漏。
排查有个土顺序,我带学徒都这么教:先看料把断没断,再摸套子外面烫不烫手,最后对光看主流道口。三步走完,八成进料毛病能当场定位,犯不上急着吊模。
换一套浇口套要多少钱,哪些钱不能省
标准浇口套几十到两百多一件,连拆装配做两三百工时费是小头;模从机上吊下来再装回,起步就是上千块停机账,贵的是停机不是套子。算账别只盯着采购单。
行情给个数。标准规格的T8A套子15到40元,SKD61氮化的60到120元,S136的150到300元,非标要现车现热处理的150到300元另计。拆装按模的大小走,中等吨位一副模压出旧套、装入新套再合上,钳工两个钟头算300到400元,都是小钱。
大头在停机。一套160吨机台打家电外壳的,一天产量按万件算,停机等件就是在烧钱。这套件我常年备库,SR13、SR15.5、SR19三档球窝各留两支SKD61的,毛病一冒头当班就换,省下的全是对客户交期的一句硬话。
备货去哪拿更划算,顶针、弹簧、导柱、浇口套这几样的比价门道,我把三家渠道的实测写在模具配件比价这篇里,照着比一遍不吃亏。
那套周转箱模换上SKD61的套子重新开机,主流道口清清爽爽,拉白再没冒头,料把每次都整根出来。下次机台再闹停滞,先把浇口套拆下来对光看一看,沟纹和烧蚀一目了然,几块钱的事,别让它拖成几千块的停机账。
常见问题
唧嘴和浇口套是一回事吗?
是同一个件。唧嘴是广东、福建一带的习惯叫法,浇口套是书面和北方的叫法,主流道衬套也是它。看厂里报价单听到哪个都别愣。
浇口套能自己车一件顶上吗?
应急可以,普通车床车准锥度、球窝留出半径差,打几千模次没问题。但锥度车大了粘模、车小了拉料,热处理跟不上磨得快,正式量产的模还是买标准件或者外发做热处理。
热流道模具里还有浇口套吗?
多数没有,主流道的位置换成了热嘴,熔料在流道板里保温直达浇口,省掉水口料。但热嘴入口那段照样有面板和定位圈配合,装拆时的磕碰规矩是一样的,热嘴比浇口套贵百倍,摔一下更心疼。
新模验收时要专门核对浇口套吗?
要,就核两处。球窝半径跟你机台喷嘴差0.5到1毫米,定位圈直径对得上机台定位孔。这两件加起来一百多块,试模翻一回车就远不止这个数。