收纳箱模具开一套多少钱?大型薄壁成本
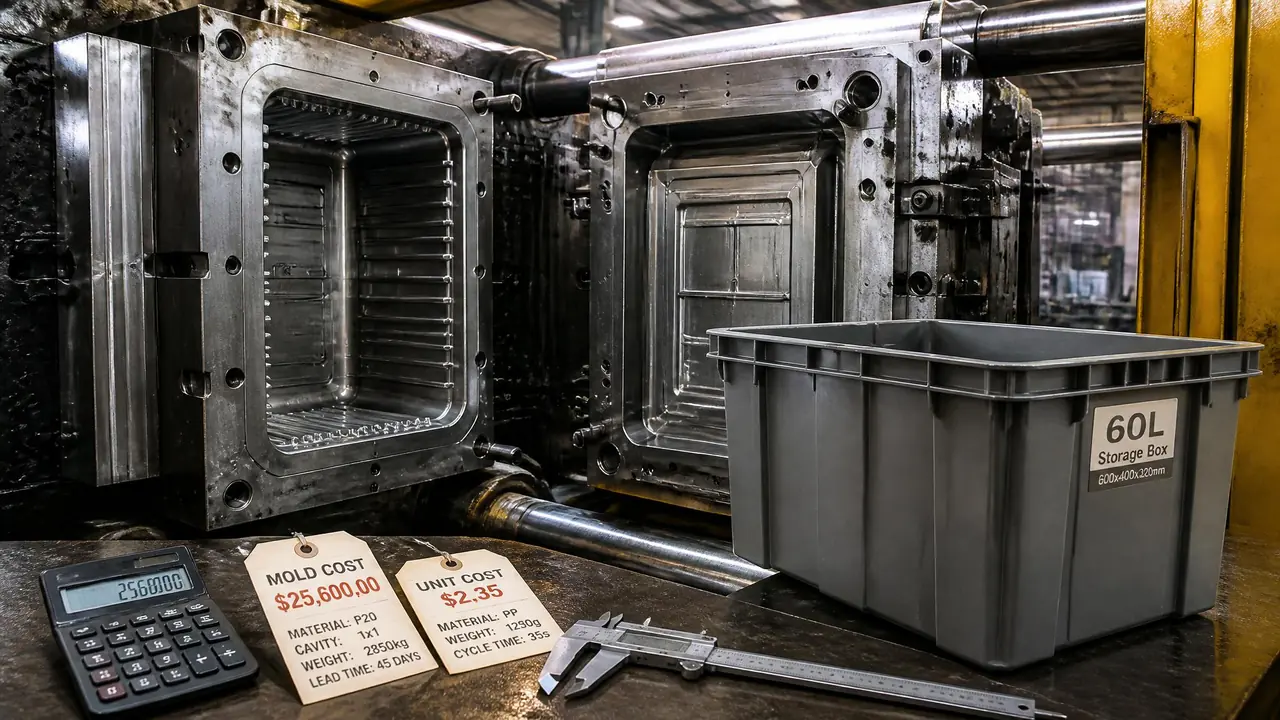
直接给结果:家用小号的收纳箱模具8万到15万能落地,60L往上的大型薄壁款普遍18万起步,贵的部分在钢料、热流道和注塑机吨位。先定好箱子尺寸、壁厚和一模几腔,再拿这三项去对模具厂的报价单。
上个月有位做电商的老板拿着一个60L的收纳箱来问我,收纳箱模具开一套到底要多少钱,别人给他报了18万,他怕被宰。我的判断是:这个尺寸、这个壁厚,18万不算贵,甚至可能偏低。收纳箱看着简单,一个箱子加一个盖子就是两副模具的活,大型薄壁件对锁模力和钢料的要求,比外表看起来高得多。
按我们这边和周边几家厂的情况,家用小号收纳箱的单腔模具,报价普遍落在8万到15万之间;做到60L往上的大型款,18万到30万是正常区间。低于这个数,多半是钢料降级,或者报价里压根没含热流道,后期补改模的钱够你再买半套模。别急,账要一笔一笔算。
一套收纳箱模具的钱花在哪?四个大头逐项拆
收纳箱模具的成本大头是钢料和加工工时,两项加起来约占六成,剩下的钱花在热流道、顶出结构和试模修改上。下面逐项过一遍,你就知道报价单里每个数字是干什么的。
先说钢料。模框一般用718H或者2738预硬钢,一吨一万多到两万出头;型腔如果客户要求高光外观,或者打食品级的料,得上S136、2083这类镜面不锈钢,一吨差价两三万。60L箱子的模坯本身就有三四吨重,光钢料这一块,大型款就要比小号款多花四五万。
再说加工。深腔箱子要大行程CNC粗开,精加工留量之后还要电火花清角,箱体四周的加强筋位又深又窄,火花机一打就是好几天。一套大型箱体模的加工工时,正常在350到500个小时之间,按厂里每小时80到120块的工价折进去,就是三四万。这还没算抛光,箱子里面是看不见的,内腔抛到600目砂纸就够,别让厂里按镜面给你算钱。
第三块是热流道还是冷流道的差别。收纳箱单件普遍在400克以上,冷流道的水口料一个月能吃掉你几千块,做得久了这笔账很吓人。说实话,产量上来的客户我都劝上热流道,模具贵两三万,一年水口料和回用损耗就找回来了。想细算这笔账,可以看我之前写的热流道模具的成本账,里面把浇口数量和省料的关系讲得比较全。
最后一小块是顶出和排气。大平面深腔件脱模容易真空吸附,箱底要做排气镶件或者强制气阀,不然开模的时候箱体会跟着型腔走,顶杆一顶就白印。这些结构不贵,几千块的事,但漏做会返工。
不同档位的行情大概是这样,行业普遍水平,不是哪家厂的正式报价:
| 档位 | 典型产品 | 钢材配置 | 流道 | 报价区间 |
|---|---|---|---|---|
| 入门 | 桌面小收纳盒 | P20模框+718H型腔 | 冷流道1×1 | 6万到10万 |
| 主流 | 家用40-60L箱体 | 718H模框+S136型腔 | 热流道1×1 | 15万到22万 |
| 大型薄壁 | 80L以上或带滑轮款 | 2738加硬+铍铜镶件 | 热流道1×2 | 25万到40万 |
大型薄壁为什么贵一截?难在流动和刚性两头堵
大型薄壁收纳箱模具贵在两处:模仁钢料要加硬扛高压防批锋,注塑机吨位翻倍,模具结构本身也要多花两三万做补强。壁厚每降0.5毫米,难度上一档,价格跟着上一档。
壁厚从2.5毫米降到1.8毫米,熔体要在同样的填充时间里跑更远的路,注塑压力从70兆帕拉到120兆帕往上。锁模力按投影面积算,一个60L箱子的投影面积差不多0.35平方米,起码要500吨的机台,80L的就得奔800吨去了。模具这一侧,型腔吃的是实打实的高压,普通P20用久了会挠曲变形,分型面一跑就批锋,得上2738加硬到HRC38以上,或者关键位置直接镶铍铜。
薄壁还有个更隐蔽的坎:收缩率。PP料收缩在1.5%到2.0%之间浮动,箱子口沿是要和盖子卡扣配合的装配位,这里公差做不准,整批箱子盖不严。我的经验是模温控制在80到90℃的时候收缩最稳,改模余量也最小。卡扣位这类精度要求高的地方,设计和试模的功夫都比普通件多,公差怎么抠可以参考那篇精密注塑模具公差控制的拆解,思路是通用的。
给你讲个我自己踩过的坑。2024年一套60L的箱子模,T1试出来四个角全批锋,毛病出在锁模面没研到位,重新研磨了0.05毫米又试了一轮才过,前后多花了8天。所以大型薄壁款的报价里,一定要问清楚含几次试模、改模范围到哪,这一条不写进合同,多出来的日子全是你的成本。
报价之外,预算里要预留的四笔钱
模具报价之外要预留试模改模、水口料损耗、注塑机吨位差价和易损备件四笔钱,通常再备两成预算才稳妥。很多纠纷不是模具做坏了,是这几笔没人提前讲。
周期上,这种大型箱体模从下单到交模普遍35到50天,钢料采购和排产占大头。改模一次按改动量算,小改三五千,动结构就是上万。机台也得提前问:你得确认合作的注塑厂有500吨以上的机台,不然模具有得打、没机打,租机台或者外发的差价,一个月又是一笔。滑块、斜顶、气阀这些活动件先坏,开模时让厂里配一套易损件,比坏了再停机等件划算得多。
回到开头那位老板。18万的报价单我帮着核了一遍,钢料、热流道、试模次数都列得清楚,最后砍掉了两处不必要的镜面抛光,落定在17.2万。开收纳箱模具这件事,价格没有玄学,把箱子尺寸、壁厚、一模几腔、月产量这四件事先想清楚,你拿着上面的表格自己都能估出八九不离十,剩下的功夫全在核对报价单的细目上。
常见问题
收纳箱模具做一模两腔比一模一腔贵多少?
通常贵三到五成。型腔加工翻倍,热流道多一个浇口点,模坯也要加大。月产量能稳定打几万套以上就划算,产量一般的话,一模一腔多排几个班反而更省。
收纳箱的盖子要不要单独开模?
要。盖子和箱体是两副模,盖子边缘有卡扣,卡扣位得靠斜顶或强脱结构出模。盖子模比箱体模小一圈,价格大概是箱体模的一半到七成,做整套预算要把这部分加进去。
8万以下的收纳箱模具能接吗?
能接,但要看清楚条件。低于行情的报价多半有三种情况:钢材牌号降级、冷流道冒充热流道、报价不含试模费。签合同前把钢材牌号、热处理硬度、试模次数和改模范围逐条写死,出问题才有得扯。
收纳箱模具能用多久?
718H的模具正常保养打30万到50万模次没问题,PP料腐蚀性小,比打PVC的省模得多。先坏的一般是滑块、顶杆这些活动件,别整副模报废,换易损件就能接着打。