模具双色方案怎么选?硬胶包软胶、旋转模芯与双色机的报价账
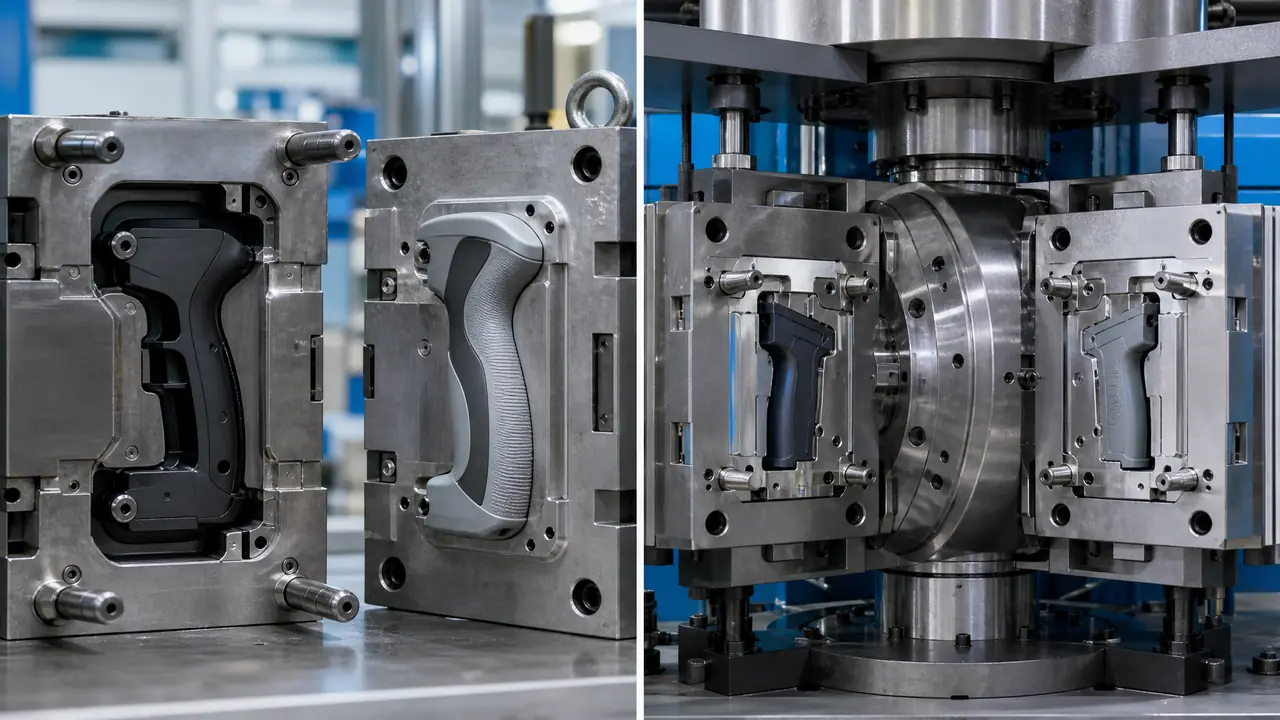
把话放这儿:客户嘴里的模具双色,八成指的是硬胶包软胶的防滑件,两套单色模分开做最省钱;真要一次上机出两色,就得旋转模芯配双色注塑机,模具价翻两倍起步,机时费也贵一倍多。年订单量不到五万件,别硬上双色机,先把包胶路线的账算明白。
上个星期有个做电动工具的客户,拿着手柄的3D图坐到我办公桌对面,开口就是:帮我把这个做成模具双色,握把要软软那一层。我没急着报双色机,先问他一年出多少量,他说三万套。聊了四十分钟,他自己把真双色的方案划掉了,改走包胶,光模具钱省下十三四万。
这种对话我每个月都能碰上几回。客户看到竞品握把有两截颜色,就认定必须上双色机。其实双色只是个结果,路线有三条,钱差得很远。下面按我今年报过价的单子,一条一条拆给你看。
硬胶包软胶,九成双色件走的是这条路线
硬胶包软胶是双色件里最常见的做法,先做硬胶骨架再包一层TPE或TPU软胶,两套单色模分开开模,投入最小,防滑手柄类产品基本都走这条路。老实讲,你翻翻手边的剃须刀、卷尺、螺丝刀,握把那层软皮全是这么来的。
这条路线的关键不在双色,在粘。
TPE包PP最省心,两种料缩水率都按1.5%上下算,分子也投缘,射上去咬得死死的。TPU包ABS就娇气些,普通TPU粘不牢,得选相容改性的牌号,材料费每公斤贵六到十块,不留神就整批撕边。我前年吃过一回亏:给一台测量仪器包胶,图省事用了库房现成的普通TPE,T1试模出来握手位一撕就掉,客户新来的品管拿剥刀一挑全下来了。后来在硬胶上加了三个直径两毫米的穿透孔,软胶射进孔里形成铆接,拉力测试做到40多牛顿才拉开,比什么胶水都牢。
还有个细节,报过价的人才知道:第一模被第二模压住的地方要留遮蔽公差,一般放0.1到0.15毫米,不然第二模合模时压伤第一色件,飞边刮手。这个数你不在图纸上标出来,模具厂多半不会主动替你留。结合力的问题想往深里抠,我写过一篇包胶模具怎么包得牢,结合面怎么开槽、半成品怎么定位,都在那篇里。
旋转模芯和双色机,钱都花在转位精度上
旋转模芯双色模靠转轴把硬胶半成品转180度再射第二色,转位重复精度要压到0.02毫米级,模具价是单色模的两到三倍,还得配双色注塑机。
真双色模的心脏是那根转轴。硬胶半成品在第一色型腔成型后不顶出,转芯带着它转半圈,第二色型腔得严丝合缝把它接住。错位压在0.05毫米以内,接缝才算漂亮;错到0.1毫米,轻则压伤,重则第二色跑料把缝隙糊满,整模件全废。这套轴承加分度机构,光组件钱就占整副模的两成,四到六万打不住。
机台这边,双色机两个射台,一主一副。250吨的双色机,机时费我对外报160到190元一小时,同吨位单色机也就70到80元,翻倍还拐弯。道理跟请两个师傅干活一样,机器贵,调机也慢。对了,说到这个,双色机的小射台有个最低射量,软胶那色要是只有几克,选机时就得盯着参数表算,不然射不满,保压也吃不上劲。想比厂家水平的话,我那篇双色模具厂家怎么比里写了怎么盯着转轴精度问。
T1交期也得有心理准备。单色模35天上下能试模,双色模两套型腔加转芯装配配研,55到60天是常态。修模更是牵一发动全身,第一色尺寸一动,转芯跟着动,第二色型腔还得重新对位,改一次的钱顶单色模改三次。
同一个手柄三种做法,报价差多少一张表看完
同一支电动工具手柄,包胶两套单色模14到16万,旋转模芯双色模28万起步,双色机时费翻倍,年量五万件以下我一律先推包胶。
| 对比项 | 包胶二次成型(两套单色模) | 旋转模芯双色模 |
|---|---|---|
| 模具投入 | 14-16万 | 28-35万 |
| 机台 | 两台120-160吨单色机加定位治具 | 250吨以上双色机 |
| 机时费 | 70-90元/小时 | 160-200元/小时 |
| T1交期 | 硬胶模35天,包胶模再30天 | 55-60天 |
| 对位精度 | 靠治具孔定位,约±0.1毫米 | 转轴定位,±0.02-0.05毫米 |
| 适合年量 | 五万件以下 | 八万件以上 |
表里的数是我今年报过的真实区间,各家厂会有出入,量级不会错。第三条路线是双射:同一副模里开两个浇口,双色机两根螺杆一先一后往同一个腔里射料,适合按键字符、撞色小件这类两色叠着长的产品。模具价比转芯方案低三成上下,但两色交界是硬碰硬的一条线,藏不了丑,量小的撞色件拿它试水最合适。模具报价想自己拆一遍的话,注塑模具一般多少钱那篇里列了六个报价变量,对着看不会被绕晕。
回到那个电动工具客户。他年量三万套,我按包胶给他报的:硬胶模7万2,包胶模6万8,合计14万,比双色方案省14万多,省下的钱够他把按键模一起改掉。他问接缝怎么办,我说治具定位0.1毫米的台阶,做外观件嫌糙,做手柄正合适,胶壳一装全遮住了。
客户走的时候说了句大实话:他就想要软软那一层,压根不在乎用什么机台。模具这行就这样,方案没有高级低级,只有合不合你的量。你手里要是有类似的产品,先把年量、配色用途、接缝露不露这三件事想清楚,再去谈机台,报价单会老实很多。
常见问题
软胶包上去一撕就掉,问题出在哪?
十有八九是两种料不相容,光靠材料粘接靠不住。让模具厂在硬胶上开几个穿透孔或者倒扣槽,软胶射进去形成机械锁位,比换昂贵的粘合料实在得多,通常改两三个镶件就能解决。
厂里没有双色机,还能做双色产品吗?
能。包胶路线本来就是两次成型,第一模在单色机上做完,人工或者机械手把半成品放进第二套模再射一次。年量三万件以内,这条路线的综合成本反而更低。
双色模具为什么比单色模贵那么多?
一副双色模等于两套型腔加一根转轴机构,转芯的轴承和分度定位件都是精密件,加工装配工时差不多翻倍。拿28万的双色模拆账,光转轴组件就占四到六万。
双色注塑机的吨位怎么估?
按两色投影总面积照单色机的算法算完,再往上提一档。另外要盯住小射台的最低射量,软胶那色只有几克的时候,机选大了射不满,选小了硬胶那头又不够力。