洗衣机模具怎么做才不翻车?外壳大件模与内桶模的合模精度和吊装试模门道
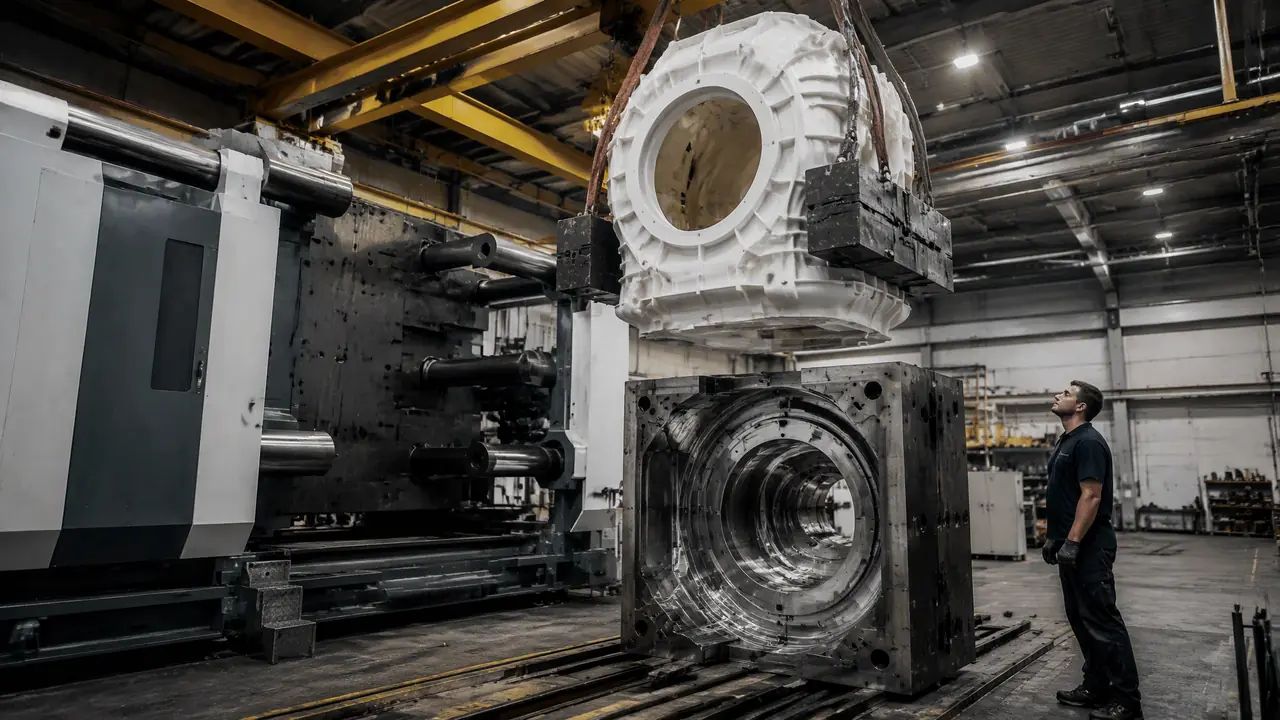
把话放这儿:洗衣机模具翻车,八成不在切削加工,而在合模精度和配重这两件看不见的事上。外壳模错位半丝就是肉眼可见的段差,内桶模同心度差一点,装到整机上脱水就嗡嗡响。下单前先问清机台吨位和平衡块方案,试模时亲自盯段差和飞边,比翻十页验收报告都管用。
上个月我在宁波一家厂盯一套波轮内桶模的T1,650吨机台,模具吊上去那一下整个车间的人都抬头看,八吨半的铁疙瘩悬在头顶慢慢转。洗衣机模具这东西,远看就是两块大铁,真上手才知道难在哪:外壳件对角一米二,内桶要转起来不晃,公差得按丝来抠。这套模从设计到T1走了四十七天,中间踩的坑,我按顺序讲给你。
先说个背景。一套洗衣机模具通常是外壳模加内桶模两副,外加底盘、控制盘座这些小件另算。波轮机的外壳件用PP加滑石粉,收缩率1.2%上下;滚筒机的外壳门体更宽,有的要到1.2米见方,模具自重七八吨是常事。件大、料贱、批量大,这就是洗衣机器件的三个前提,后面所有的难处都从这仨里长出来。
洗衣机模具为什么比小家电模难一个量级
外壳件投影面积大,锁模力按吨压,500吨机台根本压不住,飞边和缺料会一起找上门。大件模的难在配重和精度,不在切削本身。随后正文展开,长短句交替,带一手细节和数字。
滚筒外壳件一般投在800到1000吨的机台上,投影面积三千多平方厘米,按PP料每平方厘米0.35吨的比压算,锁模力就得一千吨出头。模具自重七八吨,模胚要用大规格非标架,A板B板的厚度比小家电模厚出一截,钢材多用2738这类预硬钢,外观面还得抛光到位。内桶模吨位稍轻,650吨够用,精度要求反而更刁。
老实讲,我见过好几套小厂做的洗衣机外壳模,加工本身挑不出毛病,CNC打得漂漂亮亮,一到试模就飞边。根子多半是报价时吨位报着省,锁模力算的是整数没留余量,机器一泄压分型面就张嘴。这钱省了就是坑,后来整模返修,比当初上大机台贵得多。
内桶模的合模精度,差半丝就是客诉
内桶是旋转件,动定模同轴度差0.05毫米,装到整机上脱水档一开就偏摆异响。精度靠四角定位块加研配,装配这道工序省不得。同轴度是内桶模的命门,装配时必须百分表打表确认。
波轮内桶直径五百毫米上下,桶口和桶底的壁厚差、桶身和底盘的同心度,全都压在模具的合模精度上。我们厂内的标准是合模后用百分表打四角,差值压到0.02毫米以内。前年有套外协的模,错位0.08毫米,试模打件时肉眼看不出问题,装到整机上脱水档一开,噪音大得像桶里裹了枚硬币,客诉一路捅到老板桌上。修模三周,运费加差旅赔进去小两万。
对了,说到精度还有个细节:内桶模的导柱要比普通模加粗一档,四角再加锥度定位块,光靠导柱扛不住大件天天开合的冲击。装配研配的时候,红丹要涂满跑,接触点分布均匀了才算数。这两步在报价单里看不出差别,装上去转三年就见分晓。
平衡块设计:吊装和锁模都靠它保命
外壳模自重七八吨,重心偏向模仁厚的一侧,吊起来会打转下坠。设计阶段就按3D质量属性加平衡块、标定吊点,这块铁省不得。配重这事没人看得见,出事全是大事。
大件模最容易被小看的就是配重。定模仁厚、动模仁薄,重心天然偏一边,钢丝绳一紧,模具一头沉,轻则磕了机台防护门,重则刮伤型面,光抛光返工就是一周、两万多的账。这个坑我亲眼见过一回:别家厂吊一套滚筒外壳模,四个吊点只吃了两个力的,模具晃着撞上注塑机安全门,型面磕掉一块,试模时间整整推了两周。
我们现在的做法是出3D时就把质量属性调出来看重心,偏移超过150毫米就在对侧加平衡块,吊点直接画图标注,行话叫重心配平。锁模那头同理:浇口偏一侧,压力就偏载,导柱单边磨损,半年就拉伤。大件模的流道要对称布,撑头也得按受力位置加,两头的平衡是一回事,都是让力走中间。
大家电模的吊装试模,顺序错了全是坑
吊装先配平再起钩,落机先回针后压板,锁模力按投影面积算够再留一成余量。试模从半料低速起逐步加,顺序反了轻则飞边重则压模。试模当天按规矩一步一步走,谁催都不好使。
试模当天的顺序我们定得很死:先空开合模十次,听声音顺不顺;再让低压护模跑一遍,确认报警位置和灵敏度;然后半料低速打一模,看充填走到哪;最后才逐步提料量提速度。锁模力按投影面积乘比压算出来之后再加10%余量,机台吨位宁可大不可小。模温这块,PP外壳件我们打80度,内桶打60度上下,模温上不来,熔接痕直接给你看颜色。
| 对比项 | 外壳大件模 | 内桶模 |
|---|---|---|
| 机台吨位 | 800-1000吨 | 500-650吨 |
| 常用钢材 | 2738预硬钢,外观面抛光 | P20,四角锥度定位 |
| 最易翻车点 | 错位段差、飞边、熔接痕 | 同轴度超差、脱水异响 |
| 试模重点 | 段差压到0.02毫米内、看外观面 | 百分表打同心、查配重 |
| T1周期 | 45-55天 | 35-45天 |
表里的周期是单副模从设计冻结到T1的经验值,改模一次加一到两周。你要是赶新品上市节点,这个数得倒着排,别听销售说三十天交模就信。
上个月那套内桶模T1打出来,四角百分表的读数停在0.015毫米,客户装上整机脱水实测噪音合格,当天签了首件。回头看这套模最值钱的功夫,全在设计阶段的配平和装配研配上,机加工本身反倒不是重点。你手上要是有洗衣机模具的单,报价前先把机台吨位、平衡块方案和试模检查项这三样问清楚,定下来之后,翻车的概率就去了一大半。
常见问题
洗衣机模具开一套大概要多少钱?
按我经手的价格,波轮内桶模25万上下起步,滚筒外壳模40万到80万都有,差价主要在钢材、热流道和外观面要求。低于这个水位太多的报价,多半在模胚和钢料上做了手脚。
内桶模的浇口为什么都进在桶底中心?
中心进胶是为了四边同步充填,桶壁受力均匀,脱水时才不会因为收缩不匀而偏摆。偏一侧进胶省不了几个钱,后期客诉够你喝一壶。
大模具吊装用什么吊具比较稳妥?
八吨往上的模,我们用横梁加四条腿的吊架,配平衡块把重心拉中。单点直接挂钢丝绳的做法只适合小模,大模吊一次悬一次心。
外壳件的熔接痕怎么减轻?
模温提到80度以上、汇合处加排气、把两股料对接的角度调大,三招下去能淡不少。要求特别高的外观面,得在设计阶段就把浇口挪到装上看不见的位置。