制作艾塔模具怎么做?手把手带你走一遍模具制作的完整流程
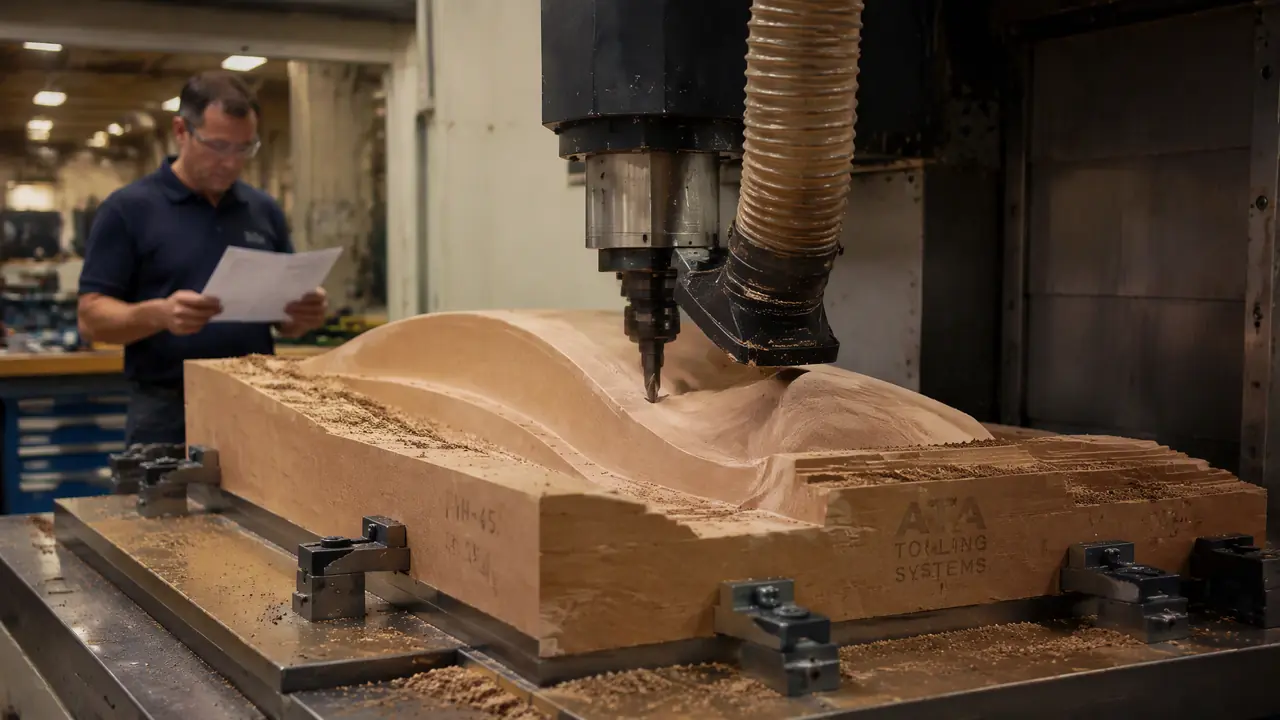
先说结论:制作艾塔模具门槛不在设备,在工序——粗铣留量、精铣步距、修型手法这三处做对,三轴CNC就能出能用的型面。它适合拉型、吸塑、玻璃钢母模这类中低寿命场景。动手前先定坯料密度和余量,再谈价格。
上周刚交一套行李架的拉型模,坯料用的就是艾塔板。总有刚入行的朋友问我制作艾塔模具难不难,我的答案一直是:不难,但坑多。坑全在留量和参数上——留多了修到手酸,留少了直接露底,一块板说废就废。
先把称呼捋清楚。艾塔、ATA、代木、可加工树脂板,各地叫法不一,说的都是同一种东西:环氧树脂混填料固化出来的板材,能像木头一样铣,比金属便宜一大截。做拉型模、吸塑模、玻璃钢母模、检具,它都顶得上。想了解别的开模路线怎么排布,可以翻翻这篇制作模具的基本流程,把钢模和代木的分工弄明白再动手,心里有底。
艾塔是什么料?认清密度再谈加工
艾塔就是ATA代木板,环氧树脂加填料固化成的可加工板材,各地叫法不一,指的是同一种料。市面常见密度从0.6到0.9(克每立方厘米)都有,我常年用0.75左右的:切面细腻掉粉少,型面打磨出来基本不起毛。密度低于0.65的便宜板,精铣完边角容易掉渣,补起来比买板还贵。耐温普遍在六七十度这个档,拿它做玻璃钢母模的时候,树脂固化放热猛的配方得悠着点。我见过一次放热失控,母模表面直接鼓了个包,整块面重刮。
价格也顺带交代一下。720×640×155这个常规规格,行情大概两千到四千块一块,密度越高越贵,牌号不同差价能到一半。买的时候让供应商提供密度检测单,口头说0.75的,到手经常是0.68。存放也得留心:板材要竖着放,平摊在地面上几个月,自重就能把它压出弓形,上机先铣基准面,弓得厉害的索性别用。
备料和装夹:这三件事没做对,后面全是返工
坯料单边比型面多留30到50毫米,压板压四角再加双面胶辅助防振,吸尘罩必须跟着刀走。余量这事我有教训。早年贪省料,毛坯只留了15毫米,开粗到一半发现基准面有块压疤,只能整体抬高两毫米重对刀,一块两千多的板就这么矮了一截。装夹也有讲究:代木轻,切削力一大就容易让刀,压板别直接压型面边缘,垫一条软铝片再压;大面积薄件在四角之外再贴双面胶,振纹会少很多。吸尘别偷懒,代木粉又轻又飘,吸不及时糊回型腔,精铣面全是压痕,修都修不干净。
粗铣精铣到修型:型面是一刀一刀省出来的
开粗层降5到8毫米、留0.5毫米余量,精铣换球头刀步距0.25毫米,最后留0.05毫米给手工修。这是我拿好几套模试出来的组合。去年那套行李架拉型模,毛坯760×620×160,开粗用了三个半小时,精铣球头刀走了六个多小时。步距别学有些人开到0.5,我第一次就栽在这——省了一个钟头机时,表面跟锉刀锉过一样,多赔进去一整天打磨,里外里亏了。代木导热差,连续开粗两小时必须吹气,不然板面摸着发烫,边角还会因为内应力释放慢慢翘起来。
刀路怎么排、机床怎么选,这篇数控模具把CNC在模具加工里的门道讲得更全,可以对着补课。型面下机前再啰嗦一句:拿油石顺着刀纹轻推一遍,比砂纸猛磨强得多,纹路顺了后面抛光省一半力气。
深腔别忘清角。型面陡壁和底部转角的地方,球头刀半径大够不进去,得换小一号的刀单独走一遍清根程序,否则试模的时候料件卡在圆角里取不出来。我一般常备R6、R3、R1.5三支球刀,清角按从小到大的顺序换着来,一步到位省得反复对刀。
试模验收怎么才算过关?别等量产才发现问题
用0.8毫米铝板先试拉一次,塞尺查贴合间隙不大于0.3毫米,回弹大的部位手工补修后再拉一次。代木模具验收看的是贴合度,不是光洁度。试拉完拿蓝丹薄薄涂一层在型面上,对着压出来的料件看接触点分布,边缘一圈能吃上色就算合格。回弹补偿我一般放在手工修型这步:量出料件跟型面的缝隙,局部刮掉对应厚度,比改程序快得多。要是拿它做玻璃钢母模,脱模剂得刷够遍数,代木有微孔,偷懒一次就粘死给你看,铲料的时候型面跟着一块掉。
试模别一口气拉到额定量。我的习惯是先拉一件看趋势,手工补一轮再拉两件确认,三件稳定了才交模。每一轮的间隙数据都记在本子上,哪块刮了多少、刮完差多少,下次再做同类模具,补偿量直接翻本子就能抄,这套数据比模具本身值钱。
回头看那套行李架模,从进板到交模一共九天,机加工占五天半,剩下的全是修和试。制作艾塔模具说白了就三板斧:余量留够、参数放稳、修型耐烦。材料便宜意味着你试错的本钱也便宜,第一套做得糙点没关系,第二套你就知道该在哪下功夫了。
常见问题
艾塔模具能直接拿去注塑吗?
不行。代木耐温就六七十度,一百多度的熔料打下去直接报废,别动这个念头。它管的是拉型、吸塑、手糊玻璃钢、检具这类冷成型或低温场景。
一块艾塔板多少钱,小作坊用得起吗?
720×640×155的常规板,行情大概两千到四千块,外发加工按机时算,一套型面的粗精铣再出一两千。比起钢模开一套动辄几万,打样阶段是真省钱。
艾塔模具能用多久?
看用法。玻璃钢手糊母模用几十模次没问题,铝板拉型轻用能撑一两百件,边角开始掉粉就到头了。它本来就是过渡模和样件模的定位,别按钢模的寿命预期去要求它。
没有CNC设备,个人能做艾塔模具吗?
能,但只建议小型面。小型雕刻机走小刀慢修,精度靠手感,我的经验是超过300毫米的型面就别硬上,误差会一层层攒起来。大件老老实实外发,省下的返工钱够付机时费。