铝模具什么单子值得开?跟钢模比价差、寿命和适用场景一次说透
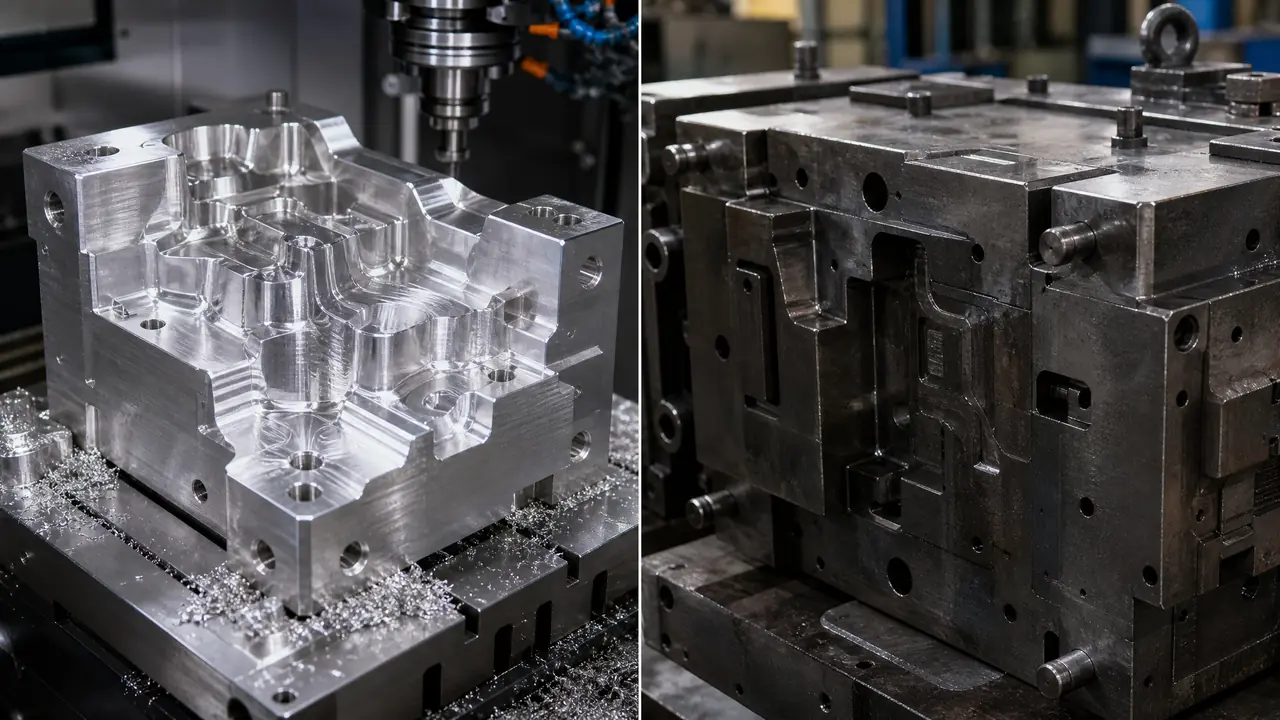
把话放这儿:铝模具不是钢模的低配替代,它是为小批量和打样而生的一条独立路线。年量五千件以内的注塑件、吸塑吹塑模,开铝模能省四成钱、交期快一半;年量过五万就老实用钢,这条分界线基本跑不了。
上礼拜有个做灯具外壳的客户,电话里上来就问铝模具能不能压十万件,我直接把他按住了。聊了十分钟才弄明白,他那产品一年也就出三千件,客户方还要求两个月内交第一批货。这种情况我劝他开铝模,最后材料加加工省了三万八,交期还提前了十来天。同一个词,两种量,结果完全两样。
所以这篇不打算科普铝合金有几个牌号,我就把自己这些年接铝模具单子的报价本摊开讲:什么单该用铝,什么单用铝是给自己挖坑,钱花在哪,寿命到底能压多少模次。看完你至少能判断自己手里那张图纸该往哪边放。
铝模具和钢模具到底差在哪
铝的硬度只有常用模具钢的一半不到,但切削速度能快三倍,整模价格便宜四到五成,代价是模次寿命短一个数量级。这组数据决定了它天生就不是干量产重活的料,两边是不同的赛道,不是谁取代谁。
我们做铝模最常用的是6061-T6预硬厚板,硬度在HB150上下,好一点的深腔件用7075。对比P20、718H这类预硬钢,硬度普遍在HRC30到38,折成布氏就是HB280往上。硬度差一倍,耐磨性差得就不止一倍了,尤其是分型面和碰穿位,铝的特别容易压塌出飞边。
但有失必有得。铣铝的时候主转速能开到四五千转,进给也快,同样一副一模两腔的型芯,CNC加工时间大概只有钢料的三分之一。抛光环节铝也省事,常规皮纹和咬花处理没问题,就是镜面难抛,这一点后面细说。导热是铝的看家本事,热扩散系数是钢的四倍左右,反映到注塑上就是冷却时间短,同样3毫米厚的PP件,铝模的成型周期能比钢模快百分之十到十五。
| 对比项 | 铝模具(6061/7075) | 钢模具(P20/718H) |
|---|---|---|
| 材料硬度 | HB150左右 | HRC30-38 |
| CNC加工速度 | 约快3倍 | 基准 |
| 整模价格 | 便宜40-55% | 基准 |
| 注塑寿命 | 3万-30万模次 | 30万-100万模次 |
| 冷却效率 | 成型周期快10-15% | 基准 |
| 补焊维修 | 难焊易塌,多靠镶块 | 常规烧焊即可 |
材料本身怎么挑,涉及钢铝铜硅胶一整条选材线,我之前写过一篇模具材质的对比,需要横向看的可以参考,这里不展开。
什么单子适合开铝模具
产品打样验证、年量五千件以内的注塑件、吸塑吹塑模和EPS发泡模,这四类开铝模基本稳赚;年量过五万或者外观要求镜面的量产模,直接上钢别犹豫。这是我从报废模堆里总结出来的界线。
先说吸塑和吹塑这一路。这两行里铝模本来就是标配,不是省钱方案,是正路。吸塑模要快速把热量抽走,铝的导热刚好对症,一副真空成型铝模用个五六年很正常。打样阶段用石膏模或树脂模验证结构,量产再翻铝模,这是行里跑了几十年的流程。
注塑这边就得多算一笔账了。我的判断标准就一条:先让客户报年量。三千件以内,铝模闭着眼睛开;三千到两万件,看产品结构,结构简单、无玻纤、外观面要求一般,铝模还能扛;两万件以上,我一般直接劝人上钢。去年有个做宠物喂食器外壳的客户不信这个邪,年量一万二压在6061模上,做到第八个月分型面就压出飞边,咬花面也拉毛了,最后拆下来镶了一圈钢块续命,多花的工钱加上停机损失,早够补钢模的差价了。
还有一类是验证用打样模,产品结构还没定型,先开一副铝模压几百件给终端客户确认装配和手感,确认完改版重开也不心疼。这种单子铝模是唯一合理答案,钢模开出来改一次结构的钱够开三副铝模了。
对了,说到EPS发泡包装模,那更是铝的主场,型腔全是铝块拼的,蒸汽通道直接钻在铝里,别家材料还真不好替代。
铝模具多少钱一套,多久能交
一模两腔以内的铝注塑模,我们的成交价大致是同结构钢模的四到六成,交期能压到15天,10天以内的急单也接过。省钱的逻辑不在材料差价本身,而在加工工时省出来的那一大截。
拿个真实例子说。今年三月有副灯具底壳模,一模两腔,产品巴掌大,718H钢模的报价是八万六,同结构换成6061型芯加标准钢模架,最后五万二成交,其中铝料本身才省了八千不到,大头省在CNC和放电的工时上,光型芯加工就少了六个班。模架我们照旧用钢的,导柱导套顶针这些活动件全按钢模标准配,只有型腔型芯换铝,这是行里最稳妥的做法,别整副模全用铝,装模压板位置分分钟给你压出坑。
交期上,钢模从下单到T1试模通常35到45天,铝模15到20天就能试模,赶一赶12天也出过。急单加收一成半的赶工费,客户基本都认,毕竟时间就是订单。材料方面6061预硬厚板按公斤买,我们拿货价在每公斤三十块上下浮动,7075要贵一半还多,除非深腔薄壁件,一般用不上。合金材料之间的适用边界我在另一篇里列过速查表,选料前翻一眼能少绕路。
报价的时候提醒一句:铝模报价单里一定要单列一项分型面防塌处理,要么局部镶7075,要么碰穿位镶钢,这项加个两三千块,寿命能多扛几万模次,值。
用铝模具最容易踩的三个坑
拿铝模压加纤料、改版时直接烧焊、顶针配合照抄钢模公差,这三个坑我见过翻车的次数最多,随便踩中一个就是几千到几万的返工费。开模之前把这页对着图纸过一遍。
坑一,加玻纤的料别碰。玻纤对型腔就是一把小锉刀,钢模扛得住,铝模压加纤PP,几千模次型腔就拉毛,压出来的件表面跟磨砂似的。客户非要上玻纤,我就只在浇口和易磨位置镶钢,或者干脆劝退。
坑二,改版别烧焊。铝焊接的热影响区一受热就软化塌陷,焊完那块比周围低半根头发丝,压出来的件就多一条线。我们现在的规矩是产品改动一律做镶块,把改动区域铣掉一块,镶一块新铝或钢进去,贵几百块,但稳。这钱不能省,省了就是重来。
坑三,顶针和滑动件的公差要收。铝软,孔口容易拉毛翻边,顶针孔的配合间隙要比钢模收紧两三个丝,顶针该淬硬的照样淬硬,否则出不了三个月就开始咬针。这些小细节图纸上看不出来,全在装配师傅手上。
开头那个灯具客户,铝模五月交付,到现在压了一万一千多模次,分型面还干净。他上个月又介绍了个做小家电的老板过来,我第一句话还是那句:先报年量,再谈材料。铝模具是把好刀,可刀得看切什么肉,量小用钢是浪费,量大用铝是赌博,账算明白了再开模,这钱才花得踏实。
常见问题
铝模具能抛出镜面吗?
能,但费劲,成本比钢模抛镜面还高。铝料软,抛的过程容易起橘皮和划痕,一般做到缎面光就收手。真要高光外观面,我建议型腔局部镶S136钢块,铝模体加钢镶件,两头的便宜都占了。
6061和7075做模具怎么选?
常规结构件、批量不大的注塑和吸塑模,6061足够,性价比最高。深腔、薄壁或者分型面受力大的,上7075,强度高三成左右,就是材料贵一半。拿不准就问加工厂型腔深度和投影面积,人家给的建议八九不离十。
铝模具用坏了还能修吗?
能修,但路子和钢模不一样。分型面压塌靠镶块补救,局部拉伤可以激光熔覆,大面积报废就没有修的价值了,铝料不值钱,回收也卖不上价。所以铝模的保养重点是勤检查分型面,别等飞边压大了才发现。
铝模具做出来和钢模压出来的产品有差别吗?
尺寸精度没差别,都是按图纸公差加工的。差别在表面和收缩率:铝模冷却快,件的收缩率会比钢模试出来的略小一点,以缩水率0.5%的PP为例,偏差能到万分之几。拿铝模试模定下的尺寸,将来换钢模量产前记得让师傅复核一遍关键尺寸。