吹瓶机模具怎么换型?卡爪与冷却
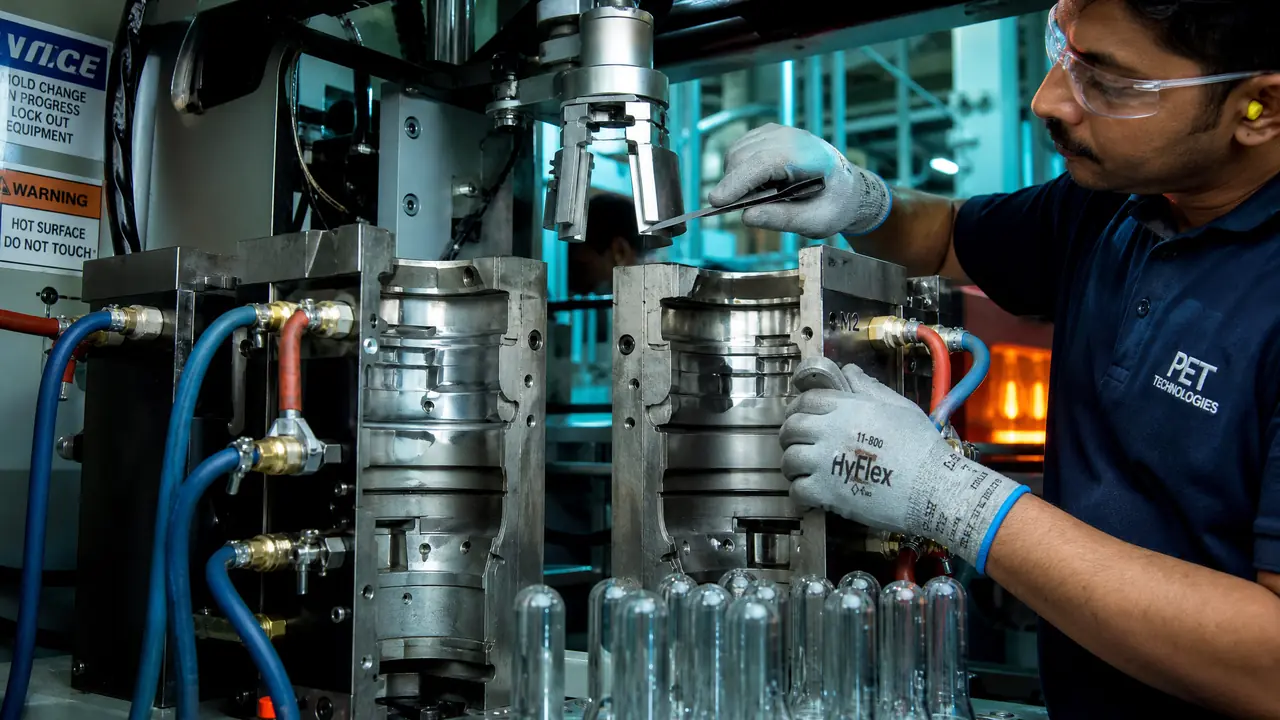
先说结论:吹瓶机模具换型,八成的时间耗在卡爪对中和冷却水路上,螺栓反倒是最后拧的。水温稳在12到15度、卡爪间隙不超0.1毫米,换型后的废品率就压得住。动手前先把水路和卡爪清单备齐,别上来就拆模。
上个月车间把500毫升矿泉水瓶切到1升油瓶,领班带两个人拧了半天螺栓,开机一看,瓶子个个偏壁,瓶口还有一圈白印。问题不在螺栓上。吹瓶机模具换型这件事,真正吃时间的是卡爪和冷却,这两块没弄明白,模子装得再快也是白装。
先把结构捋一下。吹瓶机模具是两片半模,合起来一个瓶腔,瓶坯先在烤炉里转一圈烘软,夹具咬住瓶口送到模具中间,拉伸杆往下捅,35bar左右的高压气一吹,瓶子贴着模腔定型。整套动作两秒内做完,哪一环有偏差,出来的就是废品。换型要动的就是这几样:模腔、拉伸杆行程、卡爪、水路,一个都不能漏。
换型顺序:水路要排在螺栓前面
换型先关冷却水并把管路排空,再拆模;新模装好后先通水试流,每一路都确认出水再合模试瓶,顺序反了容易烧瓶坯。展开讲,合理顺序是这么走的:停机泄压,关水排空,拆旧模时把垫片按位置收好,模腔清干净,装新模先预紧再对中,接水路,通水试压,最后才装卡爪、校对中、试瓶调参。
为什么水路排前面?拆模时水不关,残水会流进模板的接水槽,装回新模后轻则渗漏,重则把没干透的锈水带进新模的细水道。我们厂早两年吃过一回亏,换完模没排空水,开机两小时瓶底就开始发白,拆开一看水道口糊了半层锈泥。
垫片这事也提一句。上下半模之间的合模缝,靠垫片厚度找平,拆下来的垫片别混着放,一套模的垫片厚度差个两三丝,合出来瓶身就有一道细缝线,肉眼不一定看得清,手一摸就知道了。下面这张表是我这边几次换型的实际耗时,供你对个量级。
| 步骤 | 生手耗时 | 熟手耗时 |
|---|---|---|
| 停机排水拆旧模 | 40分钟左右 | 15分钟 |
| 装新模并找平对中 | 60分钟上下 | 20分钟 |
| 接水路、通水试流 | 30分钟 | 10分钟 |
| 装卡爪、校间隙 | 30分钟 | 10分钟 |
| 试瓶调参到稳定出瓶 | 40分钟往上 | 15分钟 |
生手全程两三个小时很正常,熟手能把整套压到70分钟以内。差距不在手快,在每一步不用回头返工。吹塑和注塑、冲压的模具结构差在哪,可以看看这篇成型模具有哪些?注塑冲压压铸吹塑四大成型工艺对比,一张表就把门道捋顺了,换行过来的师傅先补这一课最省事。
卡爪是换型时最容易被糊弄过去的地方
卡爪和瓶口环的配合间隙超过0.1毫米就该处理了,磨损的卡爪会让瓶子歪斜、偏壁、瓶口出白圈,换型时用塞尺挨个量一遍最保险。卡爪夹的是瓶口那一圈环,不是瓶身,它磨损了你从模腔那边一点都看不出来,只有开机后废品堆成山才暴露。
我见过最冤的一单,卡爪内侧磨出一道亮台,操作工觉得还能夹住就接着跑,一天下来废了小四千支,料钱比一套新卡爪贵出好几倍。判断方法不难:爪尖对着光看,反光发亮、有台阶感就是磨到了;塞尺插进去量配合间隙,0.1毫米是警戒线。换型装新规格瓶子时,卡爪内径要跟着瓶口规格换,这一点半自动机器尤其容易漏,因为半自动的卡爪是手装的,装偏了没人提醒你。
校卡爪也有顺序。先把卡爪装上不锁死,手动合模一次让机器自己找中心,再锁紧,这样对中误差最小。要是装完直接锁死开机,瓶子送进来歪一丝,拉伸杆就捅偏,出来的瓶子一边厚一边薄。顺便说,瓶子偏壁不全是卡爪的锅,瓶坯本身的螺纹精度和偏心度也会带来偏壁,这块要看瓶坯那头,PET瓶坯模具从设计到量产全流程那篇写得很细,可以对着排查。
冷却水温定多少,瓶壁才不出问题?
吹瓶模具冷却水出机温度控制在12到15度最稳,回水温差超过5度说明水路已经堵了,先除垢再谈调参数。水温这套东西平时没人看,一换型全冒出来。
水温偏高的表现很直接:瓶子定型慢,机速上不去,周期从8秒拖到10秒,一小时少出一千多支。水太冰也有毛病,夏天车间湿度大,模腔温度低于露点就开始结露,瓶身外观发乌。模温不均才是大头,哪一路水堵了,对应的瓶壁位置就偏厚,瓶底受热不匀还会结晶发白。所以换型通水试流的时候别只看出不出水,用手感或者测温枪挨个回路比一下温差,差得多的那一路八成有垢。
水垢从哪来?用没处理的自来水,三个月就能把细水道糊掉一半。说实话,很多厂不是不知道,是懒得管。我们后来改成了软化水加过滤,每季度用除垢剂把水排循环泡一回,堵路的情况少了一大半。空压机的冷凝水也记得排,高压气里带水,吹出来的瓶子内壁会有水印,这种小坑你肯定也踩过。
回到开头那单1升油瓶的换型。最后查下来,偏壁是卡爪没校中,瓶口白圈是水路有一路回水温差到了8度,两个问题叠一起,领班光顾着调吹气参数,越调越乱。折腾到快三个小时才稳住。后来把这套流程写成挂墙的检查单,现在换型基本能压在一个小时上下。顺序对了,换型就是体力活;顺序错了,它就变成玄学。
常见问题
换型前要提前准备哪些东西?
新规格的卡爪、各厚度垫片、塞尺、测温枪、备用密封圈,这几样缺一不可。旧瓶型的吹气延时和拉伸行程参数记得存档,下次切回去直接调出来,能省小半小时摸索。
半自动和全自动吹瓶机换型差别大吗?
流程一样,难易不同。半自动的卡爪和模厚全靠手装手调,对人的依赖重;全自动有定位基准,装错了机器会报警。但全自动水路多,接错回路的概率反而高,接完务必逐路试流。
换型后前一批瓶子偏壁怎么处理?
先别动吹气参数。按顺序查三样:卡爪对中、拉伸杆行程、预吹压力。八成的偏壁出在前两样,参数是在硬件都正的前提下才值得调的。
吹瓶机模具多久保养一次合适?
模腔每二三十万模次检查一次光洁度,该抛就抛;水路每季度通垢一回;卡爪属于易损件,不用等周期,量到间隙超标就换。保养的账要算总账,小钱不花大钱补。