塑料桶模具怎么开?注塑桶提手与堆码结构的实战门道
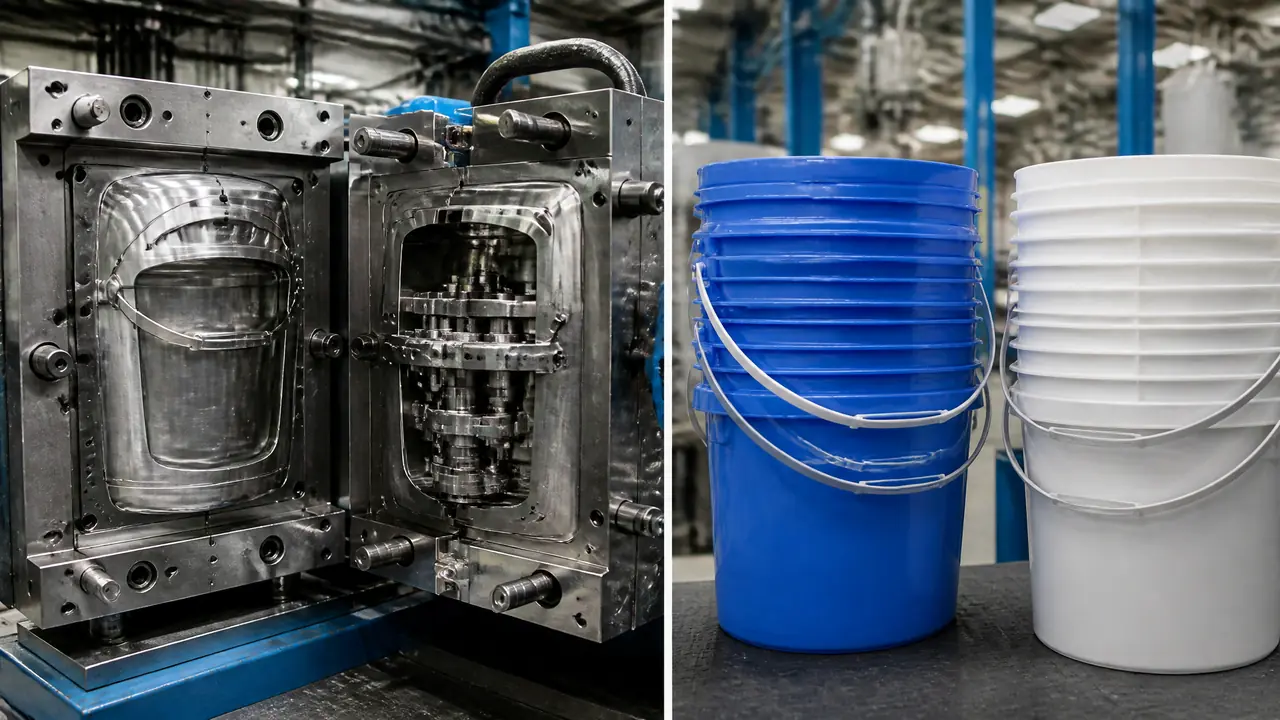
挑明了讲:注塑桶模具的功夫一半在桶身之外。提手倒扣怎么脱、堆码筋往哪儿加、腔数开几口,这三件事定报价也定返工次数。图纸发到模具厂之前照着这篇把三处改顺,能省下一轮改模钱和至少二十天工期。
上个月底,一个做润滑油贴牌的老板拎着个 20 升桶的 3D 图来我这里询价。桶身画得挺讲究,棱线、 logos、刻度都有,我第一个问题却是:这桶满载堆几个高?他愣了一下,说没想过。我说那你这图还没到能开模的时候。做桶模具这些年,我最怕的就是这种桶身漂亮、桶外的事没人管的图纸,因为提手、堆码、桶口这三块才是报价单上真正的变量。
先说清楚前提:这里讲的是注塑桶,PP 料,20 升上下的润滑油桶、化工堆码桶这个路数。200 升那种大蓝桶走吹塑,模具逻辑完全是另一码事,吹塑和注塑怎么分家,这篇不展开,看厂之前先想明白自己要做哪种,免得跑错门。下面只说注塑桶这三件最容易返工的事。
桶提手是整套模里最容易返工的十毫米
桶提手优先走强制脱模,PP 料的倒扣量压在 0.9 毫米以内最稳,超过 1.2 毫米才考虑弧形滑块,别一上来就上抽芯。提手就那么点大,返工率却是整套桶模具里最高的,账要算在脱模方式上。
桶提手中间那段握把,截面是个带凹槽的跑道形,槽深就是倒扣量。PP 的伸长率够用,模温拔到 80 度、顶出趁热,0.8 到 0.9 毫米的倒扣直接硬顶出来,料白得发亮也不裂。这套路数和花盆模是一个原理,花盆模具制作难在哪?PP注塑模强制脱模与多腔开模一次讲透里把强制脱模的余量讲得很细,两边的料性相同,可以直接搬。
翻车那次也在这十毫米上。前年有个客户做洗车水桶,坚持提手握把照抄某大牌,倒扣量 1.4 毫米,说手感必须一致。T1 试模,二十只提手裂了十七只,裂口全在倒扣根部。改模改到 0.9,二次试模一件没裂。来回一个多月,改模费一万二,就为那零点五毫米。说实话,这种钱花得最冤。
| 提手一体强制脱模 | 提手单独注塑再装配 | |
|---|---|---|
| 模具投入 | 桶模贵 2 到 4 万 | 桶模省,另加一套小提手模 3 万上下 |
| 单件周期 | 50 秒左右一次出齐 | 桶 45 秒,提手 8 秒,还要焊或卡 |
| 人工 | 零 | 每只桶多一道工序,两名装配工管两台机 |
| 适合 | 月产 20 万只以上 | 多规格小批量,一个桶型配三种提手 |
我更偏向一体成型,除非客户一个桶型要换好几种提手。装配那条线看着模具便宜,人工和不良率会把省下的钱一点点吃回去,去年算过一家的账,装配环节的不良就有百分之一点五,全是焊漏和卡不到位。
堆码筋要按客户的堆法倒推着设计
桶身横向波纹筋配桶底托盘筋,按满载三层静置四十八小时不塌不鼓来定截面,筋的高度比数量更要紧。堆码要求不问清就开模,试模阶段一定会在仓库里补这一课,代价是整套桶身重新开钢料。
堆码吃劲的位置在桶身中段往下三分之一,装满的桶像一根压弯的竹竿,腰上最难受。所以波纹筋不是均匀排的,中段两条要粗,上下可以细。筋高了,桶外表难看还容易顶白发亮;筋矮了,堆到第三层就鼓肚。这个截面高度没有公式,我的土办法是按客户仓库温度加一档:常温仓库筋高给 6 毫米,南方夏天仓库能到 45 度的,直接给 8 毫米,PP 一热就软,账要往坏里算。
有个化工桶客户的教训值得记一笔。他只说堆三个高,没讲仓库是彩钢瓦顶。七月试堆,第三天中段鼓出去 5 毫米,最上面那层桶盖都扣不上了。加一圈筋、桶底托盘筋加厚 1 毫米,改模一万二,客户出的。后来我们接桶单,报价单后面必附一页堆码确认:几层、比重多少、仓库最高温度,三个数让他签字。签了字的改模,责任就分开了。
桶口顺带说一句。20 升桶口一般配 61 毫米旋盖,螺纹走强制脱模没问题,收缩率按 1.5 到 1.8 个点放,型芯上必须开运水。桶口椭圆是桶类售后投诉的头名,椭圆零点三毫米盖子就发紧,客户拧盖的扭力超标,产线上直接停线找你。型芯冷却做匀,比什么后处理都管用。
腔数、吨位、周期,开模前把三笔账算平
20 升桶一腔配 320 吨机台,双腔直接上 650 吨,单腔周期 50 秒上下,腔数翻倍模具钱只多六成,产量却翻倍。桶是薄利走量的产品,腔数算错一档,全年利润差出一个模具钱。
按桶径 295 毫米、壁厚 2.5 毫米算,投影面积吃掉 320 吨机的余量正好。想开双腔,机台和模具一起跳档,650 吨的机时费每小时的差价也很实在,这笔账要连机台一起算,不是光看模具报价。模具本身,单腔带提手结构 18 到 25 万是这两年的行情,双腔 32 到 40 万,型腔 718H 预硬钢,桶身蚀纹另加一万五上下。钢材这条线和塑料模具的选钢路数一样,产量大就往好的料上走,这里不重复。
周期的大头在冷却,桶壁 2.5 毫米的 PP,冷却占整周期的六成。型芯走螺旋水路,模温机压到 15 度,周期压进 50 秒就有得赚。算笔账:单腔一天 22 小时开 1500 模次出头,双腔日产六千多只,一只桶毛利八毛到一块二,双腔比单腔一年多挣的,够再开半套模。这种大件模的成本结构和周转箱那类箱体模是一个算法,周转箱模具开一套要多少钱?大型箱体模的成本账里那套拆法可以直接套用,就是把腔数换成桶的口径再核一遍机台。
对了,桶身刻度和 logo 别做太深。有家客户把刻度雕了 0.6 毫米深,脱模没大问题,就是蚀纹桶身上那些细字两个月就被磨得看不清,改浅到 0.3 毫米才算了事。小地方,返工起来照样停机。
回头说那个润滑油老板。图拿回去改了一星期:提手倒扣收小、堆码确认单签了字、桶口收缩率重新放了。现在那套双腔模 T2 已经过完,桶在人家仓库里堆着三个高,没一个鼓肚的。桶模具这东西,桶身谁都能车,桶身之外的那几笔账,才是下单前真正要算明白的。
常见问题
注塑桶和吹塑桶到底怎么分?
看容量和精度。20 升以下、要提手要印刷面的,注塑占优,壁厚均匀外观好;200 升大桶、对搬运强度要求高的,吹塑便宜得多。中间地带就比月产量,量大到能摊开注塑模的钱就上注塑。
一套桶模具大概能用多少模次?
718H 预硬钢做桶身,30 到 50 万模次后桶口和提手倒扣处先起毛刺,局部补焊修一次几千块,整体大修看桶面蚀纹磨没磨平。按单腔一天 1500 模次算,一两年安排一次中修算正常频率。
桶盖总是盖不紧,问题出在模具还是料?
八成出在桶口。先量桶口椭圆度和口径实量值,椭圆超 0.3 毫米或收缩率放小了,盖子就发紧或漏水。查完桶口再看盖模,两边都对得上还漏,那就要查盖内密封圈的料性了。
桶模具报价里哪一项水分最大?
提手结构和蚀纹这两块最容易被打包报糊。谈价前先让厂里把提手脱模方式、钢材牌号、蚀纹板号分开列,一项一项对,打包总价最容易藏两三万的余地。