保险杠模具怎么开才不翻车?2000吨机台、吊装合模与PP缩水的实战门道
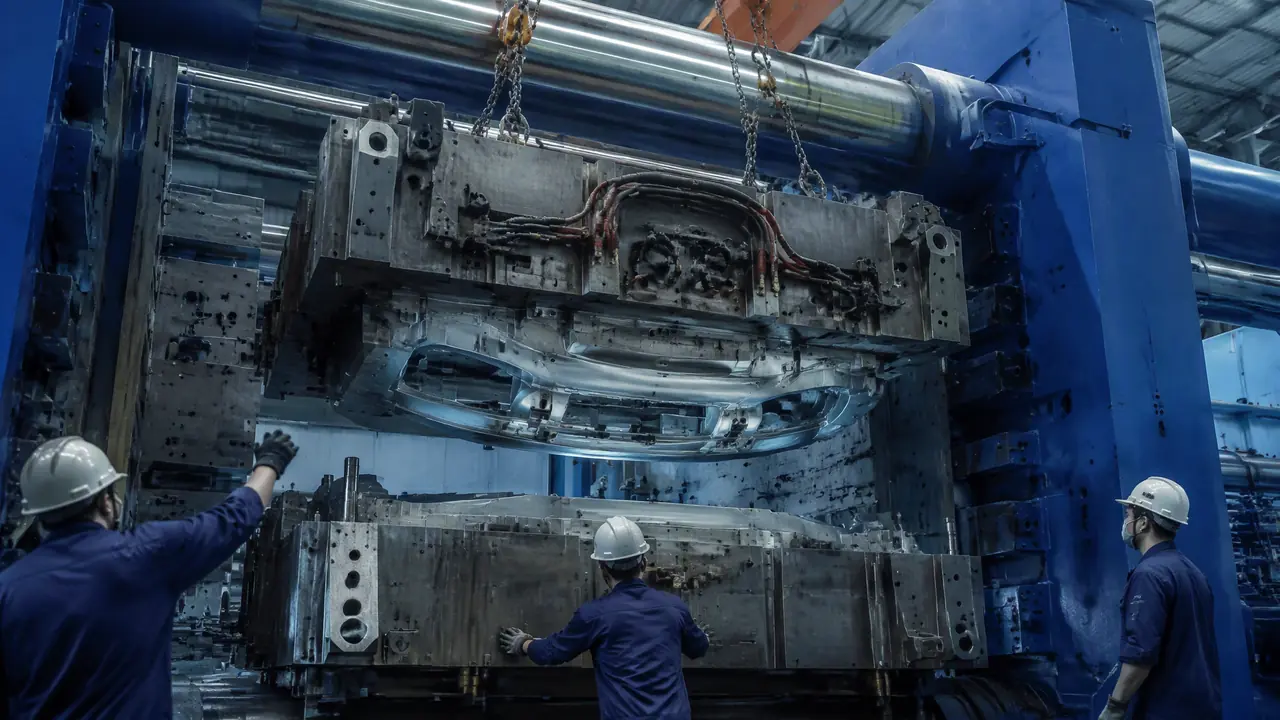
把话放这儿:保险杠模具是注塑模里的大块头,机台吨位、吊装找正和PP缩水这三关,哪一关掉链子T1都得白试。这套大模连模架带热流道动辄二十多吨,锁模力按投影面积一算就得奔2000吨去,合模精度和保压参数直接决定整根杠最后能不能装上车。
上个月在黄岩看一套前保险杠模下机台,行车把二十六吨的模从2000吨机上往下吊,地面上的人全往后退了五六米。那一刻很直观:保险杠模具这东西,跟手机壳模具根本不是一行手艺。吨位、吊装、缩水,三道坎,哪道没迈过去,一副七八十万的模就是个铁疙瘩。我的判断很直接:这活儿拼的不是设计图画得多漂亮,是机台、车间和材料这三头的算账功夫。
我在注塑厂管设备十来年,保险杠模前后跟过六七副,SUV前杠、轿车的后杠都做过。下面这些数,都是从报价单、试模记录和翻车现场里一条条抠出来的。
保险杠模具为什么非得上2000吨级的大机台
保险杠型腔投影面积普遍超过8000平方厘米,按每平方厘米0.2到0.3吨的经验系数算,锁模力1800到2500吨起步,小机台压不住,轻则毛边重则胀模。这句话反过来也成立:机台选小了,后面什么工艺参数都救不回来。
账不难算。一根乘用车前杠长1米9上下,加上流道投影,型腔投影面积奔9000平方厘米去了。PP在型腔里的压力按30兆帕上下估,锁模力得两千七八百吨。老师傅做的时候会留余量,也不拉满,所以2000到2600吨是最常见的配置区间。吨位不够的直接后果就是分型面喷料,跑出来的毛边又厚又硬,修边师傅拿铲刀都得刨半天。
| 产品 | 典型投影面积 | 机台吨位 | 腔数 |
|---|---|---|---|
| 经济型轿车后杠 | 约6000平方厘米 | 1300到2000吨 | 1出1 |
| 乘用车前杠 | 8000到9500平方厘米 | 2000到2600吨 | 1出1 |
| 全尺寸SUV前杠 | 10000平方厘米往上 | 2600到3500吨 | 1出1 |
还有个坑是拉杆内距。保险杠模外形普遍在1米6乘2米6这个量级,不少2000吨机台的拉杆内距只有1米4,模子根本放不进去。所以询价的顺序得倒着来:先问对方车间有什么机台,再谈模。这个顺序搞反了,设计都做完了才发现装不上机,白花十几万设计费。
对了,说到热流道。保险杠模现在基本清一色热流道,6到10个针阀嘴,按浇口顺序开阀,不然整根杠的熔接痕躲不掉。光热流道这一块,进口品牌和国产的能差出十几万,这笔账在报价阶段就得摊开谈清楚。更细的机台匹配和报价拆法,之前写过一篇大型注塑模具的实战文,讲的就是保险杠这个量级的模子,可以对着看:大型注塑模具怎么做不翻车?保险杠级模具从机台到报价的实战门道。
几十吨的大模,吊装和合模精度得这么管
大模吊装必须用平衡梁四点起吊,先试吊离地十公分确认平稳再走;上机台后模板水平误差压在每米0.05毫米以内,合模靠导柱和压板把平行度锁死。这套动作走完,才算给试模铺好了底。
翻车的事我摊上过。2019年一套后杠模,装模师傅图省事没用平衡梁,两根吊带夹角拉到快90度,模子一离地就打转,蹭了机台安全门。万一人躲得快没伤着,模面磕出一块指甲盖大的凹坑,钳工补焊研配修了整整一周,T1硬是推了两个星期。从那以后我们车间立了规矩:15吨以上的模,吊装方案必须签字,平衡梁免谈。
合模精度这头更较真。保险杠是大平面件,动定模平行度一超差,整根杠厚薄不匀,PP一收缩,翘曲全暴露出来。我们验收用红丹研配,接触面积不到80%不许上机;四角还要压纸检查,纸能均匀拉出阻力才算合得平。模温也得两边各配一台水路机,温差控制在3度以内——模子一边热一边凉,杠子固化完准往凉的那边弓,跟晒被子一个道理。
装模找正的完整顺序,之前专门写过一篇流程文,从吊装、找正到压板紧固一步步讲过,照着对不会漏:注塑机模具安装别再靠老师傅感觉:从吊装到合模试机的完整流程。
再补一句土经验:大模试模前先空合模十几次,再用热模空循环跑上20个模次,让模架和导柱把热胀吃匀了再上料。急着上料省下的半小时,后头可能赔进去一整批料,这买卖不划算。
PP料的缩水才是保险杠模具最难啃的坎
PP收缩率在1.5%到2%之间,保险杠常规按1.8%放,两米长的杠就是三四十毫米的尺寸差,放错一档产品直接装不上车,保压和模温是控缩水的两根缰绳。
保险杠料多是抗冲共聚PP,再加EPDM或者滑石粉改性,燕山K8003这一类用得最多。加滑石粉的K-TD级料收缩能压到1.2%到1.4%,纯共聚料奔1.8%去,一档之差,两米长的杠差出十几毫米。设计阶段缩水放错,T1件卡在安装点上,改模就得重新补焊烧焊,十几万又没了。老实讲,我见过的保险杠改模单,一半以上跟缩水放档有关。
比整体尺寸更难缠的是局部缩痕。安装点座子、加强筋根部这些壁厚集中的地方,表面一缩一个坑,皮纹面还能遮一遮,光面直接照出来给整车厂看。我们的做法是三段保压从浇口往末端递减,保压时间15秒上下,一直压到浇口冻结为止;筋根部壁厚按主壁厚的60%设计,强度不够宁可补筋,也不加厚。
模温讲究均匀,不在高低。水温机设45度,进出水温差一超过3度就回头查水路。保险杠模的运水布局是设计阶段就定死的,事后想补一路水,钢都封死了——这也是行里说保险杠模具七分设计三分调试的原因,大件的钱在设计阶段就该花:汽车保险杠模具设计难在哪?大件注塑的关键控制点。
验收缩水有个土办法:T1件先量对角线翘曲,超过2毫米别急着调机,先查模温曲线和保压段,八成毛病在这两处。整车厂那边对装配点公差卡在±0.5毫米,整杠翘曲1毫米以内,检具一上就现原形,糊弄不过去。
那套二十六吨的前杠模,后来T1试了三回才过,卡的就是安装点缩痕,最后在两处座子背后各加了一路运水才压下去。保险杠模具这行当,吨位是明账,吊装是手上功夫,缩水是脑子里那本细账,三本账都对上了,七八十万才花得值。
常见问题
一套保险杠模具大概多少钱?交期要多久?
按我经手的行情,乘用车前杠模在60万到120万之间,热流道用进口品牌再加10到20万,交期90到130天,中途改一次模另加15到25天。低于50万的报价要多个心眼,多半在钢材和热流道上动了手脚,718H换成杂牌P20,模次寿命能差出一半。
没有2000吨大机台的厂能接保险杠的单吗?
小后杠、农机杠用1300吨咬牙能做,乘用车前杠别硬上,胀模的风险扛不起。常见的路子是模子自己做,注塑外协到有大机台的厂,但运费和排产都不受自己控制,长单还是建议就近锁定配套机台。
保险杠模具能用多少模次?什么时候该大修?
正常保养下30万模次上下。皮纹磨平、热流道嘴头密封渗料、顶针咬伤,这三样凑齐两样就该排大修了。拖到大面拉伤再修,费用翻倍不止,工期也得往后串。
保险杠为什么都用PP,不用更好看的ABS?
三个原因:便宜,耐候,撞了能回收。ABS收缩只有千分之五左右,尺寸是稳,但低温脆,零下二十度一碰就裂。保险杠要的是扛撞不是扛划,改性PP加EPDM正是冲着低温韧性去的。