水泥模具制作怎么做才不翻车?母模打磨到批量浇注的完整实录
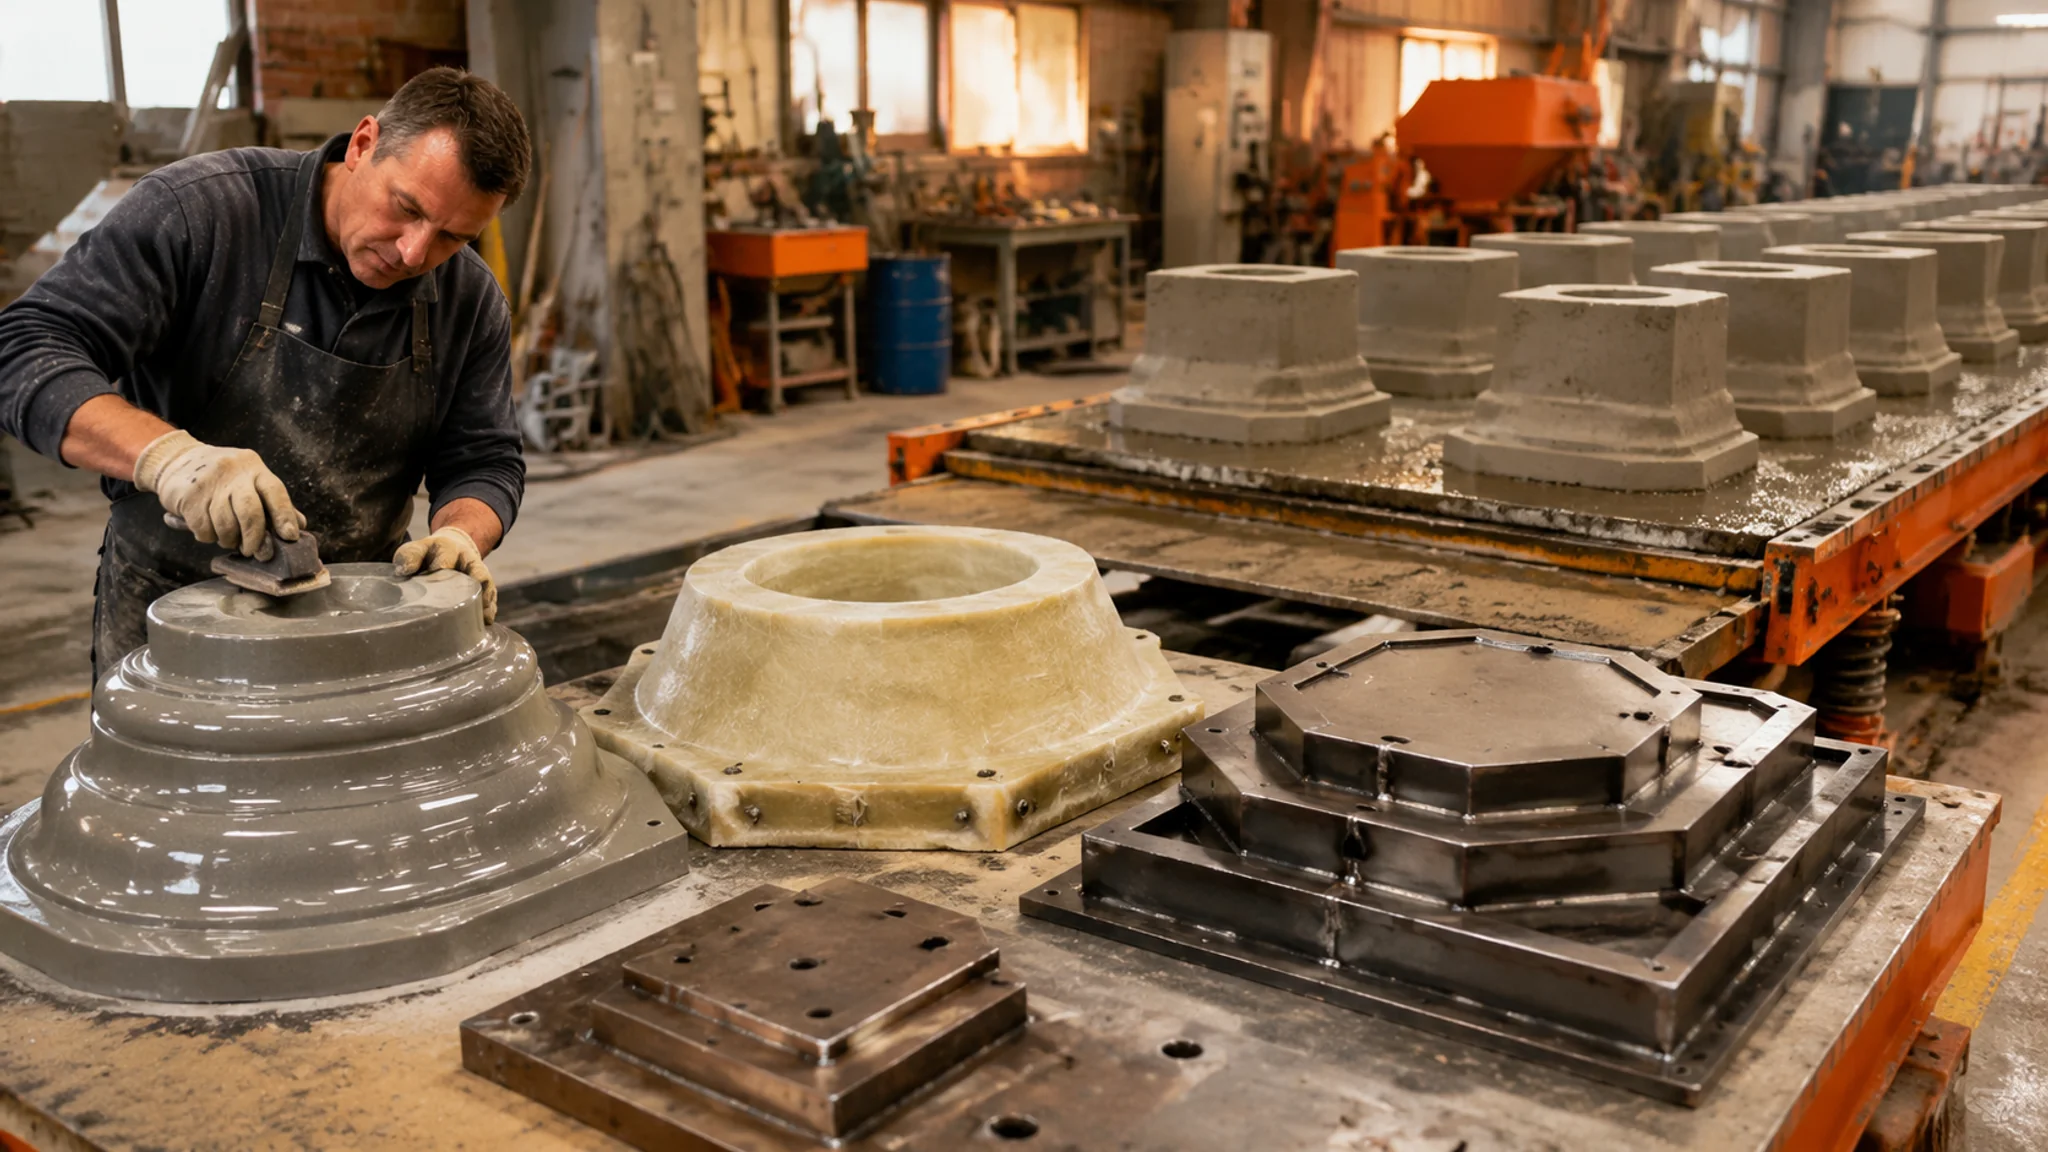
简单说:水泥模具制作的核心是先做一个精度够高的母模,再翻玻璃钢模或直接焊钢板模。母模打磨到镜面能省一半脱模剂;复模留1到2度脱模锥度;批量浇注靠振动台加多模位周转,日产量差三倍就在这些细节里。
去年有个安徽做保温装饰一体化板的朋友找我,说他花六千块找当地厂做了一批水泥模具,第一次浇出来的构件表面全是橘皮纹,边棱缺一块少一块。我去看了一眼就乐了:母模本身就没打磨到位,直接拿去翻玻璃钢,缺陷全被一模一样复制下来。橘皮纹不是翻模翻出来的,是从母模"遗传"下来的。
水泥模具制作这事,门槛看着低,抖音上一堆"一天学会翻模"的视频。真上手就知道,每一步都是坑:母模表面处理、脱模剂选择、锥度给多少、玻璃钢固化时间,还有批量浇注时那套排产逻辑。我前前后后帮四家小预制点做过模具方案,翻过的车比看过的视频还多。这篇把整套流程摊开讲,从母模开始,一直讲到批量出构件。想先搞清楚水泥制品模具都有哪些类型的,看这篇水泥制品模具全品类拆解打底。
母模:整个水泥模具制作链条的地基
母模就是原始样板,可以是木模、石膏模、树脂浮雕,也可以是一件现成的产品。它的表面精度决定后面所有模具的天花板:母模有0.5毫米的波纹,翻出来的玻璃钢模就有0.5毫米,浇出来的构件还是有0.5毫米。想后面省事,母模打磨这步一分都不能省。
展开讲讲打磨到什么程度算合格。木模我们团队的标准流程是:腻子填缝找平——砂纸从240目过到600目——喷两遍底漆再水磨——最后上一层聚氨酯清漆或者直接封一层玻璃钢。判断标准土但管用:侧着光看表面,看不出明显波纹;戴手套摸过去,手感跟手机屏幕差不多。喷底漆这步别省,裸木吸脱模剂,翻玻璃钢的时候会粘得你怀疑人生。
打磨耗时很多人没概念。一块60厘米乘40厘米的欧式构件母模,我师傅级别的朋友打磨加喷漆要整整两天,新手起码四天。有人觉得慢。快的那条路我也见过——表面随便磨磨就翻模,后面每一套玻璃钢模都得靠厚涂脱模剂救场,构件表面永远雾蒙蒙的。慢就是快,这话在母模这关特别成立。
还有个细节:母模的棱角要倒圆。直角棱在翻模时是应力集中点,玻璃钢固化收缩时容易在棱线处开裂或起白边。R2到R5的小圆角就够,视觉上几乎看不出来,翻模成功率直接高一截。
玻璃钢复模:小批量构件的性价比之王
玻璃钢复模就是在母模表面手糊玻璃钢,做出一个"母模的阴模",之后拿阴模浇水泥。一套80厘米罗马柱母模翻玻璃钢阴模,材料成本两三百块、两天工期,能浇300到500件构件,表面花纹比钢模还细腻。做欧式装饰构件、艺术花盆这类有复杂曲面的产品,玻璃钢模确实是比钢模强一截的选择,这是我用过的真实感受。
手糊的工艺流程一步步说。母模表面打蜡三遍再涂脱模剂(我用过聚乙烯醇脱模剂,也用过蜡性脱模剂,前者的脱模更干脆但涂刷麻烦)——刷胶衣层,这层决定构件表面光洁度,别省料——糊玻璃纤维布加不饱和聚酯树脂,一般糊5到7层——等固化。常温固化夏天12小时能拆,冬天得24小时往上,低于10度的车间别硬干,树脂固化不全,模具软塌塌的,用不了几次就变形。想系统学手糊法的,这篇玻璃钢模具手糊法完整教程写得更细。
胶衣层讲两句。胶衣厚度大概0.4到0.5毫米,太薄了浇构件时被水泥的碱性磨穿,模具寿命腰斩;太厚了脆,一磕就掉块。糊完第二层玻纤布之前,让胶衣先凝胶到不粘手再继续,这个节奏感只能靠多练。
翻车经历说一个。我第一次自己翻一根浮雕柱阴模,脱模剂只打了一遍蜡,树脂固化后怎么都脱不下来,最后硬撬,母模上的漆面连着玻璃钢一起撕下来,两天的打磨白干。那之后我打蜡没低于三遍过。有些学费,交一次就够了。
钢板模:量大和标准件的正确答案
构件单量大、形状规整,就别折腾玻璃钢了,直接焊钢板模。4到6毫米Q235钢板焊接的水泥模具,正常保养能浇800到1000次,日产量是玻璃钢模的两倍起步。路沿石、盖板、标准砖这类方方正正的构件,钢模是唯一的规模化答案。
钢模的做法跟翻模完全是两回事:剪板下料——折弯——拼焊——焊缝打磨——试浇验收。关键控制点三个。一是板厚,侧板4毫米起步,大规格构件模5到6毫米,薄了浇几十次就鼓肚。二是焊缝,必须满焊加打磨,点焊省的那点工时,漏浆的时候全得还回去。三是尺寸精度,拼焊完拿卷尺量对角线,两条对角线差超过2毫米就是模具歪了,浇出来的构件也是歪的。
钢模和塑料模怎么选,很多刚入行的人在这纠结。水泥制品塑料模具(PP注塑)单价是钢模的十分之一,表面光洁度还更好,但寿命一般百次量级、刚度差,大构件根本撑不住振捣。这笔账在这篇水泥制品塑料模具和钢模具选材对比里算得很细,我的倾向一直是:验证期用塑料模,上量就换钢模,别恋战。
还有一类是不锈钢模。光泽好、不生锈,贵也是真贵,同规格比Q235贵六成往上。我的看法:除非构件表面要做出镜面效果,否则没必要,Q235刷好脱模剂够用了。
脱模锥度:一度半度的事,日产量差一倍
脱模锥度就是模具内壁往外的倾斜角,水泥模具行业给1到2度。这个参数看着不起眼,实际是日产效率最大的隐形开关:锥度给足,凝固后一翻一磕构件自己滑出来;锥度偷工,块块得撬、得敲,边棱全敲花,脱模时间至少翻倍。
原理不复杂。水泥构件凝固后有微小膨胀,加上表面跟模壁的摩擦,纯垂直的模壁会把构件"咬"死。留出锥度就是给脱开方向让出空间。复杂曲面和带浮雕的构件(玻璃钢模居多),锥度给到2度甚至3度;钢模做标准件,1.5度左右是行业甜点区,我在几家预制点实测的数据一致:锥度1.5度的路沿石钢模,单件脱模30秒出头;有一套焊接变形导致实际锥度不足1度的,平均脱模1分40秒,还得专人配合敲。一天500件的排产,光脱模这一环节就差出去两个人工。
锥度验收别用眼睛,用工具。角度尺贴着内壁量,或者水平仪加斜度规组合着来。下单时把"内壁脱模锥度不低于1度"白纸黑字写进合同,到货实测——这句话我逢人就说,听进去的十个里有两三个吧。其余的都在车间里骂模具厂。
顺带一提,锥度也不是越大越好。给到4度往上,构件上下口尺寸差就藏不住了,上下不能颠倒使用的构件会直接报废。1到2度这个区间,是行业拿几十年的浇注量喂出来的经验数,别自己瞎创新。
批量浇注:决定你赚钱的是排产,不是模具
批量浇注的节拍是浇料—振捣—静停养护—脱模—清模刷油—再浇,一整套循环常温下8到10小时,蒸养或覆膜加促凝剂能压到5到6小时。模具套数决定并发,振动台决定密实度,养护方式决定周转速度。三个变量配平,日产量才能上去。
给你一个真实测算。做标准路沿石,配32套钢模、一台振动台、班组4人、覆膜加早强剂养护:单套模一天周转2次,日产500到550件。同样的模具套数,自然养护、手工振捣,日产200件封顶。振动台我们用的是1.5千瓦的平板台,单件振捣40到60秒,表面泛浆就停,振过了会离析,粗骨料沉底构件起皮。手工振捣棒也行,就是慢,还看手感,新手的构件表面气泡多到像蜂糕。预制排产的通用算法在这篇预制构件模具6个关键参数里有现成的,照着套就行。
清模刷油这步多数人糊弄。我的做法:脱模后立刻用塑料刮板清残渣,别等它干透;刷油用喷涂,薄而匀,积油的沟槽用布吸掉。机油兑柴油的老配方能用但味道大、构件表面发黄,现在正规厂都用专用水性脱模剂,多花几块钱一件,构件表面直接上一个档次。
根据中国模具工业协会的数据,2024年中国模具行业营收超3400亿元,其中建筑预制构件类模具的占比逐年上升——水泥模具这个细分看着土,盘子一点不小,参考中国模具工业协会官网的行业统计可以自己验证。订单饱和的厂和吃不饱的厂,差距往往就在排产效率这几十个百分点里。
水泥的配比和养护,模具再好也救不了糊弄
模具只管形状,构件质量一半靠配比和养护。常见构件配比是水泥比砂比石子大概1比2比3,水灰比0.45上下,加早强剂缩短周转。养护不到位,浇出来的构件掉角起皮,再好的模具也背不动这口锅。
我们做装饰构件的常用配比再细一点:425普硅水泥、中砂、5到10毫米瓜子片,掺10%左右的粉煤灰改善和易性,水灰比压在0.42。有人问能不能再省水泥。能,但构件强度肉眼可见地掉,养护28天回弹值差一大截,别在这种地方抠。混凝土养护的基本原理可以看precast concrete(预制混凝土)词条,覆膜保湿和蒸养的机理讲得清楚。
养护这块我吃过亏。有一年赶工期,覆膜只盖了一下午就掀开脱模,构件是出来了,堆场上放了半个月,表面裂纹跟蜘蛛网一样。后来老老实实覆膜保水48小时再出厂,投诉直接归零。预制这行急不得,越急越赔。
常见问题
水泥模具制作一定要先做母模吗?
不一定,有现成的合格产品可以直接当母模用,比如拿一件买来的成品花盆翻玻璃钢。但要做全新造型,母模绕不开,而且母模成本别砍——它是所有下游模具的精度源头,母模糊弄,后面全套跟着糊弄。
新手做玻璃钢复模,最容易翻车在哪一步?
脱模剂。十次翻车八次是母模表面处理和脱模剂没做到位,树脂固化后跟母模粘死。打蜡至少三遍、每遍间隔十分钟再擦亮,或者用聚乙烯醇脱模剂涂两遍。材料钱几十块,省了它能让你损失一套母模加两天工。
做水泥制品模具选玻璃钢还是钢板?
看形状和量。带曲面、浮雕、艺术造型的构件,玻璃钢模几乎是唯一解;标准件加500件以上的量,上钢板模,寿命长脱模快。验证新品打样用塑料模或玻璃钢模,跑通了再上钢模,最省钱。
一套自己做的水泥模具能用多少次?
玻璃钢模300到500次(养护得当的话),钢板模800到1000次,塑料模100次上下。决定寿命的其实是使用习惯:脱模不硬撬、及时清模、别拿钢凿子敲模壁,做到这三条,模具寿命比标称还长。
没有振动台,手工浇注能做吗?
能,装饰小构件、花盆这类手工振捣完全够用,拿振捣棒或者干脆在桌上颠。批量浇标准构件就算了,手工振捣密实度不稳,气泡和蜂窝眼全看运气,检测过不了关,返工比上台子贵。
最后给个带立场的总结:水泥模具制作这事,母模打磨和脱模锥度两个环节最值得砸时间,我宁可母模多磨一天,也不愿在批量生产里天天跟粘模、卡模搏斗。玻璃钢负责曲面,钢板负责量,振动台和养护节奏负责利润,这套组合是我目前最认的。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。