衣架模具怎么做才不翻车?多腔侧抽芯挂钩设计的实战门道
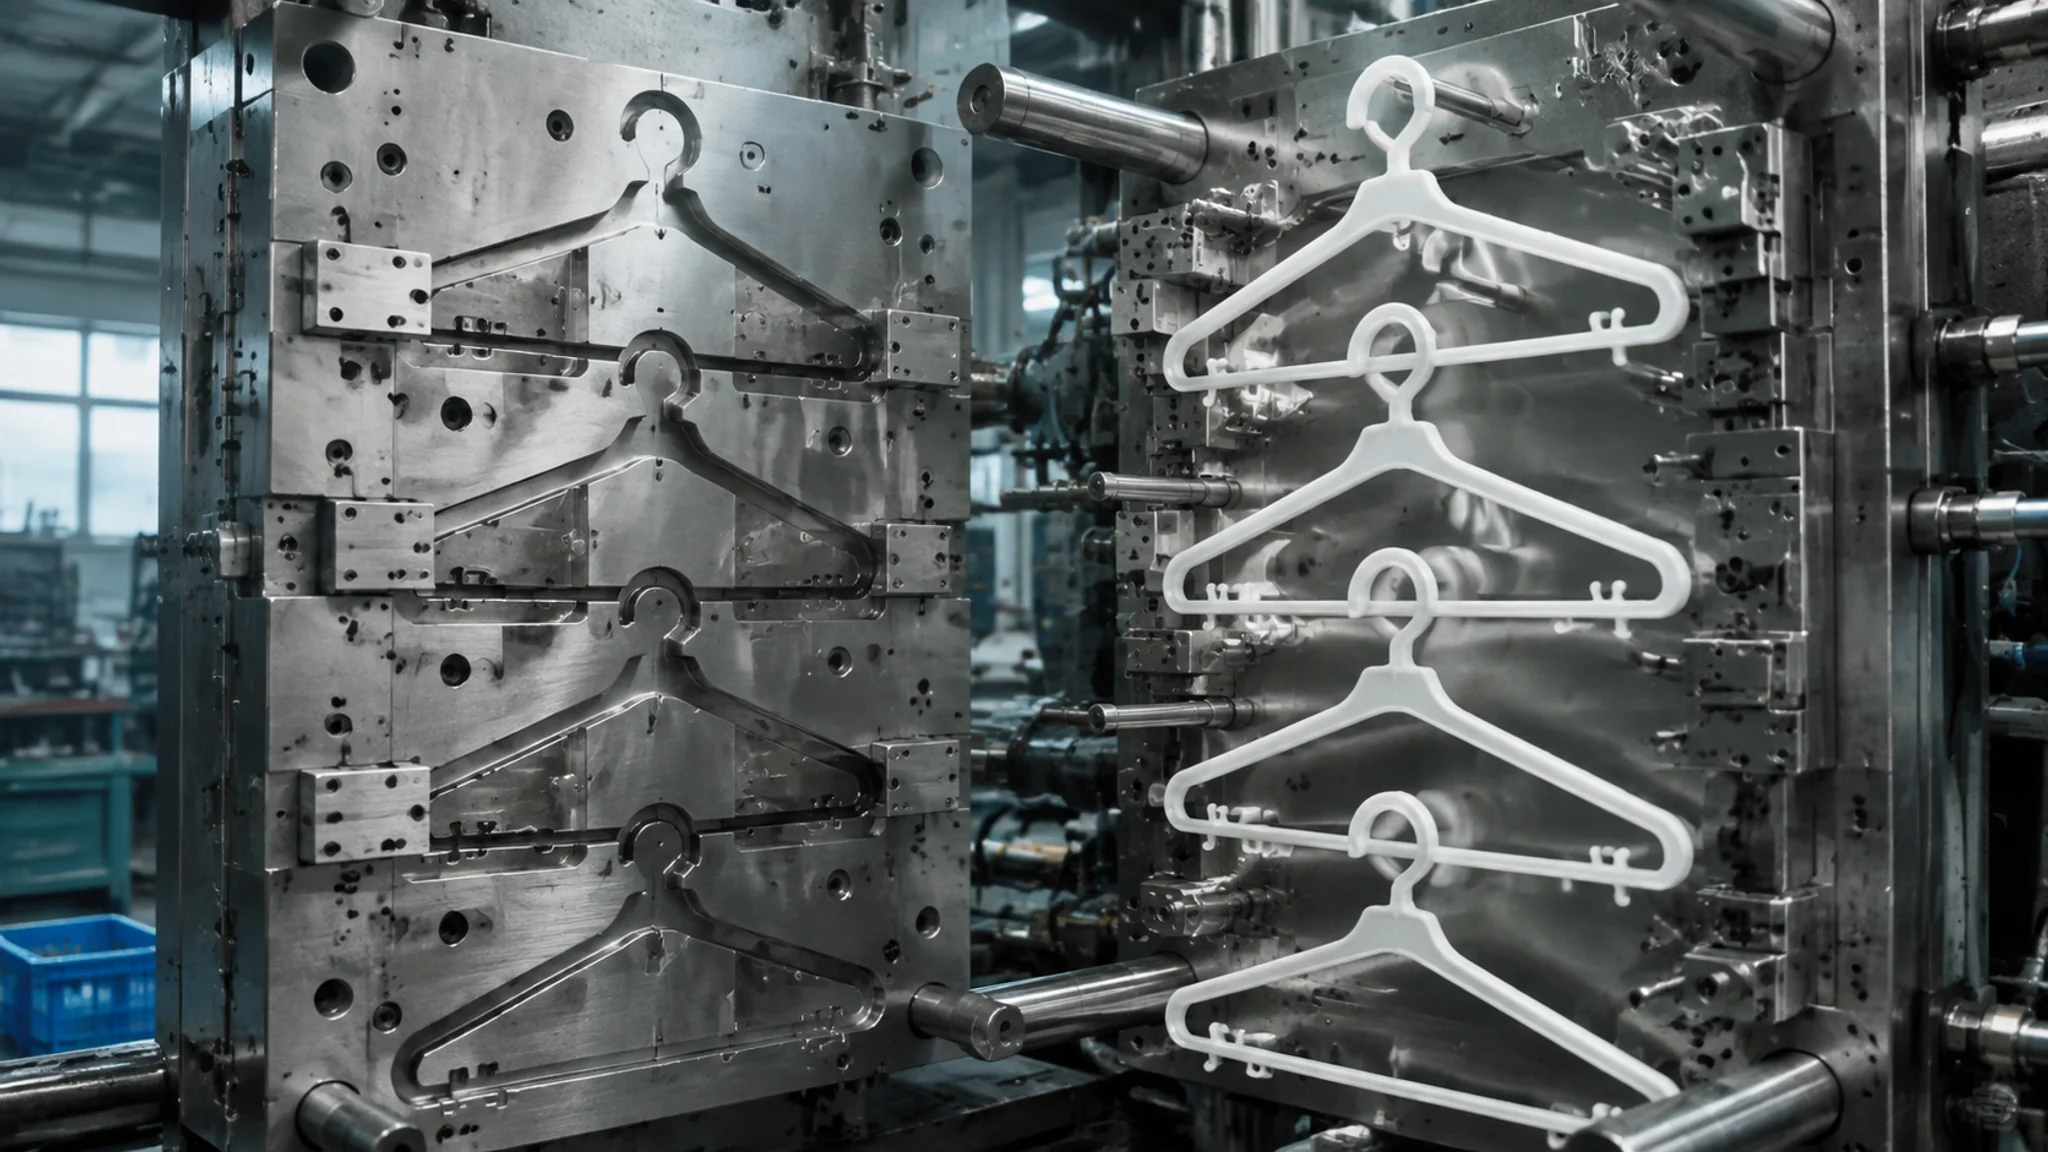
简单说:衣架模具是典型的"看着简单做着难"——单价低、腔数多、挂钩是倒扣必须上侧抽芯,衣身薄壁还得防缺料和变形。真要开一套,重点盯三件事:挂钩滑块的结构和钢材、一模几腔的排位平衡、试模时薄壁充模的工艺窗口。普通PP衣架模具行业行情大概三到八万,别信一万出头的报价。
一个义乌做日用塑料制品的老板,去年找我聊衣架模具。他的原话是"一个塑料衣架卖八毛钱,模具还能有多难?"。结果他在某平台找的低价模具厂,做出来的一模四腔衣架模,挂钩位置拉伤了三万模次就得停下来修,量产断断续续,交货拖了小半年。
衣架这个东西,说实话是注塑行业里被低估难度最高的品类之一。便宜,是的。结构简单,也算。但你把这三个条件叠一起——腔数要多、挂钩是倒扣、衣身大面积薄壁——对模具的要求一点不比护套之类的精密件低。这篇就把衣架模具里的门道拆开讲,尤其是挂钩侧抽芯和薄壁充模这两块翻车重灾区。想补注塑模基础概念的,可以先看塑胶模具和塑料模具的区别。
衣架模具到底难在哪?三个被低估的坎
难的不是把衣架做出来,是把它做便宜。三个坎:一是挂钩方向的倒扣必须用侧抽芯机构脱模,滑块磨损就是模具寿命的短板;二是衣身属于大面积薄壁件(常见1.2-2.0mm),充模窗口窄,料温模温差一点就缺料或烧焦;三是腔数一多(四腔到十六腔都常见),流道平衡不好做,个别腔总是缺料。
先说倒扣。塑料衣架顶部的挂钩为了承重,是完整的一圈,注塑方向上必然存在和开模方向垂直的部分——这部分藏在钢料后面,开模直接顶出来会把挂钩拉变形甚至拉断。解法就一个:滑块。模具合模时滑块补上型腔侧面,开模时斜导柱驱动滑块先向侧面退出,把挂钩位置的钢料抽走,顶针才能把衣架安全顶出来。这块机构的原理和斜顶类似,可以对照模具斜顶机构设计详解一起理解,斜顶管产品内部的倒扣,滑块管外部的。
再说薄壁。挂衣区那两条横梁,为了省料普遍做到1.5mm上下,IMS(衣架专用料之外的普通PP)流动比一长,末端就容易缺料。别急,这不光是调机的问题——浇口位置和流道平衡占一半责任,后面细说。
挂钩滑块:衣架模具的寿命短板就在这
滑块是整套衣架模具里最先坏的地方。挂钩那一圈钢料又细又长,抽芯时和塑料的接触面摩擦大,选材不对、压得不够紧,几万模次就开始拉伤出毛边。我的经验:滑块座用P20或718H打底,挂钩镶件单独做,用SKD61或进口淬硬料,硬度做到HRC48以上,配合面研磨到位,寿命能差出两三倍。
讲一个我亲手处理的翻车案例。一套一模四腔的裤架模具,挂钩镶件用了和模芯一样的P20,表面没做特殊处理。试模阶段一切正常,量产到六万模次,挂钩根部开始出竖纹飞边,八万模次时飞边厚到衣架脱模都挂料。拆开一看,镶件摩擦面拉出了一条条沟。后来重做镶件换成淬硬的SKD61,加了个自润滑铜导套,同样工况跑到二十多万模次才见轻微磨损。就这一个改动的差价,大概两千多块钱——对比停产修模的损失,九牛一毛。
另外两个滑块细节值得抠。一是锁紧面,滑块背面靠楔紧块压紧对抗注塑压力,接触面不到七成贴合就有让模风险,飞边就找上门;二是抽芯行程,挂钩是整圈的,四个方向往往要两组滑块对抽(也叫哈夫块结构),行程算错一毫米,开模动作直接干涉顶针板。模具寿命这件事其实是系统工程,模具寿命延长实战手册里有更完整的展开。
一模几腔才划算?先算账再定排位
腔数不是越多越好,是个经济性平衡。按行业普遍做法:普通PP衣架单价低、走量,常做一模四腔到八腔;带防滑植绒或金属挂钩的款式产品附加值高,一模两腔到四腔足够;超过八腔对注塑机吨位和流道平衡的要求陡增,中小厂搞不定。日用货竞争激烈,多数单子卡在一模四腔配320-450吨机台这个组合上。
为什么不多搞几腔?账是这么算的。四腔改八腔,模具费大约乘1.6倍,注塑机从400吨换到650吨以上,每小时加工费涨三成多,可成型周期基本不变——衣架这种薄壁大件,冷却时间卡在那,腔数翻倍周期只快一点点。算下来八腔只在订单量极大且稳定时才划算,中小批量反而四腔经济。这是我对比过两套模具生产数据之后的真实结论。
排位上有个新手容易踩的坑:衣架是长条形,自然想顺着排。但挂钩位置的滑块要向两侧抽芯,四个腔的滑块挤在同侧会互相"打架",镶件也没地方布置。实际排位经常要把衣架竖起来、错开方向,或者把滑块分到两侧对抽。这活儿吃设计经验,也是衣架模具报价差价的来源之一。模具整体结构怎么读图,可以看模具结构图解九大组成部分。
薄壁衣身:充模、缩水、变形一个都躲不掉
薄壁件的工艺窗口窄得像走钢丝。衣架常用PP加少量填充,壁厚1.5mm左右时,料温一般要拉到220-240℃,注塑速度偏快,保压不能太重——重了横梁会翘曲,轻了挂钩根部缩水。模温60-80℃之间找平衡点,一套模具真正稳定量产的参数,往往要试模两三轮才能锁下来。
缺料是薄壁第一杀手。我们处理过的一套八腔模,固定有两个腔的衣架横梁末端总差一口气。起初以为是料筒问题,后来把主流道到各腔的流道长度量了一遍——不一致,天然充模不平衡,短流道的腔先打满、保压抢压,长流道的腔缺料。改成平衡式流道布局(B型布局,各腔流道等长),问题立解。所以腔数多的衣架模具,流道形式直接写进合同:自然平衡做不到的,就要上热流道做顺序控制。热流道怎么选型,PET瓶坯模具选材与工艺指南里那套思路可以平移过来。
变形要单独拎出来说。衣架两个肩是悬空的,顶针如果只顶横梁,脱模瞬间两个肩下垂,冷却定型后就是歪的。合理的做法是在肩部加扁顶针,多点均匀顶出,必要时水路在肩部加密。客户拿着歪肩膀的衣架挂西装,一次就退货。别问我怎么知道的。
开一套衣架模具要花多少钱、多少天
行情价直接给你:普通PP衣架一模四腔模具,国内主流报价3-8万,交期25-35天;一模八腔或带复杂滑块结构的,6-12万,35-50天;模具寿命按50万模次报价是及格线,好的厂敢保100万模次。低于这个价格区间的报价,要么钢材降级要么腔数缩水,签合同前一定把钢料牌号和寿命写死。
为什么价格能差出一倍多?拆开看就明白了。一模四腔,模芯用P20还是718H,差价大概八千到一万五;滑块镶件用普通钢还是淬硬料,差两千到五千;模架用标准还是非标加厚,又是几千块。低价单基本就是在这几处动刀。用是能用,就是命短。反正做衣架的老板走量,模具寿命短意味着停产换件更频繁,这笔账要摊到单件成本里算,不能只看开模那一次付了多少钱。
签合同的关键条款和通用开模流程一致,比如验收标准按封样件、试模次数T0到T2这些。完整清单在定做塑料模具的避坑要点里写得比我细。特别提醒一句:衣架模具一定要求模具厂出首件全尺寸报告,挂钩内径这种装横杆的关键尺寸,公差要卡在正负0.1毫米以内,不然整批衣架挂不上晾衣杆。
产业带方面,日用塑料衣架模具主要集中在台州黄岩和珠三角(东莞、佛山顺德一带),宁波慈溪做衣架整机的也不少。根据中国模具工业协会的行业数据,中国模具行业2024年营收已超3400亿元,其中塑料模具占比过半,日用塑料制品模具是里面竞争最红海的板块之一——说白了,衣架模具拼的不是技术天花板,是细节稳定性和成本控制。产业带详情可以展开读台州模具产业带实录。选厂家时不妨参考维基百科注塑成型条目先补点基础术语,免得沟通时被行话绕晕。
常见问题
衣架模具为什么必须用滑块?
因为挂钩是环形倒扣。注塑开模方向上,挂钩有一圈钢料挡在塑料后面,不抽走它,衣架顶出来时挂钩必被拉烂。侧抽芯滑块就是干这个的——开模瞬间先横向退出让出空间,再顶出产品。没有滑块的"简化设计"都是骗外行的,那种模具做不了量产。
衣架模具寿命一般多少模次?
看钢料和结构。模芯P20级别、滑块镶件淬硬处理得当的,50万模次是及格线;用718H或者2738做模芯、镶件上SKD61的,跑100万模次不稀奇。但要注意滑块是短板中的短板,很多衣架模具本体还硬朗,滑块先磨损失灵了。买二手衣架模具重点查滑块配合面。
为什么我的衣架总是缺料或者有缩水痕?
先查两处。一是流道平衡,腔数多又用的是自然平衡差的布局,个别腔永远吃不饱,这是模具问题,调机救不回来;二是工艺参数,薄壁件料温要拉到220℃往上、射速偏快,保压太重横梁会翘。缺料和缩水同时出现,八成是保压切换位置没找好,V/P切换点往前提一点试试。
用二手衣架模具划算吗?
看价格和状态。二手模具最大的坑是磨损数据和维修史不透明,尤其滑块和顶针这些活动件。我个人的偏好是:懂模具、有维修资源的可以淘,纯外行别碰。同行收过一套号称八成新的四腔衣架模,回来换了全套滑块镶件和顶针,七七八八花了原价新模的三分之一——算下来还是省了,但前提是他自己就能盯维修。
写到这差不多了。衣架模具这个品类,技术上限不高,但每个细节都直接压着单件成本——滑块多做一步淬硬,寿命翻倍;流道多花一天做平衡,量产少扯皮三个月。我个人更愿意把预算花在滑块镶件和流道设计上,模芯反而可以用常规钢,这个偏好在行业里不一定是主流,但至少我经手的模具没在量产后掉过链子。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。