压铸模具配件采购指南:易损件清单、更换周期与拿货渠道门道
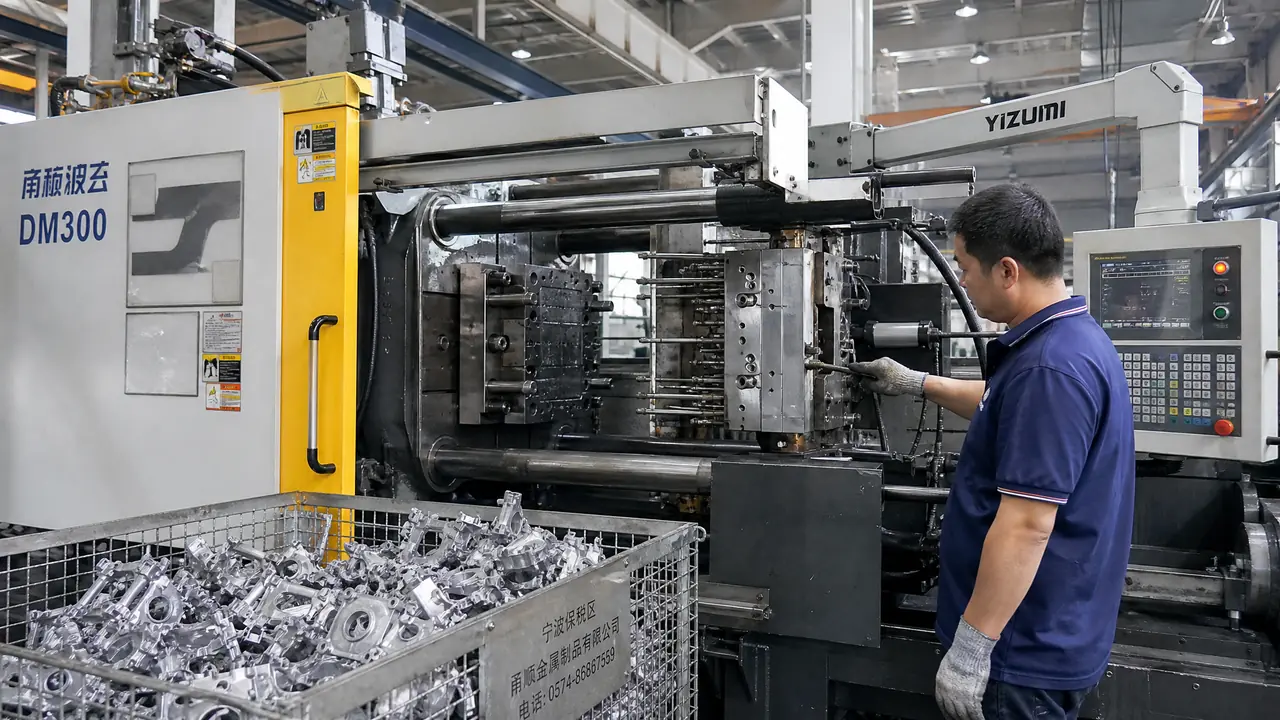
直接给结果:压铸模具配件别整套囤,把预算压在顶针、冲头、浇口套、导柱这几样易损件上就够了,一年大几千块能压住九成停机风险。这篇把更换周期、价格区间和三条拿货渠道一次讲透,照着做就能少花冤枉钱。
上礼拜刚给车间送走一批顶针,回来拉了拉备件台账,全年买压铸模具配件的钱,七成都压在五样东西上:顶针、冲头、浇口套、导柱导套,再加几件常换的型芯镶件。剩下的垫块、螺钉、水路接头,坏了一台机床边上都找得着替的,真不值得专门囤。我的账一直算得很直:预算全砸在易损件上,别听供应商忽悠"整套备齐有折扣",一备就是小两万,压仓不说,一年下来一半吃灰。
我们厂三台压铸机,120吨到320吨各一台,做灯饰外壳和小电机端盖这类铝件。这个规模的车间,一年易损件预算我报八千到一万,老板批得很痛快,因为账算得清。
停机一天,损失比配件贵十倍。
压铸模具配件里损耗最快的就这几样
压铸模具配件的易损核心是五样:顶针、冲头、浇口套、导柱导套、型芯镶件,外加抽芯密封圈,它们要么直接接触六百多度的铝液,要么扛高频摩擦,寿命按周按月算,其余结构件用五年都未必坏。
压铸跟注塑不是一回事。铝液六百多度压进去,模面常年在一百八到两百三十度之间晃,配件受的是热疲劳加机械磨损两份罪。给塑胶模配的那套思路照搬到压铸模上,准出事。
顶针排第一。压铸模顶针必须是SKD61、H13这类热作钢,普通T8钢装上去两班就退火发软。我常备的规格是8毫米和10毫米,普通款一根60到120块,带镀钛的翻一倍多,粗的四五百。检查就盯一个地方:产品顶痕发白、起毛刺,说明顶针已经拉伤,赶紧换,别等它断在孔里。
浇口套和分流锥排第二,这俩直接怼铝液,冲蚀拉伤是家常便饭。换一套连工带料300到800块。护得好能省一半,压射完把残留料头清干净,再用气吹净模腔,寿命直接翻倍。
压射冲头也挂在我们账上。这东西是跟着机台走的,一套80到200块,最多打两万模次就得换,磨过头了铝液倒灌进压室,修起来是大几千的事。
导柱导套管合模精度,磨损了轻则飞边变大,重则上下模错位啃模。一对120到400块,听声就能判断:合模有吱嘎声,八成是该换了。
型芯镶件单说一句,这玩意儿单价高,一件500到3000块,坏多半年不全是料的问题,多半是脱模剂喷不匀、局部粘铝拉出来的。
| 配件 | 常用材质 | 单价区间 | 该换的信号 |
|---|---|---|---|
| 顶针 | SKD61、H13,要求高加镀钛 | 60-400元一根 | 顶痕发白、产品拉毛 |
| 浇口套 | H13氮化 | 300-800元一套 | 粘铝、料头拉不断 |
| 导柱导套 | 渗碳钢、SUJ2 | 120-400元一对 | 合模异响、错位飞边 |
| 型芯镶件 | 8407、DAC系列 | 500-3000元一件 | 粘铝拉伤、尺寸超差 |
| 密封圈 | 氟橡胶 | 5-20元一个 | 抽芯漏油、动作发卡 |
塑胶模那边我也理过一份通用配件清单,大件名目跟这份差不多,差就差在钢材体系和耐温上,想把两套账并成一张表管的,可以对照着看(模具配件有哪些?常用标准和易损件采购清单)。
同样的顶针寿命差三倍,问题多出在配合上
寿命差距八成不在钢材在配合:顶针孔间隙控制在两三丝以内、模孔口倒圆角、成品过一遍氮化,模次寿命能从一万五拉到五万以上,光买贵钢材一点用没有。
这个坑我踩过。前年图省事,在一家小加工店订了一批顶针,材质单上写着SKD61,价格便宜四成,装上去一万二模次就集体拉伤,停机修了两天半,光延误赔出去三千多。后来拆下来送检,硬度只有HRC42,氮化工序直接给省了。
现在我的规矩是三道关:进货拿卡尺量配合段直径,公差得压在正负0.015毫米;看模孔口倒没倒角,直角口最啃针;再让供应商给氮化炉次记录,拿不出来的直接退。
氮化这事单独说两句。一批顶针外发氮化,收费300到500块,寿命翻两三倍,账怎么算都划算。老实讲,急件我才会跳过这步,平常再赶也不省这一道。
模温也是同一个道理。我们用模温机把模具控在200度上下,温差一大,配件热胀冷缩不同步,卡死的全是钱。
对了,岔一句,抽芯油缸的密封圈别等漏了才换。我们定了个死规矩,满八千模次统一换,一套才几十块钱,比半夜叫修模师傅上门便宜多了。
模芯材料跟配件是一个逻辑,H13、8407、SKD61各有各的热疲劳脾气,站里有篇对比写得很细,选镶件材质之前值得翻一眼(铝压铸模具材料用什么?H13、8407、SKD61的热疲劳对比)。
配件去哪拿货才不当冤大头
标准件走本地模配市场当日拿货最划算,冷门非标件直接发图纸给原厂或配套厂,五金店只应急,价格能贵出一倍还不保精度。
我上个月刚陪新来的同事跑了一趟模配街,他纳闷同样一根10毫米顶针,街上五金店卖230,模配店只卖110。道理很简单,模配店走量,五金店赚的就是你急这个钱。
压铸模配件的拿货,我分三条线:顶针、导柱、浇口套这类标准件,模配市场现货当天拿,比价三家再下手;型芯镶件、抽芯组件这类非标件,直接发图纸给原厂或者配套加工厂,交期7到15天,价格贵两到四成,公差有保障;螺钉、密封圈这种杂件,楼下五金店随手买,不值得专门跑。
| 渠道 | 适合买什么 | 价格水位 | 交期 |
|---|---|---|---|
| 模配市场 | 标准顶针、导柱、浇口套 | 基准价 | 当天 |
| 原厂配套厂 | 非标镶件、抽芯组件 | 贵20-40% | 7-15天 |
| 五金店 | 螺钉、密封圈等杂件 | 贵一倍起 | 即时 |
验收就三招:带旧件去比对尺寸,卡尺量配合段,上手转导柱,发涩的当场退。供应商肯给材质单加炉次号的,基本靠谱;什么都不肯给的,再便宜也绕道。
那批顶针装上去跑了一个礼拜,端面还是光的,老板在台账上把这家供应商圈了出来。配件采购没什么高深的东西,就是把易损件盯紧、把配合公差卡死、把拿货渠道分清楚,一年下来停机少了,账面自然好看。
常见问题
压铸模具顶针多久换一次?
量产模两三万模次就得全面检查一轮,看到顶痕发白或者产品拉毛就换。跟车胎一个道理,磨到线了还硬撑,爆在路上更贵,断在模子里还得拆模。
注塑模的顶针能装到压铸模上用吗?
尺寸对得上就能装,但我不建议。注塑顶针多是T8或者65Mn的料,扛不住六百多度的铝液,装上去退火变软特别快,省下的差价不够赔一次停机。
模配市场买配件怎么快速验货?
带旧件去比对最稳妥。卡尺量配合段直径,顶针看端面有没有烧蚀纹,导柱导套现场合一下,转动顺滑不发涩才算过关。
非标镶件找原厂做太贵怎么办?
先问问能不能改设计,把异形镶件改成快换结构,坏哪块换哪块。再多比几家配套加工厂,公差要求写进图纸备注,价格一般能谈下来两成左右。