模具刀怎么选才耐用?崩刃背后多半是间隙和材质没配对
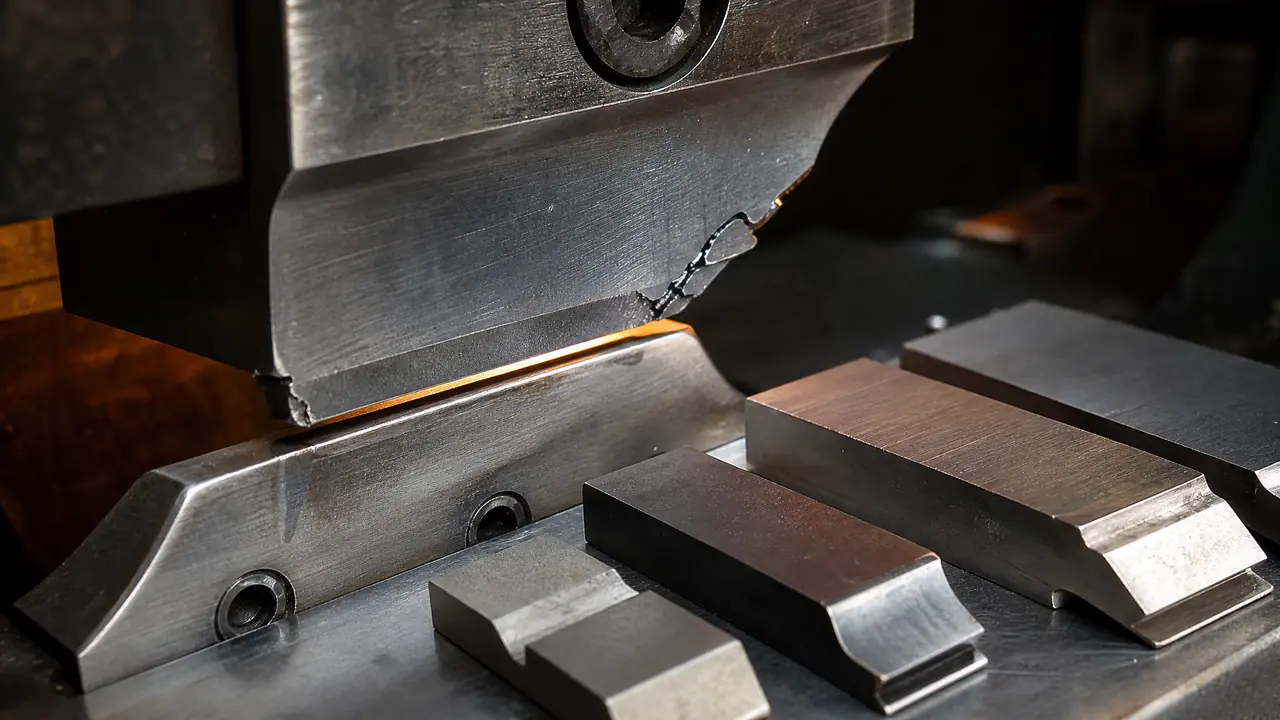
把话放这儿:模具刀用不住,十回有八回不是刀的质量差,是冲裁间隙、刀片材质和热处理硬度这三样没配对。先按料厚把间隙定准,再按批量挑材质,崩口的形状会告诉你真凶在哪。动手换刀之前,照这篇把账算一遍,能省下不少冤枉钱。
上个月车间赶一批1.5毫米冷轧板的垫片,班长把机台叫停了,喊我过去看刀。冲出来的那一圈毛刺,手指一刮就是一道白印。拆下凸模一看,SKD11的刃口,单边间隙留到了0.15毫米,冲了不到六万模就磨圆了。这事怪刀吗?一点都怪不着。模具刀这东西,出厂硬度都在HRC60上下,真正拉开差距的是装进模子之后那零点几毫米:间隙给多少,材质买哪一档,直接决定它撑八万模还是撑五十万模。
老实讲,我带过的几个学徒,一开始都认定刀崩了就是刀不行,抱着刀片找供应商扯皮。真到了现场你拿卡尺量间隙、拿放大镜看崩口,八成是自己的账没做对。这篇我就把这几笔账摊开讲。
模具刀先分两种:冲裁刀口和模切刀不是一回事
模具刀在车间里主要指两样东西:冲裁模上硬碰硬的凸凹模刃口,和模切行业用的刀模刀片,两者的材质、价格和寿命完全是两条路。很多采购在网上搜"模具刀",跳出来的商品页一半是模切刀模,一半是冲裁刀片,下错单的案子我一年能见好几回。
冲裁刀口是干硬活的。凸模往下扎,材料被剪断,刃口每一下都顶着剪切力,所以它必须整块淬硬,Cr12MoV、SKD11、硬质合金这条线走下来,硬度从HRC58到HRA89不等。间隙按料厚算,软料取料厚的5%到8%,不锈钢放宽到10%到12%,1.5毫米的冷轧板,单边间隙我习惯配0.09到0.12毫米。
模切刀走的是另一条路。切的是不干胶、纸盒、泡棉这类软料,刀体本身是软钢,只有刃口一线淬硬到HRC60左右,背后还垫着海绵弹垫,靠回弹把料顶离刀刃。一套A4尺寸的激光刀模两三百块就能做,跟冲裁模那副动辄上万的刃口根本不是一个价位体系。想看整套冲裁模里刃口、卸料板、定位怎么分工的,可以看这篇冲压模具入门,里面对结构讲得比我细。
刀片材质怎么挑,一张表对着买
小批量薄板用Cr12MoV就够用,中批量上SKD11,不锈钢厚板和百万级批量直接上硬质合金,价格差十倍,寿命能差五倍。挑材质别看广告,看你的单量够不够把它磨回来。
我自己的采购经验压缩成一张表,价位是我这两年实际下单的区间,各地行情会有浮动:
| 材质 | 硬度 | 适合的活 | 刃磨一次能冲 | 单片大致价位 |
|---|---|---|---|---|
| Cr12MoV | HRC58-62 | 1毫米内软料、零星小单 | 3-5万模 | 50-80元 |
| SKD11 | HRC60-63 | 中批量冷轧板、铝板 | 8-12万模 | 100-200元 |
| W6高速钢 | HRC62-65 | 薄料高速冲、细长凸模 | 10-15万模 | 150-300元 |
| 硬质合金YG20 | HRA88-90 | 不锈钢厚板、百万级批量 | 40万模以上 | 500-900元 |
热处理这一关比选牌号还容易翻车。硬度打到63不算完,回火要回透,起码两次,讲究的三次。去年有家供应商发来的SKD11刀片,表面看着漂亮,冲两万模刃口就发毛,一查是回火时间偷了工,残余奥氏体没转干净,用着用着尺寸都在变。各牌号之间的底细这里不展开,想知道每种模具钢差在哪儿,去看这篇模具钢种类对比,写得比我全。
崩刃了到底怪谁,看崩口形状就知道
崩口在刃口中段多半是间隙大或叠了料,崩在尖角上是应力集中,整条齐崩是刀太脆料太硬,看崩口就能把责任定下来。这招是我师傅教我的,比拉扯皮管用。
中段崩出一个小的月牙口,先查两件事:间隙是不是偏大了,是不是两张料叠着冲了。间隙一大,材料撕裂的过程拉得长,刃口反复受冲击,崩是早晚的事。软料把单边间隙收到料厚的5%到8%,情况马上就不一样。
崩在尖角上,是内外形交角的地方应力集中。刀口R角小于0.3毫米的尖角最容易出事,能跟客户商量改到R0.5就改,改不了就在角部那一段把间隙单独放大百分之二十。这是老师傅压箱底的做法,图纸上看不出来,车间里都在这么干。
整条刃口齐崩,别犹豫,是刀太脆或者料太硬。3毫米的不锈钢配Cr12MoV就是这个下场,我亲眼见过崩掉一小条,豁口能卡进指甲,换W6高速钢才稳住。还有一种是"假崩刃":间隙四周不均匀,一边蹭一边啃,看着像崩了,重新对正间隙就好,一分钱不用花。
寿命和成本这笔账,我是这么算的
刀片的真实成本是单价除以它能冲的总模数,硬质合金一片贵五倍,能冲的次数多四五倍,摊到每万模反而更便宜。只盯着采购单价砍价,账就算反了。
刃口侧面的直刃带要留2到3毫米,每次刃磨磨掉0.1到0.15毫米,一片刀正常能磨七八次,每次磨刀工费30到50块。磨完必须退磁、拿油石背掉毛边,不然铁粉吸附在刃口上,装上去头一千模全是细毛刺。刃磨过一次的刀,寿命一般只剩第一次的六成左右,我排换刀计划都按六成算。
拿SKD11算笔账:一片150块,一次刃磨冲10万模,磨八次就是80万模,摊下来每万模成本不到3块钱。硬质合金一片600块,看着贵,一次刃磨冲40万模往上,大批量线上它反而更省。刀片、弹簧、打杆这些都属于易损件,备件怎么配、多久补一轮,可以翻这篇模具配件采购清单,按那份清单备不会漏。
对了,说到备件,一句提醒:别把所有刀片都按"用一个买一个"备,刃口类至少备两套轮换着磨,机台等刀的每一个小时,都比刀片贵。
回到开头那副垫片模。后来把单边间隙重新配到0.09毫米,刃口磨过,到这礼拜已经冲了七万多模,毛刺一直压在合格线里。刀没换,就是账算对了。你下次遇到刀崩,先别急着找供应商吵架,拿卡尺量间隙,拿放大镜看崩口,答案多半就摆在眼前。
常见问题
一套模切刀模大概多少钱?
看尺寸和刀线长短。A4大小的不干胶激光刀模两三百能做,木板刀模五六百,蚀刻刀模精度高,上千很正常。冲裁模的刃口是模具本体的一部分,要按整套模具报价,别拿刀模的价格去套。
刀片磨到什么时候该整块换掉?
直刃带磨没了,或者崩口深度超过0.3毫米,就不用救了。硬质合金崩了小角可以用金刚石砂轮修小一圈接着用,但修过的刃口寿命会打对折,我的习惯是重要件直接换新的。
刃磨刀口有什么讲究?
磨之前先退磁,磨的时候冷却水别断,单次进给量控制在0.01毫米以内,最后一刀走慢点光一刀。磨完用油石把毛边背干净,这步偷懒,装上去一千模内全是细毛刺。
冲不锈钢为什么特别费刀?
不锈钢又硬又粘,加工硬化跟刃口来回较劲。间隙要放宽到料厚的10%左右,刃口硬度控制在62到63之间最稳,顶到64以上反而脆,崩得更快。