弹簧模具里的弹簧怎么配?弹顶卸料的选型与失效更换
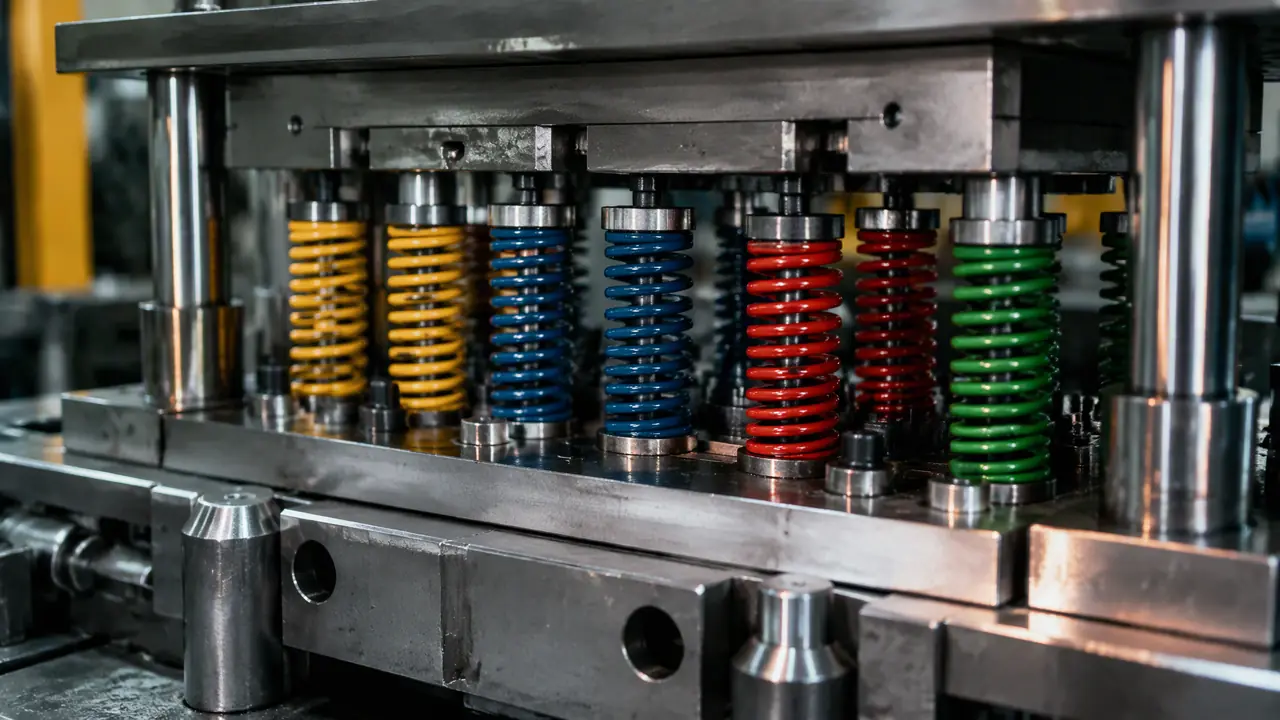
直接给结果:配弹簧模具,弹簧的档位按载荷对号入座,压缩量控制在自由长的百分之三十以内,预压留百分之五到十,失效就整套同批换掉。颜色档位各厂有出入,下单认荷重曲线比认颜色靠谱。正在配模的先核这三笔账再下单。
配弹簧模具,最容易被糊弄的就是弹簧本身。上个月帮朋友拆一套垫片落料模,卸料板抬起来软绵绵的,料边全卡在刃口上带不出来,拆开一看,四根绿色弹簧断了两根,剩下两根自由长也短了一截。这就是典型的档位配错加超压缩,模子还没报废,弹簧先退场了。
很多新手以为弹簧是标准件随便塞,其实冲压模里卸料、压料、顶料这三件事全压在它身上。档位选轻了卸料没力,选重了板料压得太死,刃口刮得发毛。冲压模整体结构不熟的,可以先翻翻这篇冲压模具结构图解,看看弹簧在卸料板和固定板之间怎么布置,再回来对号入座。
弹簧档位怎么选?颜色背后的载荷等级
矩形弹簧的颜色档位对应载荷等级,常见日标叫法是黄蓝红绿棕,载荷从轻到重排,卸料顶料一般从红档往上选。要注意各厂颜色并不完全统一,下单前对荷重曲线图,别光凭颜色拍板。
| 档位(常见日标叫法) | 载荷级别 | 典型用途 |
|---|---|---|
| 黄色 | 轻小荷重 | 行程长的顶出、限位复位 |
| 蓝色 | 轻荷重 | 小行程卸料、浮料销复位 |
| 红色 | 中荷重 | 常规卸料板、顶料块 |
| 绿色 | 重荷重 | 厚料卸料、弯曲成形压料 |
| 棕色(茶色) | 超重荷重 | 空间受限、行程短要求劲大的场合 |
挑档位的逻辑就一句:劲够用的前提下,行程优先。卸料板要抬起的距离决定弹簧的工作行程,同样安装空间里,中荷重的红档比重荷重的绿档能给更长行程。我个人的偏向是宁可上大一号直径的红档,也不硬塞绿档,绿档压缩余量小,一压过头寿命掉得飞快。
数量布置也有讲究。卸料板四个角各一根是底线,板面长的中间还要补,受力才均匀。矩形弹簧和圆线弹簧怎么分工,之前写过一篇专门的对比,拿不准的看这篇模具弹簧怎么选,讲得比我这细。
压缩量和预压量,才是弹簧寿命的分水岭
弹簧寿命主要看压缩量,行业普遍做法是把工作压缩量控制在自由长的百分之三十以内,这个幅度寿命能按百万次上下规划,压过百分之四十衰减明显加快。画模的时候就要把这笔账算死。
我吃过亏。前年给一套小支架模配弹簧,模架空间紧,我把压缩量干到了四成出头。试模没问题,打了三个月,拆下来用卡尺量,自由长短了将近两毫米,弹力肉眼可见地疲了。换簧的钱是小头,停一上午机才是大头。
预压量是另一头。弹簧装进模里要先被压掉一段,一般取自由长的百分之五到十,目的是让弹簧从一开始就贴住卸料板,不留窜动的空隙。预压太小,冲头抬起来卸料板会晃;预压太大,等于白白吃掉工作行程。这两笔账得在设计阶段算好,等钳工装机时发现弹簧顶出来一截塞不进去,返工最烦人。
长度选择顺带交代:安装空间允许,就选长一档的,多留压缩余量。长弹簧轻压着用,比短弹簧硬压寿命长得多,这是我用下来最实在的感受。
弹簧失效怎么看出来?更换别省那套钱
弹簧失效看三处:自由长短了、表面裂纹、断丝崩头,疲劳断裂最常见,断口齐平发亮,发现一根就得整套换。光换坏的那根,等于给卸料板埋雷。
平时点检不用拆模,看动作就能猜个八九不离十。抬料变慢、卸料声发闷、料边老挂在刃口上,八成是弹簧疲了。真拆下来,拿卡尺量自由长跟新品对比,短了超过两三毫米就别再用,表面发亮带细纹的直接判死刑。开头说的那套模子,断簧的断口齐得像切出来的,教科书式的疲劳断。
换簧讲究成套。我见过有人断一根换一根,新旧弹簧劲不一样,卸料板被顶歪着走,刃口单边啃料,最后修模刀口花出去的钱,够把全模弹簧换十遍。这类标准件采购本来就不贵,常规规格一根十几二十块,进口的贵几倍但档位标注和一致性确实稳,量产模我愿意多花这个钱,采购口径可以参考这篇模具标准件采购攻略。
顶料用的弹簧跟顶针机构联动,顶针本身断了卡滞也会显得像弹簧没劲,排查的时候别冤枉弹簧。维修时还有个小习惯:换下来的旧弹簧别扔,留着当点检的对比样,量新簧尺寸有没有缩水一眼就知道。
说回开头那套垫片落料模。四根弹簧全套换掉,压缩量按三成重新核了一遍,装回去卸料干脆利落,再没卡过料。弹簧在弹簧模具里是最便宜的一个件,偏偏最先坏的就是它。配模的时候多花十分钟核档位和压缩量,比坏了以后停机划算得多。
常见问题
弹簧模具里的弹簧多久换一次?
没有固定周期,看冲次和压缩量。压缩量控制在三成以内、冲速正常的话,打几十万冲次检查一次自由长就行,短了或者表面起纹就换。别等断了再换,断簧碎屑掉进模面,可能连带把刃口砸坏。
弹簧断了可以只换断的那根吗?
应急可以,下次保养时建议整套换齐。新旧弹簧的弹力和自由长有差异,混着用卸料板受力不均,轻则卸料歪,重则啃刃口。弹簧本身不贵,成套换更省心。
矩形弹簧和圆线弹簧怎么选?
安装空间小、要求弹力大,用矩形弹簧,同样的安装孔它能塞进更多有效截面。空间宽裕、载荷要求不高,圆线弹簧便宜够用。现在冲压模的卸料顶料基本都是矩形的天下,圆线的多见于限位复位这类轻活。
弹簧装不进去能磨短一点吗?
不建议。磨短等于改了压缩量曲线,端面磨平后并圈位置也变了,寿命没保证。装不进去说明选型时空间和行程没算好,换小一号自由长或者重选档位,比磨弹簧靠谱。