脱模雪糕模具总粘底?温度湿度材质三个变量一次调顺
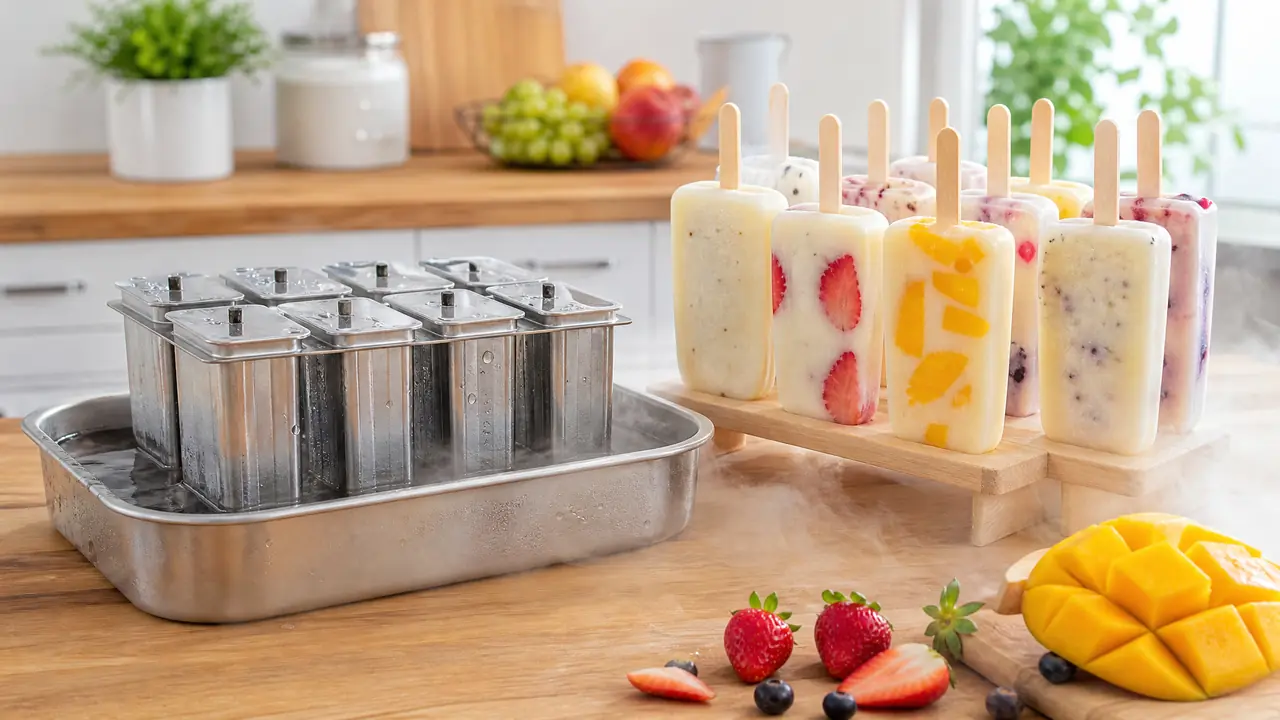
我的判断是:雪糕粘模,多数时候不赖模具赖参数。冷缩把冰体吸在腔壁上成了负压,表层还结着一层微融后又复冻的冰膜,两个力一叠加,直拔等于拔火罐,越使劲咬得越死。冷冻室压到零下十八度冻足六小时,回温六十到九十秒再动手,粘损率能从两成半压到半成以内,模具根本不用换。
前年我从模具厂出师,没进大厂,回县城盘了个鲜果雪糕的小档口,四十支不锈钢模起家。头一个月差点干不下去:一天两百支的量,拔断的、缺角的、留在腔里抠半天的,月底一盘账,粘损率两成半,等于每做四支白扔一支。那阵子我盯着模具发愣,总觉得自己买亏了。后来把厂里学的那点脱模思路搬回来,从温度、湿度、材质三个变量挨个调,现在粘损率稳定在半成以内。
脱模雪糕模具这件事,说穿了不靠手劲,靠参数。先把原理掰开,后面几节全是从它推出来的。
雪糕为什么粘模:负压贴合加复冻冰膜
粘模是两个力合谋:冷缩把冰体吸在腔壁上成负压,直拔越使劲吸得越紧;表层微融又复冻的冰膜再把两者焊死。先放负压,再融冰膜,顺序反了必断腰。
冰体在腔里冻透之后,体积比刚灌进去的浆料缩了一圈,冷缩把它箍在腔壁上,缝隙里的空气早被挤光了。这时候你直着往上拔,腔底想进空气进不来,跟拔火罐一个道理,手上力气越大,负压咬得越死。老一辈传的那些土办法,拧半圈、晃一晃、磕模底,本质就干了一件事:让边角先进空气,把负压放掉。
第二个力更隐蔽。冷冻室每隔一阵化霜升温一回,腔壁那层冰的表面跟着化了又冻,来回几次就长出一层毛毛糙糙的复冻冰膜,你把它当胶水理解就行,冰体和模具被它粘成一体。模具用得越久、冷冻室塞得越满,这层膜越厚。我做过一个笨对比:同一批浆料,一套模进冻前封保鲜膜、一套裸冻,三天后裸冻那套的脱模力明显大得多,冰膜肉眼可见地发乌。
想明白这两层,很多招式就对上号了。温水浸外壁是让界面那层冰膜微融,敲模底是震裂贴合面,先松边再提棍是放负压。招式千变万化,根子上就这两下子。
温度账:零下十八度冻透,回温九十秒再动手
冷冻室压到零下十八度、单层摆放冻足六小时,是脱模顺的前半段;提出来室温回温六十到九十秒,或者三十度温水浸外壁十到十五秒,是后半段。两头到位,脱模水到渠成。
没冻透的雪糕是脱模事故的头号来源。中心那摊软芯还粘着腔壁,你怎么晃都晃不出缝,一提就断腰。零下十八度这个数不是我拍脑袋,家用冷冻室标称就能摸到这个温度,八十毫升的腔冻六小时,我拿竹签插过中心,拔出来不带浆,算冻透。档口里我更狠,头天晚上灌好冻过夜,第二天开卖,从没在冻这个环节出过岔子。
回温这一步,我踩的坑比谁都多。头两个月贪快,模具一出冷冻室就上手拔,十支断三支。后来逼自己掐表:室温二十五度上下,搁着等九十秒,模口那圈先回温发乌,腔壁和冰体之间化出极薄一层水,这时候倒扣轻磕,雪糕自己滑出来。赶时间就用三十度温水浸外壁十到十五秒,水别没过模口。这个细节错一次就长记性——模口那圈先化,你提出来一根光棍,冰留在腔里干瞪眼。
顺便说个反常识的:冷冻室塞得越满,实际温度越飘。我家那台塞满东西实测能掉三度,冻结慢,冰晶粗,复冻膜也跟着厚。档口的冷柜我只放模具和浆料,别的食材一概不混,就是这个原因。
湿度和糖度:结霜是帮凶,配方是底子
浆料糖度提到百分之十二到十八,冰点降下来,界面那层天生就滑;模具擦干进冻、封膜防霜、少开门。湿度管的是霜,霜结得越少,界面越干净。
先说糖度。清水冻冰跟腔壁贴合得最死,加糖的浆料冰点低,冰体结构里裹着未冻的糖浆,脱模明显省力。我自己试下来的手感:糖度百分之十以下的山楂水,脱模费劲,提到百分之十五往上就顺了;奶基底更省事,脂肪本身隔在冰和壁之间。配方不是玄学,是物理。开档口前我照老配方做过一批低糖款,想着打健康卖点,结果十支断四支。从那以后低糖款一律添一点麦芽糖醇压冰点,才算收住。
再说霜。冷冻室的霜就是空气里的水汽凝出来的,开一次门进一次潮气。模具带着水珠进冻,霜先在模口结一圈,下回脱模那圈霜就是卡点。我档口里的规矩:模具洗完擦干再进冻,浆料灌好封一层保鲜膜,冷冻室一个月除一次霜,开门按次计。琐碎是琐碎,粘模的账有一半记在霜头上。
车间里防粘靠涂层、抛光、脱模剂三管齐下,家用雪糕模没涂层可指望,糖度和霜就是你手里仅有的两个旋钮,都得拧到位。
材质对着调:硅胶剥、塑料拧、不锈钢回温
硅胶从底往顶外翻着剥,PP塑料拧半圈放负压再拔,不锈钢导热快、回温窗口只有一两分钟,掐着点脱。手法不跟材质换,粘模赖不到模具头上。
同一套参数落在不同材质上,动作得跟着变。我把档口里用过的三类模列个表,数字都是自己拿秒表和电子称记下来的。
| 材质 | 脱模手法 | 粘模风险 | 回温窗口 | 参考价位 |
|---|---|---|---|---|
| 食品级硅胶 | 底往上顶,四壁外翻剥 | 低,软模灌浆易洒 | 不敏感,五分钟内都行 | 四十到八十元 |
| PP塑料 | 拧半圈到一圈放负压再拔 | 中,披锋处易断腰 | 约两分钟 | 二十到四十元 |
| 不锈钢 | 温水浸十秒或室温回温九十秒 | 低到中,全看时机 | 一到两分钟,过时就粘 | 六十到一百二十元 |
不锈钢模的回温窗口最要命,我换过三批模具才吃透。导热快是双刃剑,室温里两分钟它自己回温到位,可你要是接个电话、称个糖,回来边角已经化了一圈。现在档口的流程是定时器一响全员脱模,四十支模二十分钟脱完,节奏卡死就不出事。硅胶模最省心,毛病是吸味,拿冻过榴莲的模子做芒果雪糕,那滋味谁试谁知道。
选材质我站队明确:走量做档口选不锈钢,配个温水槽流水脱模;家里玩票选硅胶,翻剥就出不用动脑;PP塑料算中间派,预算紧买它没毛病,就是付款前拿指腹沿模口摸一圈,刮手的披锋直接淘汰。
三类材质的详细脾气,我之前整理过一篇硅胶、不锈钢、塑料的实测对比,选型纠结的可以翻那篇,这儿不占篇幅。
现在档口一天出三百支,粘损那本账我每个月照翻:上个月断腰七支,全是新来的小工没等回温就上手拔的。四十支模具跟了我两年,腔壁还亮堂。出师那年师傅讲过一句话,模具不欺负懂它的人。当时听着像玄学,自己干上雪糕这行才咂摸出味来——参数对了,模具比你还急着把雪糕吐出来。
常见问题
冷冻室只有零下十二度,还能顺利脱模吗?
能,但要把冻的时间拉到八九个小时,并且更指望回温这一步。温度不够低,冰体冻得虚,界面贴合反而更瓷实,回温时长往上加三十秒,让那层水膜化明显了再动手。有条件拿冰袋把局部压到零下十八度最稳。
脱模剂能不能喷在雪糕模具里用?
吃的场景别乱喷。工业脱模剂不是按入口标准做的,就算标了食品级的喷雾油,喷多了雪糕表面也挂一层蜡感。把糖度和回温两步做足,比任何喷剂都稳当。
为什么同一套模具,冬天脱模顺、夏天老粘?
两件事叠加。夏天室温高,模具出冷冻室回温快,你按冬天的节奏慢腾腾,窗口早过了;夏天开冷冻门的次数多,霜也结得快。夏天把回温缩到六十秒,除霜勤快点,两边就拉平了。
雪糕断在模具里抠不出来,有补救办法吗?
别拿刀撬,不锈钢腔一划就是永久伤。连模浸三十度温水二十秒,倒扣轻磕两下,多数能整个掉出来。还出不来的,用硅胶刮刀从边角伸进去兜底,缺角的雪糕化开重灌,别硬抠。