设备模具指的是什么?成型设备与模具的配套关系一文理清
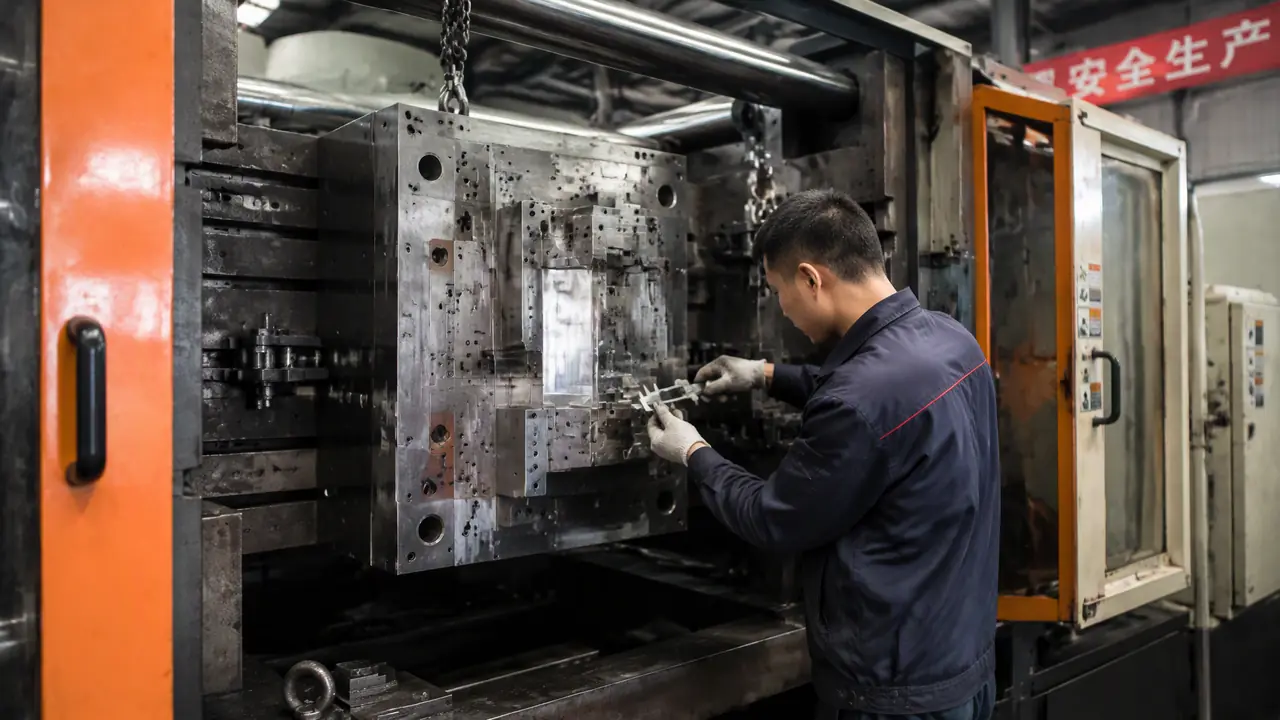
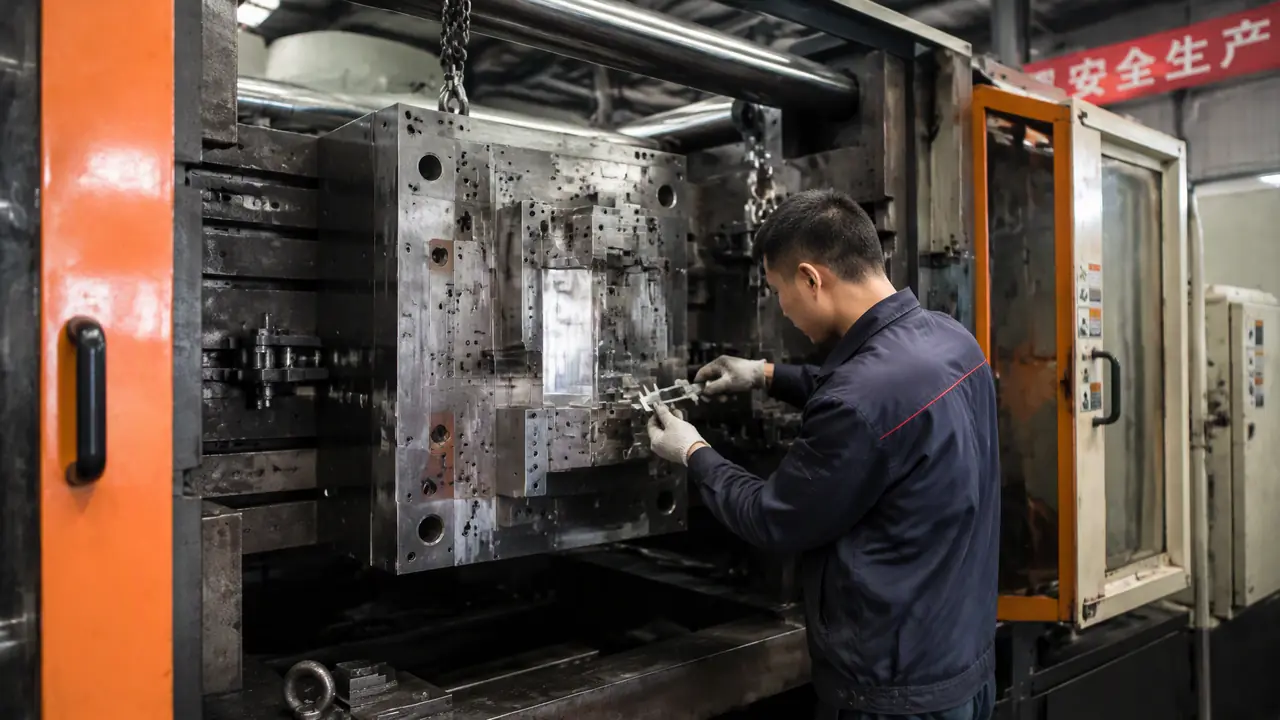
直接给结果:设备模具不是一类新模具,它说的是成型设备和模具之间的配套关系,锁模力、闭合高度、顶出行程这几项对上,模具才算能用。配套逻辑比名词本身重要,动手顺序别反,先拿制品参数聊模具,再反推机台吨位。
上个月有个老客户拿着一套刚修完的注塑模来找我,问能不能装到他们车间那台80吨的旧机台上接着打。我看了一眼制品的投影面积,直接劝他别装——锁模力差着一截,硬打就是飞边满天飞,塑料从分型面往外喷,清理起来比停产还烦。他嘟囔了一句,说网上搜"设备模具"都说是什么新模具类型。真不是。这个词在车间里传着传着就变了味。
说白了,设备模具指的是跟着某台成型设备走的专用模具。折弯机上用的折弯模、冲床上用的冲压模、注塑机上用的注塑模,都可以叫设备模具。它不是产品目录里的一个分类,是"设备加模具"这个搭配关系。词是虚的,配套逻辑是实的,这篇就把这套逻辑捋清楚。
设备模具到底是什么?为什么查不到这个分类?
设备模具不是独立品类,而是按成型设备划分的模具口语统称,核心在于设备参数和模具规格必须互相匹配。行业标准和模具大全里都没有"设备模具"这个条目,它是采购员和车间师傅嘴里的习惯说法。理解成"这台设备用的模具"就行。
为什么会有这种说法?因为同一套模具换台设备可能就没法用。注塑模离开注塑机就是一堆钢,折弯上模放到冲床上一无所用。模具的命是绑在设备上的,所以老师傅聊起模来习惯把设备挂前面,叫着叫着就成了"设备模具"。
你要是按图索骥去找这个分类,会发现根本找不到统一的边界。有人把机床上用的工装夹具也归进来,有人把油缸、弹顶这类附件也算上。别纠结名词,盯住下面这张表里的对应关系就够了。
常见成型设备和模具怎么配套?
注塑机配注塑模,冲床配冲压模,压铸机配压铸模,折弯机配折弯模,每种设备的吨位和行程决定模具规格上限。配套时先看设备参数,再定模具结构,顺序不能反。下面这张表是我跑厂子时记得最全的一版。
| 成型设备 | 配套模具 | 关键匹配参数 | 配错的表现 |
|---|---|---|---|
| 注塑机 | 注塑模(两板模、三板模、热流道) | 锁模力、容模量、顶出行程 | 锁模力不足飞边,行程不够取不出件 |
| 冲床 | 冲压模(落料模、级进模) | 公称吨位、闭合高度、模柄孔径 | 吨位不够闷车,闭合高度对不上装不进 |
| 压铸机 | 压铸模 | 锁模力、压室容量、容模厚度 | 涨模跑料,铝液四溅 |
| 折弯机 | 折弯上模和下模 | 机床吨位、V槽宽度、行程 | 槽宽不对开裂,吨位超载伤机床 |
拿注塑机展开讲。锁模力的粗算方法行业里普遍按投影面积乘系数来:制品加流道在分型面上的投影面积,每平方厘米配0.3到0.5吨锁模力。PP这种流动性好的料取小值,PC、PMMA这类取大值。我以前在台州帮人打PP周转箱,单件投影大概900平方厘米,按0.35算是315吨左右,上400吨的机台余量很足,打了三个多月没出过飞边。
折弯那边有句口诀,V槽宽度取板厚的8倍。4毫米的板用32毫米的V槽。有次看一个新来的把4毫米板塞进16毫米槽里折,下模太窄,板材内侧直接压出裂纹,白废了二十多张料。机台吨位也别超着用,折弯机标100吨就是100吨,长期贴上限干,滑块和油缸坏得快。
冲压的账更实在:冲裁力约等于剪切周长乘料厚乘抗剪强度。2毫米厚的45号钢板,抗剪强度取450兆帕上下,冲一段300毫米的周长就要27吨左右,选冲床得留三成余量。模具厂在给你报价前会算这笔账,你自己心里也得有一杆秤,不然对方为了接单硬凑设备,出事的是你的产能。
如果你在设备采购阶段还没把模具一起盘进去,建议先看看这篇模具设备选型采购指南,从注塑机到加工中心的清单都在里面,照着核一遍能少漏不少项。
三个参数不匹配,翻车最快
锁模力、闭合高度、顶出行程,这三项配不上最伤产量,轻则飞边毛刺,重则模具卡死机台。锁模力不够飞边,闭合高度不对装不上,行程不够制品取不出来。装机前拿卷尺和说明书各核一遍,十分钟的事。
先说顶出行程。朋友的厂里有套深腔壳模,制品脱模要90毫米顶出,那台旧机顶出只有60毫米。打出来的件卡在型芯上,师傅拿铜棒一点一点敲,一小时敲不出十件,还把顶针敲弯了两根。这种问题在开模前问一句就能避开,装完机才发现就晚了。
闭合高度是冲床上最常见的坑。冲床的闭合高度调节量有限,一般就几十毫米的范围,模具闭合高度超出调节范围就装不进去。垫铁垫高凑合着打的厂我见过,噪音大、震动大,滑块吃偏力,机床导轨磨得比正常快一倍。这笔账真不划算。
还有一个容易被忽略的是容模量。机台的拉杆间距和容模厚度决定了你能装多大的模,很多采购只盯着吨位看,模运到现场才发现放不进拉杆之间,吊来吊去一整天,运费吊装费全打水漂。
冲压方向的配套细节更多,我单独记过一篇冲床模具类型和选用指南,模柄孔径、打料杆这些装机才暴露的问题那篇里都有,配冲床前值得翻一遍。
四大成型工艺各自的门道也不同,注塑、冲压、压铸、吹塑的模具结构差得远,想横向比较可以看这篇注塑冲压压铸吹塑四大成型工艺对比,配合本文的设备参数一起看,配套关系基本就闭环了。
话说回那个80吨机台的老客户。他后来没换模,从隔壁厂租了台200吨的机台打了半个月样品,订单敲定之后才咬牙把旧机卖了换台350吨的。他自己总结的一句话我记着:买设备之前先想清楚要打什么件、配什么模,反过来走基本都要多花一笔。设备模具这四个字,你把它当配套关系看,就不会被名词绕进去。
常见问题
一套模具能换到不同吨位的机台上用吗?
外形尺寸在容模量内、闭合高度在调节范围内就能装,但锁模力够不够是另一回事。换小机台容易飞边,换大机台浪费产能,电费按吨位走,打小件用大机台一吨塑料的电费能贵出一截。
买新设备前要不要先找模具厂聊?
要,而且这个顺序最好别反。先拿制品图和预估产量跟模具厂聊结构,让对方给你反推锁模力和行程需求,再拿着这些数去选设备。先买设备后开模,等于鞋买完了再量脚。
设备模具和通用模具有什么区别?
通用模具指的是标准模架这类可以配多台设备的部分,设备模具强调的是跟着具体机台走。一套模架可能通用,但装到哪台机、配什么炮台和顶出方式,都是设备决定的,装机前逐项核对就好。
折弯机模具是不是任何一台折弯机都能装?
同吨位、同夹持方式的可以互换,但老式机和新数控机的上模夹持不一样,快夹和传统压板的接口对不上就装不了。买之前把机台型号报给模具厂,让他们确认夹持结构,别凭外形看着差不多就下单。