欧式模具怎么选不糊花纹?硅胶模玻璃钢模真实翻模记录
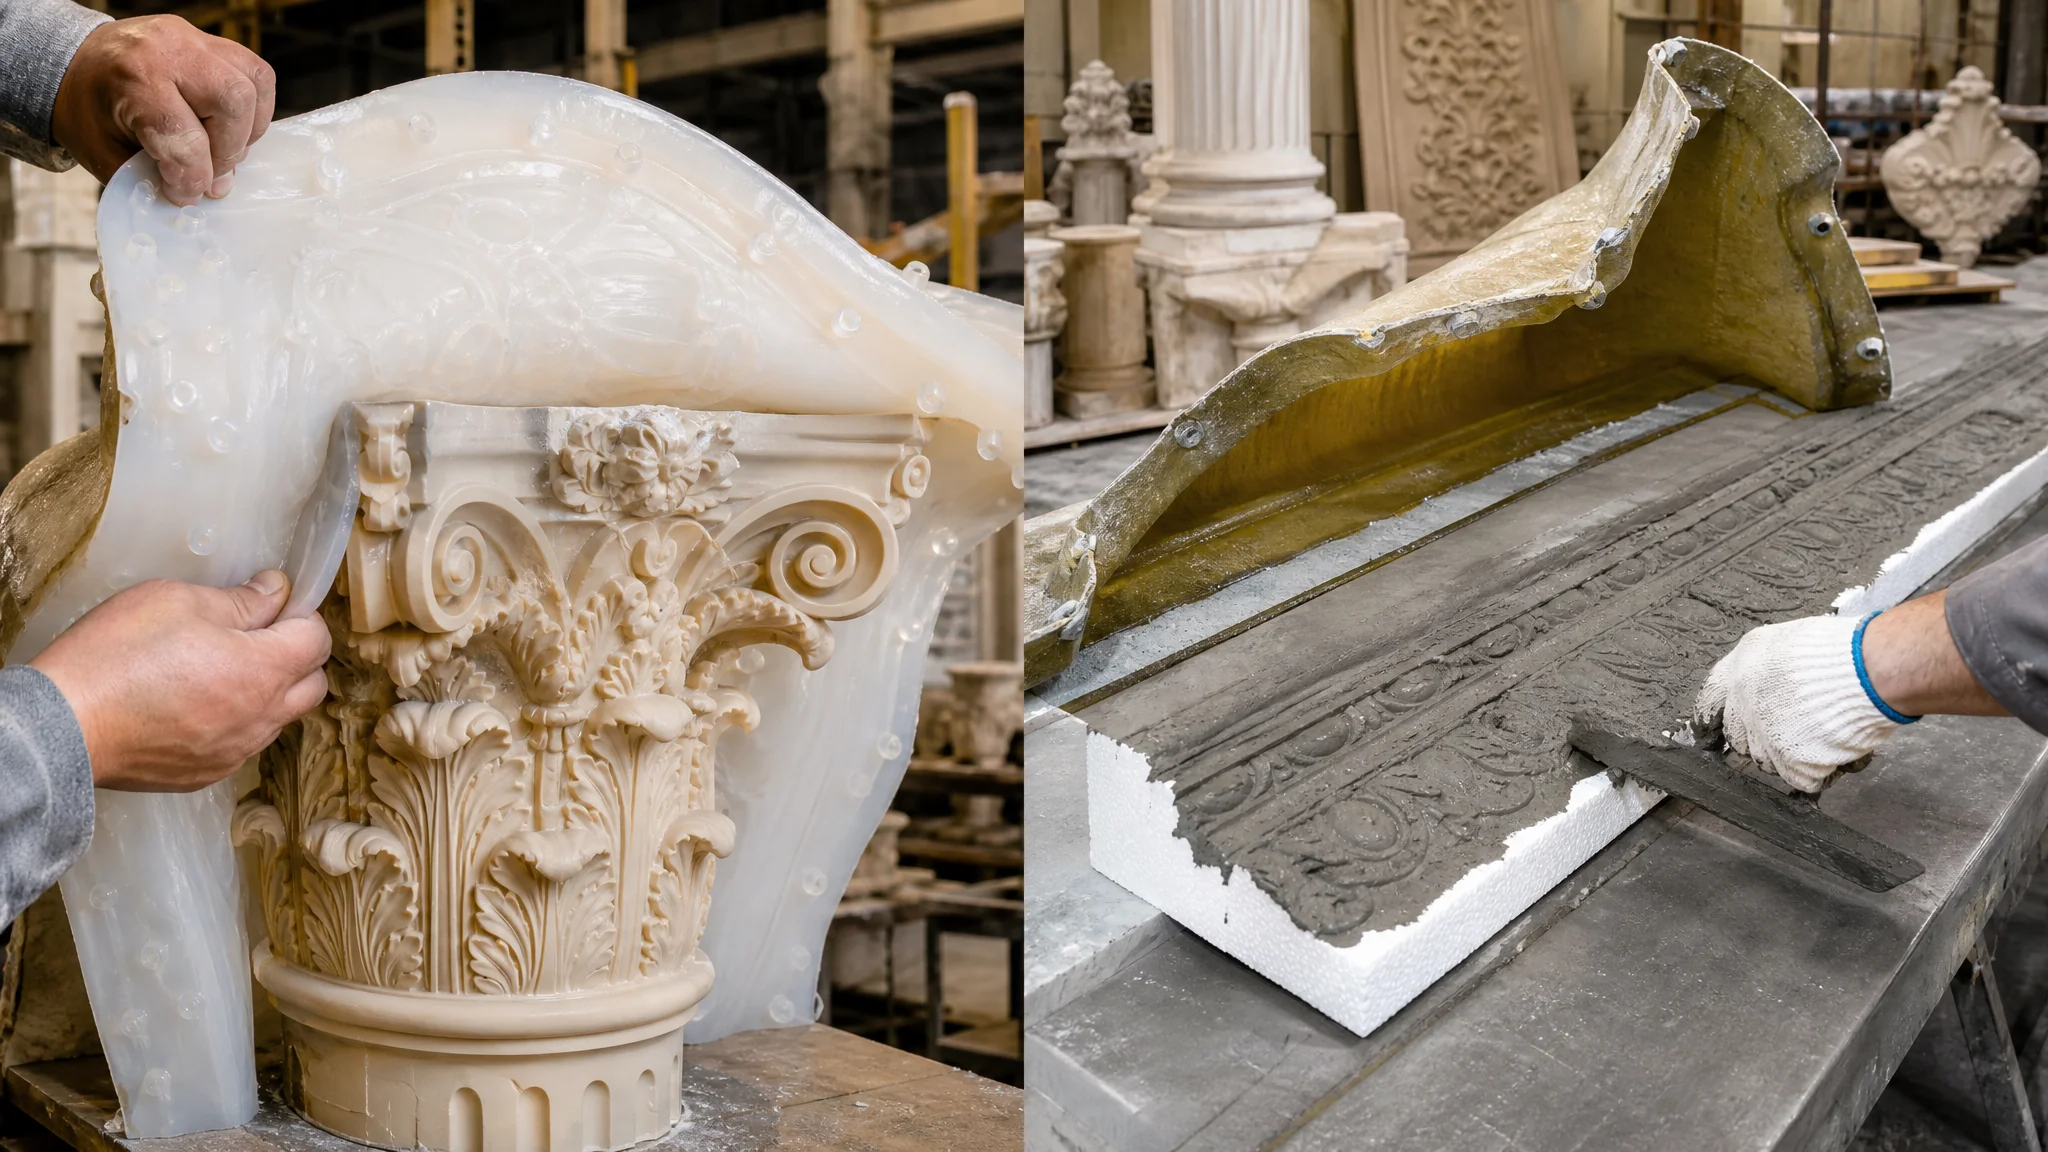
简单说:欧式模具分硅胶模和玻璃钢模两条路——硅胶模贴原模真空成型,欧式柱槽和卷草纹的细节能复制到95%以上,但一支柱子模要两三百块;玻璃钢模出活快、耐用,做EPS线条水泥模具批量生产更划算。花纹保护的核心就三条:脱模油刷匀、水泥砂子过筛、养护期别暴晒。做欧式构件,模具选错等于天天在赔钱。
第一次进欧式构件厂,我在成品区站了十分钟没挪脚。一支支罗马柱立在那儿,柱头的茛苕叶纹路跟画上去的一样,我当时脑子就一个念头:这花纹是怎么从模具里出来的?欧式模具这东西,外行看是工艺品,内行看全是手艺。
后来我在一家做EPS线条装饰的小厂蹲了小半年,从刷硅胶学起,到自己独立翻出一套柱头模,踩的坑够写一本书。这篇文章把我攒的门道一次说透,从选模到护花纹,全是手上过过活的经验。
欧式模具到底是什么?先分清母模、硅胶模和玻璃钢模
欧式模具是浇注欧式建筑装饰构件的成型工具,典型制品就是罗马柱、窗套、檐线和EPS外保温线条。体系分三层:原模(母模)出造型,硅胶模复制花纹,玻璃钢模做外壳定型。硅胶负责细节,玻璃钢负责硬度和寿命,两件套配合才是一套完整的欧式模具。
母模现在大多是雕铣机雕的。我见过最讲究的一家厂,用高密度板雕柱头原型,一刀一刀走完要六个小时,出来的茛苕叶锋利得能挂住指甲。也有手快的厂直接3D打印原模,小件两天出活,成本比雕铣便宜三成左右。3D打印在模具里的实际用法我之前写过一篇,做母模是它目前最划算的落点。
硅胶模就是往母模上一层一层刷常温固化的模具硅胶。第一遍要抽真空把气泡赶掉,不抽的话花纹坑洼里窝着气泡,固化后表面全是麻点,浇出来的柱头跟长了痘一样。玻璃钢外壳则是在硅胶模外面手糊几层玻璃纤维加树脂,给软趴趴的硅胶一个刚性支撑,不然浇水泥的时候硅胶自己就变形了。
顺便补一句行话。这行说"翻模",指的就是用硅胶从母模上复制出工作模的过程;说"开一套欧式罗马柱模具",多半是指硅胶加玻璃钢的整套。叫法不同,东西是一回事。欧式建筑风格的来龙去脉可以翻翻古典主义建筑的维基条目,看懂柱式才知道哪些花纹是灵魂、不能丢。
硅胶模和玻璃钢模,到底哪个划算?我的账本摊开看
小批量、花纹复杂、件小——直接买硅胶模,单模两三百到五六百块;大批量出EPS线条水泥制品、结构简单——玻璃钢模或硅胶加玻璃钢复合模,单价高一截但摊到每件上便宜得多。我的厂当时日产窗套线条200米往上,全靠玻璃钢模撑着。
硅胶模的好处是细节还原。邵氏硬度20度上下的软硅胶,连母模上0.2毫米的刀痕都能拓下来,脱模的时候一掰就开,倒扣的花纹也不怕。坏处是寿命,一支标准柱模浇150到250支柱子,硅胶就老化发脆、撕口起裂纹了。发脆还不换,浇出来的柱子表面一道一道拉痕,客户当场退货。
玻璃钢模是另一副脾气。硬,寿命长,规范手糊的模子用三年五年不稀奇,保养好的厂有用到八年的记录。它最大的短板是不服帖——纯玻璃钢模脱模全靠敲,花纹深的欧式柱头基本做不到无伤脱模。所以实际生产里,花纹件没有用纯玻璃钢模的,都是硅胶做型腔、玻璃钢做背壳的复合结构。
给个我的真实对比数据:同一款350毫米直径的半柱,硅胶复合模浇第一支到第一百支,柱头花纹合格率稳定在97%左右;换成厂里老师傅手糊的纯玻璃钢模,浇到第四十支开始掉纹,合格率掉到85%以下。这十几万的退货教训,让我彻底站队硅胶复合模。
翻一套欧式罗马柱模具,从刷硅胶到开模的完整步骤
核心流程五步:母模处理刷脱模剂→第一遍硅胶抽真空浇注→加纱布层增强→外糊玻璃钢背壳→24小时固化后开模修边。一套标准柱模从动手到能用,顺利的话两天。最容易砸在第一步和最后一步。
母模处理偷不得懒。表面先打磨到800目,喷一遍清漆封住毛孔,再刷隔离剂。我头一回翻模没喷清漆,硅胶固化后跟母模咬得死死的,撬下来的时候茛苕叶断了两片,一支雕了六小时的原型就这么废了半边。那天晚上的心情,到现在记得。
硅胶浇注有个土办法特别管用:母模固定在围框里,硅胶从最低点慢慢倒入,让它自己漫上来,把空气从花纹沟槽里一点点挤出去。有真空机的抽一遍更好,没有的就用这个低浇慢漫法,气泡能少八成。第二遍硅胶里卧一两层玻璃纱布,撕口强度立刻上一个台阶——纯硅胶的模口,撕十次就起毛。
玻璃钢背壳手糊的时候注意别一次糊太厚。树脂放热集中会收缩变形,把里面的硅胶模勒出印子,浇出来的柱子带着一道横向凹痕。我现在的做法是分三层糊,每层间隔两小时,层间铺短切毡,糊完的背壳又轻又硬,抱着满场跑都不带喘。
硅胶怎么选、真空机怎么配,我之前在硅橡胶翻模的工艺详解里写得更细,想自己动手做小件欧式花纹的可以接着看那篇,配比和固化时间都列了表。
EPS线条水泥模具:轻质线条为什么越来越主流?
EPS线条是膨胀聚苯乙烯泡沫芯外面裹一层聚合物砂浆网布做成的装饰线条,比水泥构件轻一个数量级,两个人抬着就能上外墙,高层干挂不用加固基层。它的水泥模具只负责成型那层几毫米厚的砂浆外壳,跟传统实心构件模具的思路完全不同。
我们厂上EPS线是三年前的事。之前做GRC实心窗套,一根1.2米长的构件四十多公斤,吊装费比构件还贵;换EPS之后同样规格整根不到5公斤,工人一手一根,日安装量翻了两倍不止。这个差距,做过工程的人一听就明白意味着什么。
EPS线条水泥模具的用法跟直浇不一样。泡沫芯先由造型机按图裁出来,模具的作用是约束砂浆层——把泡沫芯卡在模腔里,砂浆灌进四周缝隙,振动台一震,砂浆贴实网布包满整根线。模具本身精度要求不高,关键在模腔跟泡沫芯的间隙要匀,间隙忽大忽小,砂浆层就厚薄不均,薄的地方日后必裂。
砂浆配比我记在手机备忘录里快三年了:普通硅酸盐水泥42.5一份、石英砂两份(粒径0.3毫米以下,必须过筛)、可再分散乳胶粉掺量百分之三左右,水灰比压在0.35。这套配比出来的砂浆层,28天强度够、又不脆,弯折的时候有韧性。配比里的水泥选型讲究可以参照波特兰水泥的条目,标号和矿物组成对早期脱模强度影响很大。
欧式构件这个大盘子里,EPS线的增长肉眼可见。根据中国模具工业协会的行业数据,2024年国内模具行业总营收超过3400亿元,建筑类模具是其中平稳的细分,口径见中国模具工业协会官网。外保温装饰线条跟着旧改和城市立面翻新走,需求比想象中扎实。
花纹细节保护:欧式模具的命根子怎么护住?
花纹保护三板斧:浇前脱模剂刷匀不带积液、砂子全部过0.5毫米筛、成品带模养护24小时再拆。做到这三条,模具寿命和花纹合格率至少多撑三分之一。偷任何一条,花纹糊掉只是时间问题。
先说脱模剂,这是最多人图省事翻车的地方。刷不匀,硅胶局部跟水泥咬死,脱模一撕,最精细的卷草纹尖角直接留在旧构件上;刷太厚,积在花纹沟底,浇出来的柱头纹路发圆、发糊,远看还行近看假。正确手法是喷或刷一遍,马上拿气吹把沟底的多余吹掉,模面留一层似有似无的膜。一瓶好的水性脱模剂六七十块,能救回来的报废件值几千块,这笔账不难算。
再说砂子。水泥浆里的砂子粒径一旦超过花纹最窄处的三分之二,卡在沟槽里就是一道永久性划伤。欧式柱头的卷草纹沟槽最窄处往往不到1毫米,所以我的规矩是全部过0.5毫米筛,宁可筛的时候多费点工。有一次进料没过筛,浇了六支柱头,四支纹路里有划痕,那批砂子当场全退。
养护这块最考验耐性。浇完的构件别急着拆模,连模放进养护区盖湿布,夏天24小时、冬天48小时再开。有一年赶工,客户催得急,班组8小时就强行开模,柱头楞角一碰一个缺。欧式构件卖的就是那圈轮廓,轮廓一缺整件报废——那一个月报废了三十多支,厂长在车间蹲着抽烟的样子我忘不掉。
硅胶模日常还有两个护命细节:一是每次用完用清水加软毛刷把花纹沟里的浮浆洗出来,绝不拿钢丝球蹭;二是存放时平放、避光、别压重物,硅胶怕紫外线,窗台上晒一个夏天的模,撕一下就裂。这些习惯不值钱,但值寿命。
新厂入行,买欧式模具的实在建议
三条主线建议:样品先验花纹清晰度再谈价、合同里写明硅胶硬度20到25度和模口加固方式、首批只订两三套试产磨合。一上来就整套下单的,十有八九当冤大头。
验样品有个狠招:让厂家拿样模现场浇一支,等24小时脱模,你拿卡尺去量柱头最深的纹路,再拿手机微距拍细节图。浇出来的成品跟样品图册一对,差距立现。那种图册拍得漂亮、现场浇不出来的厂,直接pass,不用给第二次机会。
价格行情大概给个参照:欧式罗马柱硅胶复合模,常规规格单支两三百到五六百,整柱模(一米以上带柱头柱础)一套一千五往上;EPS线条模具按米算,便宜的一两百一米,复杂的雕花款翻倍。冀鲁豫一带做这类模具的厂子最集中,跑一趟看车间,翻模、糊壳、浇样一条龙看下来,比微信里聊一个月都清楚。怎么筛供应商可以参照模具厂家挑选的六个关键点,方法通用。
顺带串几篇相关的。专门讲柱型的看欧式罗马柱模具的全品类拆解;做石膏线条预算紧的,石膏线模具从入门到量产的记录更合适;想搞懂玻璃钢手糊工艺本身的,读玻璃钢模具手糊和真空导入教程;云南贵州一带找货源的,昆明罗马柱模具供应链分析里有本地渠道。
常见问题
硅胶模浇多少次会糊花纹?
硬度20到25度的常温硅胶,规范使用下150到250次是主流区间。判断换模别数次数,看成品:纹路开始发圆、边缘钝掉、表面有固定位置的拉痕,就该准备新模了。等彻底撕不动再换,报废的是一整批构件。
预算有限先买硅胶模还是玻璃钢模?
我的答案很直接:先买硅胶复合模。纯玻璃钢模在欧式花纹件上是个伪命题,脱模那一下就够你受的。真要省钱,砍玻璃钢背壳的厚度都别砍硅胶层——背壳薄点顶多寿命短些,硅胶层薄了花纹立刻完蛋。
EPS线条水泥模具自己能做吗?
直线型的可以,难点不在模具在配比。一根直线条的模腔用木头加铝板就能开出来,成本几十块;但砂浆配比差一点,成品不是开裂就是强度不够。建议先拿市售成品翻个小样,配比稳了再自制模具放量生产。
欧式模具浇出来的构件表面有气孔怎么办?
两个来源:硅胶模没抽真空带了气泡,或者浇注的时候水泥浆裹了气。前者换模前先抽真空,后者改用低位慢灌加振动台振30秒。补救的话,白水泥加水性腻子调膏补孔,干后砂纸打磨,浅孔基本看不出来。
冬天翻模硅胶不固化是什么原因?
九成是温度低。常温硅胶在15度以下固化明显变慢,10度以下可能大半天都不干。车间升到20度以上,或者换低温固化型的硅胶,别一个劲多加固化剂——加多了固化是快了,硅胶变脆,模口寿命直接腰斩。
写到这里,又想起我翻坏的第一支柱头模,断在围框里的那两片茛苕叶。欧式模具这一行,说到底是跟花纹较劲——硅胶的硬度、砂子的粒径、脱模剂的厚薄,每个参数都直接写在成品那圈纹路上。我现在的固执很明确:硅胶层宁厚勿薄,脱模剂宁薄勿厚,养护时间宁长勿短,这三条让我的花纹合格率从八成五爬到了九成七。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。