紧固件模具怎么买不踩坑?冷镦冲头到搓丝板的寿命与价格账
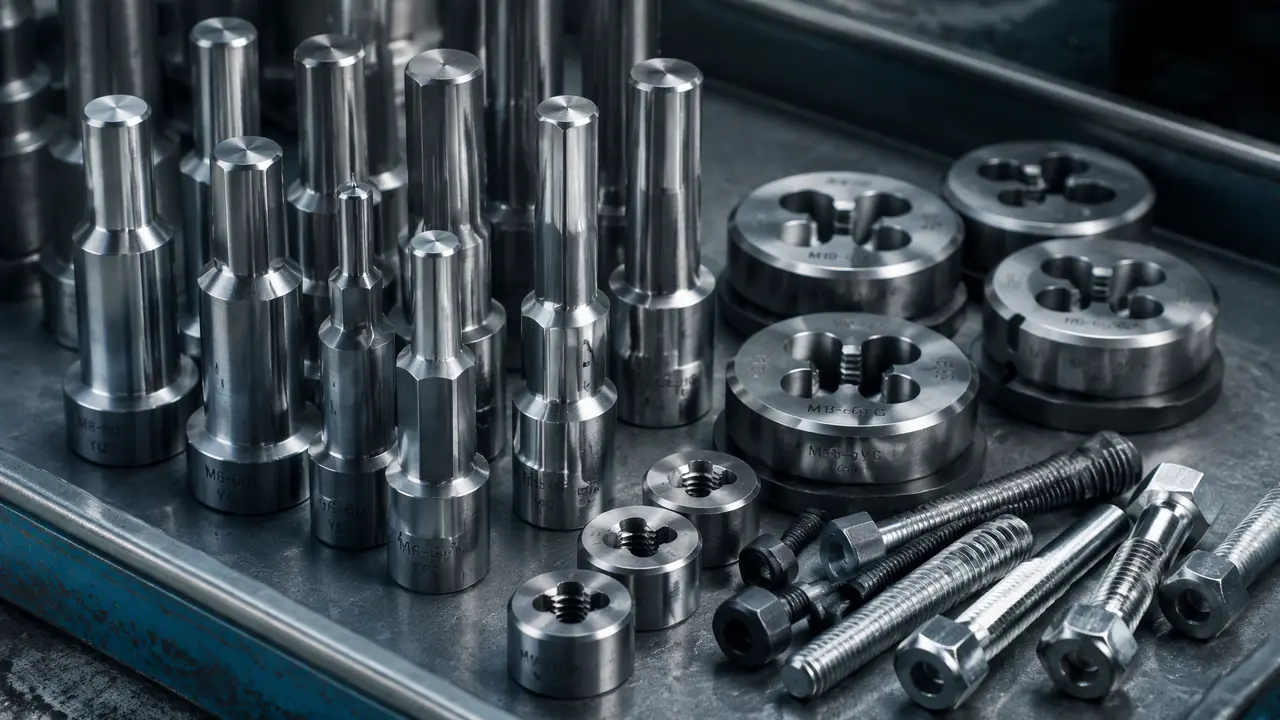
这事儿得拆开说:紧固件模具不是一件东西,而是冷镦冲头、凹模、切边模、搓丝板凑成的一套班子,配齐买对才出得了合格螺栓。我管标准件厂采购六年,结论就一条,先盯凹模芯和搓丝板,这两样占整套寿命账的大头,便宜货省的钱都在停机里还回去。
紧固件模具报价能差三倍,我的判断很直接:贵的不一定对,便宜八成有坑。上个月递配件单子,同一套M8螺栓模,有人报八百,有人报两千六。先把每样模具该活多少万次弄明白,再谈价不迟。
先交代下背景,我在一家标准件厂管采购,车间六台冷镦机,从打M4盘元的Z41-4到打M16的Z47-16都有,一个月光模具配件就要花两万上下。六年跑下来,哪家钢料实在,哪家爱拿回炉料糊弄人,我账本上都有数。这行没有标准价,同样的货,展会价能比厂门口高出一截,中间差的全是渠道钱。
一套紧固件模具都包含哪几样
一套紧固件模具指冷镦初冲、终冲、凹模、切边模加搓丝板这五样,前三样把线材墩出头型,切边模修出六角,搓丝板滚出螺纹。拆开讲,冷镦段分工很细:初冲负责把线材顶进凹模墩出雏形,终冲定型头部,凹模芯决定杆部和头部的最终尺寸。切边模再冲一遍,把墩出来的方头修成标准六角。最后一道才是搓丝板,两块板夹着光杆往中间一压,牙就挤出来了,这叫滚压,不切屑,牙面还带冷作硬化,比车出来的牙抗拉。
缺一样,螺栓就出不了门。
材质上分三档。冲头常用T10和Cr12MoV,讲究点的用65Nb;凹模芯好厂都上YG20C硬质合金,外面热套一圈预应力模套压装进去;搓丝板用9SiCr或者Cr12MoV,铣完牙型再真空淬火。这里插一句土理:预应力模套跟木桶的箍一个道理,箍不紧,芯子迟早撑裂。凹模芯必须过盈压装,过盈量我谈单时按0.15毫米到0.2毫米卡,压装量偷工的,内孔打不了几万次就崩。这个坑我踩过,前年图便宜买了副没压套的裸芯,装上去第一天就裂成两瓣,赔进去半天产能。冷镦材料怎么选,冷墩模具为什么耐磨这篇讲得很全,可以对照着看。
模套也有讲究,45号钢套用半年就松,H13做的套配硬质合金芯才顶得住,多花几十块钱,省的是整套凹模。
切边模别看结构土,讲究在间隙。刃口单边间隙我按料径的百分之五到八谈,M10的料就是半丝到八丝,间隙大了切面塌角,六角对边宽度直接超差。搓丝板和滚丝轮之间我一直站搓丝板,M6到M12这个段位搓丝板打得快,一分钟一百多件,成本还低;只有大规格或者空心件才值得上滚丝轮。选错工具,寿命账从第一件就开始亏。
一副冷镦冲头到底能用多少万次
碳钢螺栓的冷镦冲头寿命在3万到8万次,硬质合金凹模芯能扛40万到80万次,搓丝板30万到60万件,到数就换,别等崩刃。这是我六年台账里攒出来的区间,打M6到M12碳钢螺栓为主的工况。合金钢、不锈钢料打这些数全要打折,8.8级往上的料另有讲究,后面有我翻车的例子。
整张表放这儿,砍价时用得上。
| 模具件 | 常用材质 | 我的寿命记录 | 单副参考价 |
|---|---|---|---|
| 初冲 | T10、Cr12MoV | 3万-8万次 | 60-180元 |
| 终冲 | Cr12MoV、65Nb | 5万-10万次 | 80-260元 |
| 凹模芯 | YG20C硬质合金 | 40万-80万次 | 260-600元 |
| 切边模 | Cr12MoV | 10万-20万次 | 200-500元 |
| 搓丝板 | 9SiCr、Cr12MoV | 30万-60万件 | 400-1200元 |
报价高出区间一半,你就问他钢料和热处理多做了什么;低于区间一半,直接问是不是回炉料,一问一个准。要我在回炉料和贵三成的正料之间站队,我站正料,修一次模的工钱加停机损失,够补回好几副差价。说实话,模具这行一分钱一分货,在寿命上最诚实。
换算成账更直白。一台打M8的冷镦机一分钟出90件,停一小时就是5400件产能,碰上交期违约,一船货的罚金够买一年模具。我的备库规矩是冲头每规格备三支,凹模芯备两个,搓丝板一副在机、一副待修。换一次冲头半小时,学徒就能干,别让半小时的事拖成一晚上。
还有个多数人忽略的变量:线材表面处理。磷化皂化做得好的线材,凹模寿命能多出一半;图省事用只拉丝不磷化的料,凹模芯看着没毛病,寿命腰斩再打折。我试过同一副凹模芯,磷皂化料打到70万次,换普通冷拔料28万次就得下,差别就是这么狠。跟供应商谈模具价时,顺手把线材表面处理也问一遍,两头一起管才省得到底。
翻过一次车在这里记一笔。上上个月赶一批8.8级M10,冲头还是按碳钢的数在用,结果头型打裂,一查是料硬,冲头寿命折到两万多就到头了。从那以后高强料我直接按七折备库,冲头换65Nb,账面难看点,比中途停机强。
采购紧固件模具怎么避开低价坑
避坑盯三处:问清材质牌号和热处理硬度,验货量过盈量看内孔光洁度,首单小批试打五万件再放量下单。三处都过关,这家供应商才算进了名录。
低价坑我摔得最狠的一次在搓丝板上。有家供应商报280元一副,比常规价矮了一半还多。货到一看,牙尖全是倒圆的,打不到两万件,止规就止不住了,整批螺纹收口报废,返工的钱是省下模具钱的三倍。打那以后我验搓丝板必带两样东西:十倍放大镜,看牙尖有没有倒角;一副新通止规,当场试牙型。对了,说到牙规,多嘴一句,止规止不住的模具赶紧下机,别赌,牙越打越糟。
热处理是另一个重灾区。同样写着Cr12MoV,正经厂真空淬火回火后硬度HRC59到61,小作坊盐浴炉做出来肉眼看一样,晶粒粗,崩刃是迟早的事。合同里把材质牌号、硬度区间和热处理方式写进去,出了问题有据可依,这条别嫌啰嗦。至于裂了的凹模别整套扔,换个芯子往往能救回来,模具镶件那篇把换芯的固定方式讲细了,照着做能省一大截。
比价也有笨办法,管用就行。同一张零件图,标注好机型、线材牌号、硬度要求,发三家同时报价,谁家追问工艺细节谁家靠谱,只回一个数的直接淘汰。定制的交十到十五天,现货第二天就到,急单我宁可先用现货顶上,再让定制那副慢慢做,两条腿走路。
验收别在办公室验。货到直接拿卡尺量过盈量,拿硬度计打三点,牙型上放大镜,五分钟的事,能替你挡掉八成的扯皮。我在合同里还加了一条:试打五万件内非人为损坏包换,供应商敢应这条的,货基本没鬼。
土办法也有一条。每副冲头装机那天,我用记号笔在柄部写上机台号和日期,下机就把实际模次记进本子,半年下来哪家的料虚标,数字替我说话,这比听销售吹管用。
回到开头那张报价单,我最终选了报一千六的那家,凹模芯指定YG20C,压装量写进合同,搓丝板附了硬度报告。用到今天五个月,冲头到数就换,没再裂过模。紧固件模具的花销是零碎钱,堆起来一年二十来万,把它管成台账上的数字,比跟供应商磨半天价管用。
常见问题
紧固件模具和普通冲压模具有什么区别?
一个墩一个剪。冷镦是把线材体积挤压成型,单位载荷比冲裁剪切高好几倍,所以它的模具钢要更硬、更抗疲劳。普通冲压模拿去打头,几万次就报废,别混用。
高强度螺栓的模具要怎么配才耐用?
8.8级往上的料硬,冲头建议直接上65Nb或者硬质合金,凹模芯过盈量取上限,寿命按碳钢工况打六折备库。搓丝板要选留磨量的规格,滚完牙再精磨一次,牙距更稳。
模具打多少件就该换,有没有预警信号?
别死等数。冲头镦出的头部起毛边、工件杆径往大漂0.02毫米以上、搓丝板止规能过半个牙,三条里中一条就下机。等崩了刃再停,连模套都可能跟着报废。
小批量散件去哪买现成的紧固件模具?
永康、宁波、温州的模具配件店基本当天发货,常用规格都是现货,异型的才走定制,报尺寸图等十到十五天。下单前把机型、线材牌号和硬度报全,别只丢一句M8过去。