铅坠模具怎么做?自制硅胶石膏模浇铅坠的温度安全与克重全讲透
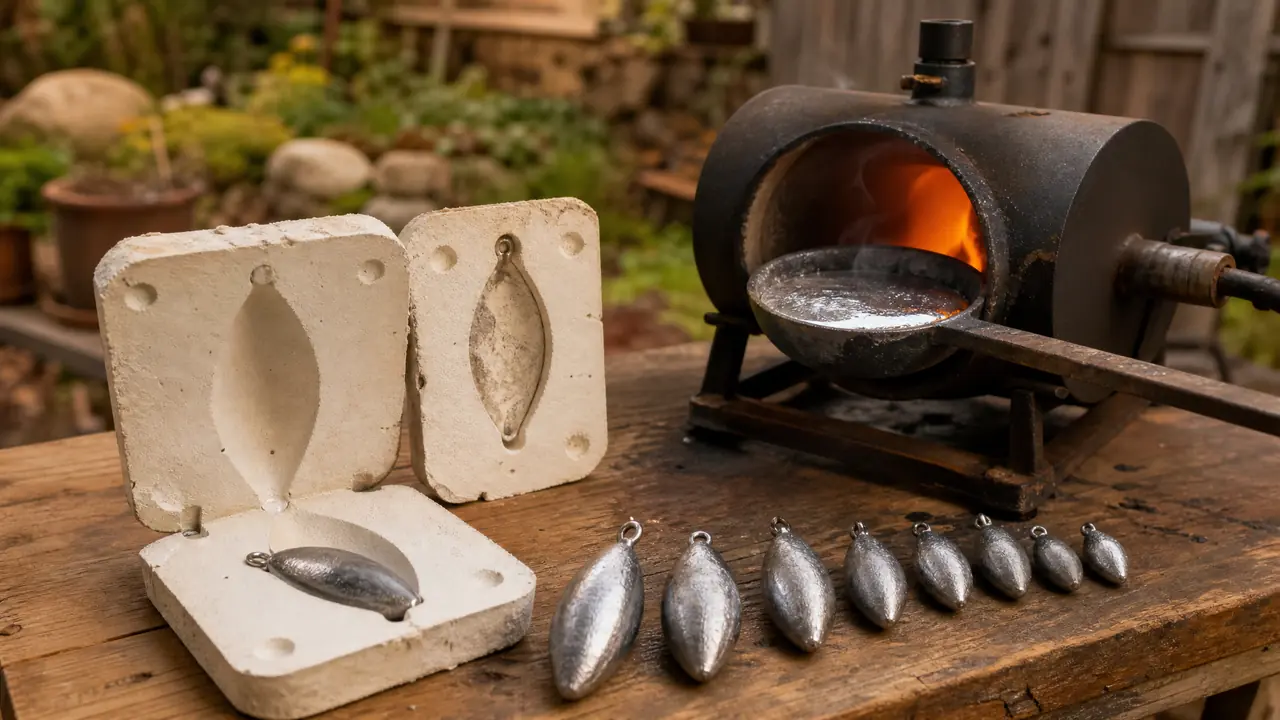
把话放这儿:自己浇铅坠,模具优先用烘透的石膏翻,普通硅胶扛不住三百三十度的铅液,除非买明确标注耐温300度以上的加成型硅胶。铅液烧到360到380度再浇,炉子架在露天或强排风的地方,半面罩和手套一样不能省。克重先做5到50克这几个常用档,别一口气翻十副模。
上周末下午我在院子角落浇了二十枚15克的橄榄坠,用的还是年初翻的那副石膏模,从头到尾没粘一次腔。钓友老周蹲在边上看了半天,问网上卖的那种现成硅胶铅坠模具能不能直接买来开浇。我说你先把温度这一关想明白,再决定花这个钱。
铅的熔点是327度,真到浇的时候,铅液得烧到350度往上才有足够的流动性去钻细缝。这个温度摆在这儿,绝大多数便宜硅胶是顶不住的。石膏反倒稳。所以这篇我按自己的手头账,把材质、温度、安全、克重四件事一次说透。
自制铅坠模具,材质选石膏还是硅胶
预算一百块以内想快点开浇,选烘透的石膏模;要花纹精细、打算用上两三年,买标注耐温300度以上的加成型硅胶;奔着浇上千枚去,托师傅铣一副铝模最省心。三种我都在自家院子里用过,差距比网上说的要大。
石膏模是我用得最多的。拿一枚现成的坠子当母模,调好的石膏浆糊上去,半个钟头凝固脱出母模,进烤箱120度烘两个钟头把水汽赶干净就能用。一副成本不到二十块,浇出来的坠子棱线利索。短板是寿命,四五百枚之后腔面起砂,坠子跟着毛糙,得重翻一副。
硅胶的亏我吃过。最早贪便宜买了片耐温标200度的普通工业硅胶,第一勺铅下去,腔口冒白烟,表面直接起皮,三十块钱当场报废。后来咬牙换了耐温350度的加成型硅胶,单腔八九十块,两年浇下来腔面还是光的。挑硅胶的时候把耐温这一项卡死,选型门道我之前专门写过一篇硅胶模具硅胶怎么选,硬度、耐温、食品级三个指标讲得比我系统。
铝模是车间干加工的朋友帮的忙,两腔,浇起来最顺,坠子出模就能接下一勺。缺点只有一个,自己在家做不出来,得托机加工师傅。铸造模这条路的水有多深,看看行业里砂铸、金属型、低压几条路线的对比就有数了,这里不展开。
| 材料 | 耐温余量 | 单副成本 | 实测寿命 | 适合谁 |
|---|---|---|---|---|
| 烘透的石膏模 | 700度上下才分解 | 15到25元 | 400到500枚 | 新手试水 |
| 加成型硅胶(耐温350度) | 350度 | 单腔80到100元 | 上千枚 | 花纹坠、长期玩 |
| 普通工业硅胶 | 200度左右 | 30元上下 | 一勺就废 | 别买 |
| 铝模 | 远超铅液温度 | 托工费300到500元 | 上万枚 | 批量浇 |
表格里的寿命都是我自己的数,你手艺糙一点或者勤一点,会有出入,量级不会差。
熔铅温度和浇铸的几个手感点
铅液烧到360到380度最好浇,低于340度钻不满细缝,超过420度铅渣翻得飞快,坠子还容易出缩坑。有探温枪就枪测,没有就看铅液表面,起皱发暗是欠火,亮得能映出勺底才算到位。
探温枪一百出头一把,红外点一下铅液就有数。我的流程是铅块进铸铁勺,炉子开中火,全部化开后再等两三分钟爬到360度上下,撇掉表面那层灰皮渣,一勺到底浇满。整个过程一腔也就四五秒,不慌。
模具必须预热。冷模浇下去直接激冷,坠子浇一半就断流,白瞎一勺铅。我的土办法是头一模当废件浇,让腔体吸够热,从第二模开始才算数。浇口我留在坠子上沿,冷却收缩的坑会缩在料头里,锯掉就是成品,腔里不用补浇。
原料说一句。新铅最省心,二手的鱼库铅、轮胎配重块也能化,就是杂质多渣厚,得多撇两回。配重块外头常包着铁卡子,先敲掉再下勺,铁化不了,浮在面上净捣乱。
在家浇铅坠怎么防铅中毒
炉子架在露天背风处或强排风的独立空间,戴半面罩配P100滤盒,浇完先洗手再碰吃的东西,孕妇和小孩离操作区越远越好。铅进了身体排不太出去,攒够量就是慢性中毒,这事儿没有侥幸可言。
要命的是铅烟和含铅粉尘这两条路。铅液表面那层浮渣翻动时冒的白烟就是氧化铅,吸进去直接入血。我吃过一回亏:有次在敞开的车库里浇,风调头往屋里灌,媳妇闻到一股金属腥味把我轰了出去。打那以后炉子只摆院子里,刮风天直接收工。
口罩别拿普通一次性的糊弄,那种挡不住铅尘。半面罩配P100滤盒百来块,比进一次医院便宜太多。旧衣服单独脱单独放,收工先洗手,指甲缝都得搓到。操作过的台面洒水再擦,干扫会把粉尘扬起来二次吸。
话说糙一点:这活儿不适合凑热闹。孩子想参与,隔五米看,让他干称克重、摆成品这些冷工序。每浇完一批我都把坠子过一遍清水再装盒,主要是逼着自己把手洗干净。
克重规格和模腔怎么定
淡水手竿守钓用5到15克,抛竿远投20到50克,海钓过百克,一副模做四到六腔、覆盖相邻两个克重段最实用。腔与腔之间留十毫米以上的壁厚,太薄石膏容易开裂串铅。
我的头一副模是四个15克腔,后来发现远投老嫌不够重,又翻了一副三个30克的。现在这两副对付本地水库河汊够用了。规格别贪多,真正用得多的就那两三档,模子翻一堆纯属给自己找活干。
造型上,橄榄坠出线顺、不爱挂底,扁坠抗流、走水天有优势。通心坠得在腔里预埋一根芯棒,脱模之前先把芯棒抽出来,石膏模做这个有点烦,我头两回都把腔边带塌了,第三回才顺。新手劝你先做橄榄,容错最高。
还有缩水这回事。铅冷却收缩,坠子比腔小一圈,千分之几的水平,鱼坠没人在意。浇口锯掉后拿锉刀顺棱倒个角,不伤线就行。
那天浇完二十枚坠子,工具收进木箱,石膏模拿报纸一裹塞进架子,下回接着用。老周临走拿走五枚,问我你这副模在哪儿买。我说买不着,得自己翻,翻模那半个钟头,比挑模子有意思多了。
常见问题
一副石膏铅坠模具到底能浇多少次?
烘透、没有暗裂的话,四五百枚是常态。腔面一摸起砂、坠子发毛就该重翻了,翻一副也就半个钟头的活,别硬撑着用,出来的坠子伤线。
没有探温枪,怎么判断铅液到了能浇的温度?
看表面。铅液发暗起皱是欠火,亮得能映出勺底才够火候。也可以拿干木条点进去两秒,冒烟但不发黑着火,大致就在370度上下。
浇出来的坠子有缩坑和毛边怎么办?
缩坑集中在浇口附近,把浇口留在上沿,让坑缩在料头里,锯掉就好。毛边拿锉刀顺棱倒角,别拿刀片刮,容易刮出深口,下水就伤线。
轮胎配重块、鱼库回收的铅能直接化吗?
能化,但渣厚味大,滤盒口罩必须戴严实,多撇两回渣。有的配重块裹着铁卡子,先敲掉再下勺。含锡锌的杂铅熔点会偏低,浇薄腔反而顺,做重坠就软塌塌的,挑料的时候留心。
带孩子一起浇铅坠安全吗?
化铅和浇铸这个环节不行,铅烟加飞溅,对小孩太危险。翻石膏模、称克重、给成品编号这些冷工序可以让孩子上手,热工序大人包圆,各干各的,别图热闹。