泡沫模具是做什么的?EPS包装与造型模具的应用
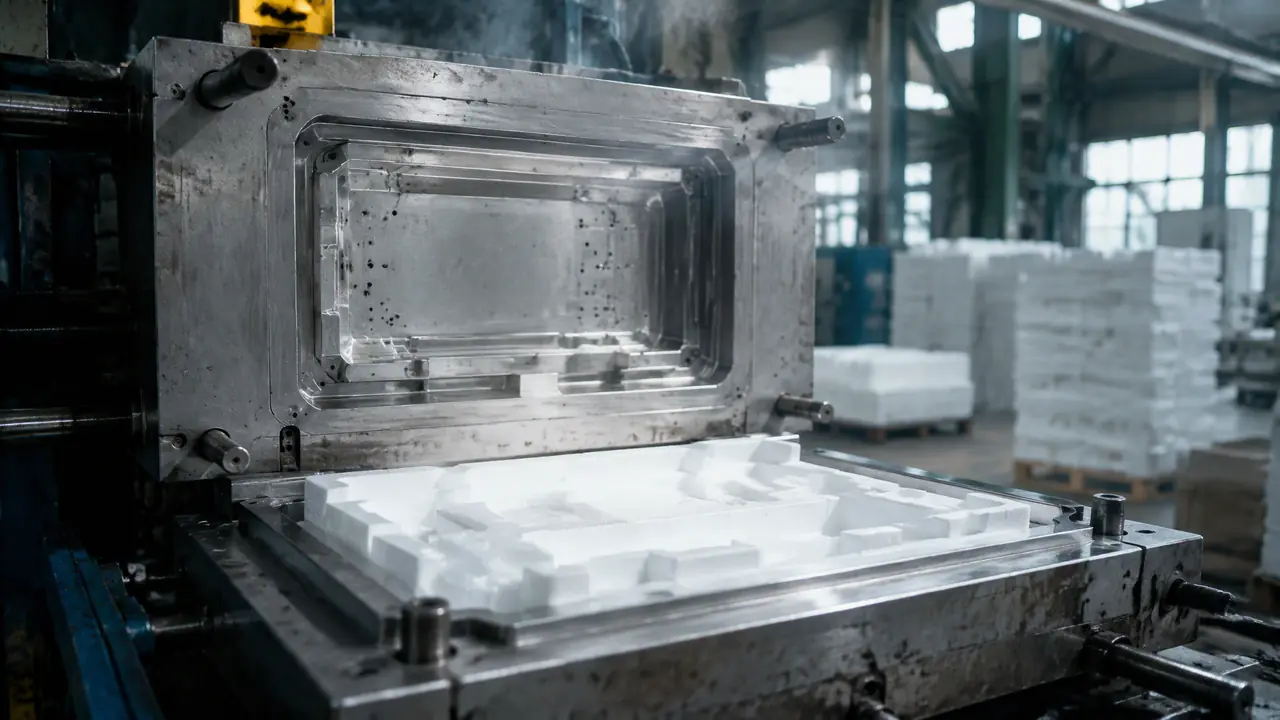
先说结论:泡沫模具是一套让EPS珠粒在型腔里受热膨胀、熔结定型的铝制模具,成品就是家电内衬、泡沫箱这类包装件和浮雕雕塑这类造型件。它结构不算复杂,价格主要卡在腔数和抛光工时上。拿不准开哪种模,先算清数量再询价。
泡沫模具的活儿你家里就有:电视机底座下那块白色内衬、装海鲜快递的保温箱、婚庆现场的浮雕背景板,追根溯源都得靠它。我的判断很直接——它就是一套让EPS珠粒在型腔里"长大"并定型的铝模,包装和造型是它的两大去处。
很多人第一次听说这东西,以为是拿泡沫块雕出来的。方向反了。是先有一副金属模具,珠粒填进去,通蒸汽让它们彼此熔结,冷却脱模,泡沫件是"发"出来的,不是"削"出来的。这个差别决定了模具上六成的设计功夫都花在热上:蒸汽怎么进得匀,水怎么撤得快。
一把珠粒怎么变成一块内衬
全流程六步:原珠预发泡、熟化、负压填料、蒸汽熔结、水冷定型、脱模取件。包装件密度常见18到25克每升,手动机一个循环3到5分钟,自动机能压到90秒上下。每一步的参数摆不对,出来的就是废品。
先从料说起。EPS原珠是半透明的小颗粒,直径零点三到一毫米,看着不起眼,往预发泡机里一过,温度一到九十多度,珠粒里的发泡剂把泡孔撑开,体积能涨三五十倍,活像爆米花出炉。发好的珠粒不能马上用,得摊开晾几个小时让泡孔内外压力平衡,车间老师傅管这叫熟化。没熟透的料填进模具,成型后会缩坑,表面一片一片的凹痕。
填料靠负压。型腔抽真空,料枪把珠粒吸进去填满每个角落,薄壁件用零点四毫米的细珠,厚件用零点八毫米往上的粗珠,料型混了,边角就发不透。蒸汽这一步是灵魂:零点一兆帕出头的饱和蒸汽从模具背面钻过气孔,把珠粒表面烫软、互相粘死。我在车间掐过表,一台55寸电视的角衬,通蒸汽28秒,喷水冷却55秒,加上填料和取件,一个循环一分五十秒。冷却永远是最慢的一段,水路布置得匀不匀,直接决定这台机子一天出多少件。
这六个步骤的设备细节和选材门道,发泡模具生产工艺那篇写得比我细,工艺对不上号的地方以产线实机为准。
包装是它的主场:防震、保温、护易碎
泡沫包装靠两条腿走路:闭孔结构吸收跌落冲击,导热系数压到0.04瓦每米开以下锁住温度。模具以多腔铝模为主,三腔内衬模报价大概4万到8万,一次出几件,摊到单个包装上的模具钱只有几分。
你买冰箱电视,箱子里那两块卡得严丝合缝的白泡沫,就是包装内衬模的产物。设计这种模具的难点不在成型,在贴合:内衬上要留卡扣、留定位筋,跟产品外形一一咬死,运输途中箱子随便翻,机器在泡沫里纹丝不动。前年我帮一家小家电厂做豆浆机内衬模,三腔,试模的时候角上总有几颗珠粒发不透,一捏就瘪,废品率干到8%。查了两天,是充料枪角度偏了,边角料填不满,挪了15毫米重试,废品率掉到1%以内。后来做一米六面跌落测试,内衬压溃了,外壳一点事没有,客户当场签的字。
另一条线是保温。装海鲜的泡沫箱、疫苗冷链的保温盒,用的都是同一类模具,密度一般压在18到22克每升,泡孔闭得越死,保温越久。灯泡、陶瓷、酒瓶这些易碎品的护角托盘,也归它管。同样吃包装这碗饭的还有吸塑那一路,做透明薄罩壳,工艺完全两码事,想对照着看可以翻翻吸塑模具是什么这篇。
造型模:浮雕、雕塑和影视道具的另一条产线
造型类泡沫模做的是批量重复的立体件:欧式构件、浮雕板、主题乐园道具和花灯底胎。单件定做走电热丝切割和CNC铣更划算,数量上千的重复件才值得开一副模。这条线比包装模更吃表面功夫。
影视城里那些逼真的巨石、展会上的美陈雕塑、婚庆的浮雕背景,量大一点的都从这类模具里出。泡沫件轻,一块几十斤的"石头"两个人抬着跑,摔了也不伤人,剧组特别认这个。造型模常常是一整块铸铝或者分块拼合,表面纹理全靠CNC精铣加钳工修光。我见过一副一米二见方的欧式浮雕模,花纹最深五厘米,粗铣完钳工修了一个礼拜,就为让花瓣边缘翻在泡沫上干干净净,不带一粒毛珠。
账要这么算:一场婚礼就摆一次的背景板,直接买切割件,几十块一块;要是婚庆公司每月都要几百块同款浮雕,开模摊下来就赢了。顺带一提,铸造行业的消失模用的也是这套发泡模具,打出来的白模最后会被铁水气化掉,算是泡沫模具的一个"隐藏职业",想了解可以看消失模模具结构设计那篇。
价格和交期:开一副泡沫模具要花多少钱
包装内衬模单腔2万到5万,四腔往上8万起步,交期20到35天;造型模按尺寸走,一米见方3万出头,大件分块模十几万也常见。腔数和抛光面积是报价的两根大梁。具体对比如下表。
| 对比项 | 包装内衬模 | 造型模具 |
|---|---|---|
| 典型形态 | 多腔铝模,一副一次出4到8件 | 单腔大尺寸,常分块拼合 |
| 泡沫密度 | 18到25克/升 | 25到30克/升 |
| 价格区间 | 单腔2万到5万,四腔8万起 | 一米见方3万起,大件十几万 |
| 交期 | 20到35天 | 30到50天 |
模坯是铸铝还是锻铝整铣,差价能到三成。铸铝便宜,起批量小的时候够用;锻铝致密度高,几十万模次的大单才上。交期我经手最快28天,最慢拖到两个月——不是加工出了问题,是客户的花纹图改了三版,开粗推倒重来。所以下单前把三维图冻结住,比跟厂家砍价省的钱多。
下次拆快递,看到那块护着机器的白泡沫,你已经知道它背后是一副铝模、六道工序和一张掐着秒表算出来的循环表。真要给自己的产品配泡沫包装,先回答三个问题:一年用多少件、密度要求几克、外形尺寸多大。这三个数一出口,模具厂给的报价就糊弄不了你。
常见问题
泡沫模具和注塑模具有什么区别?
料不一样,原理也不一样。注塑是把熔融塑料高压打进型腔,模具要扛几十兆帕;泡沫成型是珠粒自己受热膨胀,腔内压力不到0.3兆帕,模架轻、材料多选铝,设计重心全在蒸汽和水路上。
EPP和EPS能共用一副模具吗?
不行。EPP珠粒需要的蒸汽压力、冷却方式和脱模手段都跟EPS不同,硬拿EPS模打EPP,熔结不透是常事。开模之前就把材料定死,别让厂家猜。
泡沫包装是不是密度越大越结实?
不是。密度过高反而发脆,成本也跟着上去。包装件一般18到25克每升就够用,具体要配合跌落测试定,图纸上有标注就按图纸来,别自作主张加料。
只做十几个泡沫件还值得开模吗?
不值得。这个量直接找有电热丝切割机和CNC的加工店,按件算钱更快。模具费摊到每件要多几十块,除非后面铁定有返单,才值得把这套钱花出去。