玻璃模具为什么耐高温?铸铁模具在玻瓶产线上怎么扛
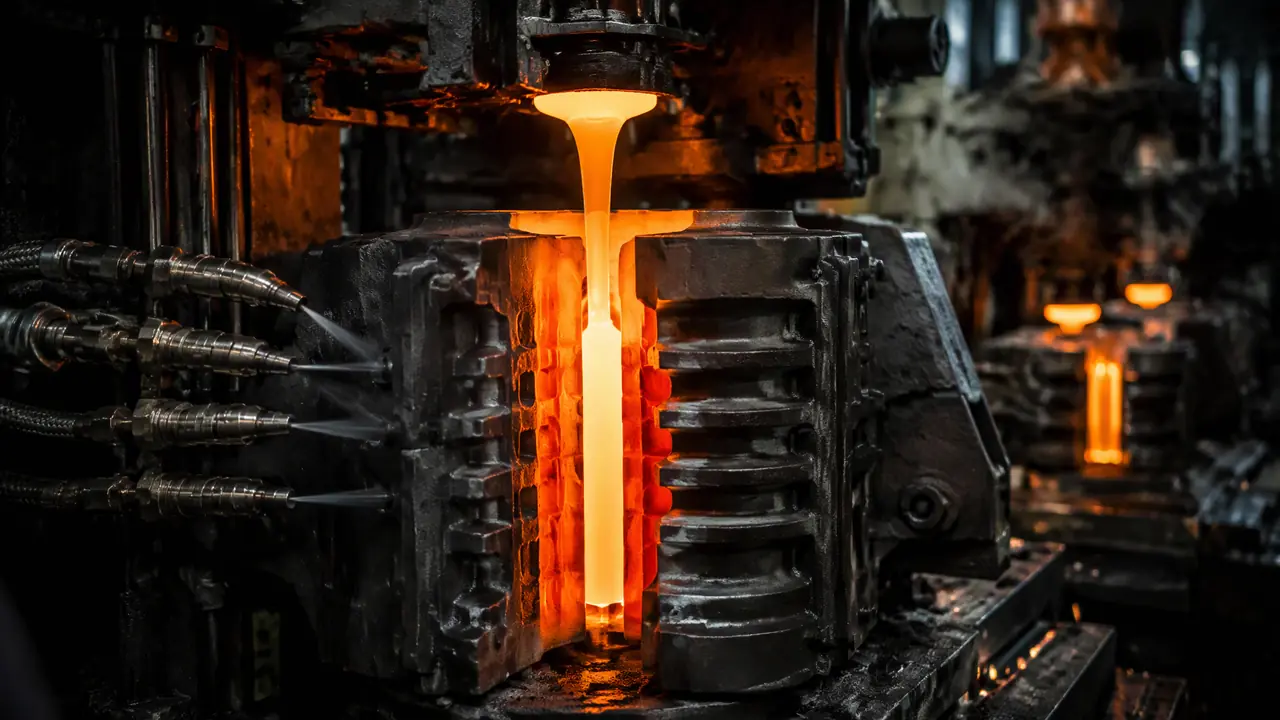
别绕了,玻璃模具扛高温靠的不是材质多耐火,而是铸铁导热快加整套冷却风系统,两头配合把温度硬压下来。玻璃液1100多度进模,内壁必须压在五六百度以内,全靠风冷抢时间。选模具先问清材质牌号和冷却结构。
上个月去苏北一家玻璃瓶厂看产线,才算把玻璃模具这件事真正看明白。供料机剪下一滴1100多度的玻璃料,红得发亮,软得像一截面条,垂直掉进出口模。旁边带我的师傅说,这个动作一天要重复几万次,模具要是扛不住,整条线跟着停。我原先以为玻璃模具是个偏门小类,看完那一趟想法全变了——它是整条产线上最挨烤的部件,没有之一。
玻璃模具凭什么耐高温?我的判断很直接:不是铸铁本身有多耐火,而是它导热够快,再配上不要命的风冷,把挨烤的温度硬生生压在安全线以内。这两件事缺一件,模具撑不满一个班次。下面拆开讲。
玻璃模具为什么用铸铁,不用更好的钢?
玻璃模具用铸铁不用钢,图的是导热快、扛得住热疲劳、便宜又好修,这三条普通钢材都差一口气。很多人第一反应是温度这么高肯定要上好钢,方向恰好反了。
玻璃液进模的温度在1100到1200度之间,接触的一瞬间,模具内壁温度能冲到五六百度。瓶子脱出来,模腔马上又被冷风吹回两三百度,接着下一滴料又进来。一个循环十来秒,一天几万次,这种反复冷热折腾有个专门的说法叫热疲劳。钢扛久了会氧化起皮、内应力集中然后开裂。铸铁不一样,灰铸铁里那一片片石墨本身就是导热的快速通道,石墨还能起点自润滑的作用,瓶子脱模顺滑,不容易粘腔。
常用的牌号是HT200、HT250灰铸铁,要求高一点的产线用合金铸铁,也就是在铁水里加点铬、镍、钼,把耐热和抗长的能力再抬一截,还有用蠕墨铸铁的。关于铸造模具的砂铸工艺和金属型铸造的区别,之前写过一篇铸造模具是什么?砂型铸造和金属型铸造的模具对比,玻璃模具的毛坯多走的就是铸造成型这条路,这里不展开。
我摸过一只报废的初型模,内壁一圈龟裂纹,密密麻麻,像旱季的河床。师傅说这就是热疲劳打到头了,裂纹还浅的时候上机床车一刀、磨一道还能再服役,裂穿了就只能回炉。
| 材质 | 特点 | 常见去向 |
|---|---|---|
| HT200/HT250灰铸铁 | 导热好、便宜、加工快 | 普通瓶罐产线的主流选择 |
| 合金铸铁 | 加铬镍钼,耐热抗长更好 | 机速快、要求高的产线 |
| 蠕墨铸铁 | 强度和导热折中,寿命偏长 | 部分新产线和进口机型 |
吹-吹法和压-吹法,模具配置差在哪
小口瓶走吹-吹法,广口瓶走压-吹法,两套工艺都靠口模、初型模、成型模三件套接力把瓶子做出来。工艺名字听着玄乎,落到模具上就是三种件的分工不同。
吹-吹法是先扑气再倒吹,玻璃料滴进口模压出瓶口,芯子往下冲一口气,把料吹成倒扣的雏形瓶(叫雏形),然后翻转机构把雏形递进成型模,正面再吹一口气,瓶子才长成。啤酒瓶、白酒瓶这种瓶口小的全走这条路,因为口太小,冲头伸不进去,只能靠气一遍遍吹。压-吹法就粗暴些,冲头直接把玻璃液压出瓶腔的雏形,再翻身吹胀,罐头瓶、蜂蜜瓶这种广口瓶用它,瓶壁分布更均匀。
所以一副玻璃瓶模具其实是一组零件:口模、初型模、成型模,外加芯子、冲头这些配件。这里面口模最娇气,它最薄、开合最频繁、还得直接压出瓶口螺纹,坏得也最快,备件基本都备它。师傅的原话是,一套模里口模先老,别心疼。
产线上常见的是六组、八组的行列机,配双滴料,一个循环十秒上下,单腔一天能出上万只瓶子。有人问塑料瓶是不是也这么干,不是,塑料瓶是先注塑出瓶坯再拉伸吹胀,那套瓶坯模具的逻辑完全是另一码事,感兴趣可以看这篇PET模具选材与加工工艺指南:瓶坯模具从设计到量产全流程,对比着看更清楚。
冷却风才是玻璃模具的命根子
玻璃模具一半时间挨烤、一半时间靠风冷抢温,冷却风一断,模具几个小时就能烧到报废,瓶身先变形给你看。耐高温这件事,铸铁出一半力,风冷出另一半。
模具开合的间隙里,风嘴对着模身猛吹,不少模具外壁直接铸出散热翅片,就是为了把热量快速带走。温度压不住的后果很具体:瓶身变形、合缝线外凸、瓶重忽轻忽重,玻璃还会粘腔,脱模的时候拉伤模壁,一个腔出问题,整组跟着降机速。
我在那家厂亲眼见过一回风孔堵塞。碎玻璃渣混着油灰把几处风孔糊死了,那个腔出的瓶子一批批偏重,检验设备一直在响,操作工停机拿钎子通孔、清了半个多小时才缓过来。师傅说这种事不算事故,算日常,风孔一周检查一遍是规矩。
新模具上机前还有一套讲究:先低温烤模,内腔喷防氧化涂料,有条件的再做涂层处理。涂层既能防粘又能抗冲刷,磨没了就得重新处理,不然模腔先花。我拿红外测温枪打过出炉口那排模身,显示480多度,旁边老师傅说夏天车间温度上来,五百多度也正常,风冷稍微打个盹就往六百奔。
温度曲线这块其实跟玻璃热弯是一个道理,都是拿捏材料在高温段的脾气,之前写过一篇玻璃热弯模具怎么做才不粘模?石墨材质、温度曲线、脱模缺陷一次讲透,里面讲的粘模和脱模缺陷跟玻璃瓶这边是一脉相承的。
回头看开头那一滴红色料液就清楚了。玻璃液那么烫,真正替玻璃模具扛温度的不是材质的勇气,而是铸铁把热量快速接过来,冷却风再把它快速带走,一来一回几万次不出事,产线才能连轴转。准备上玻璃瓶产线或者要换模具的,先把材质牌号、冷却结构、修模周期这三件事问清楚,再去谈价格,能少走不少弯路。
常见问题
玻璃模具一套多少钱?
行业普遍按件报价,口模、初型模、成型模单件小几百到两三千不等,一套机组配齐几千到上万,合金铸铁的和大规格的要再往上走。按新瓶型开模另算开模费,谈价前最好让对方把材质和单重报清楚。
一套玻璃模具能生产多少个瓶子?
看瓶型、机速和保养。行业普遍的说法是成型模修一次之前能撑几十万只,口模寿命短一截。中途车修、磨修个几次,总寿命做到上百万只的也不稀奇,风冷和涂层维护做得好才撑得到。
玻璃模具和注塑模具最大的区别是什么?
注塑模在模内开水路油路主动控温,模温常常只有几十到一百多度;玻璃模靠模外风冷,工作面几百上千度,是两个数量级的事。所以注塑模贵在钢料和精度,玻璃模贵在耐疲劳和快换快修。
模具内壁出现小裂纹还能用吗?
轻微龟裂是热疲劳的正常痕迹,打磨车削掉浅层还能继续服役。要是裂纹连成网、深度超过零点几毫米,或者已经开始掉块,就别修了,直接换新,不然粘腔和瓶身缺陷会把良品率拖垮。