模具手板是什么?开模前为什么先做手板
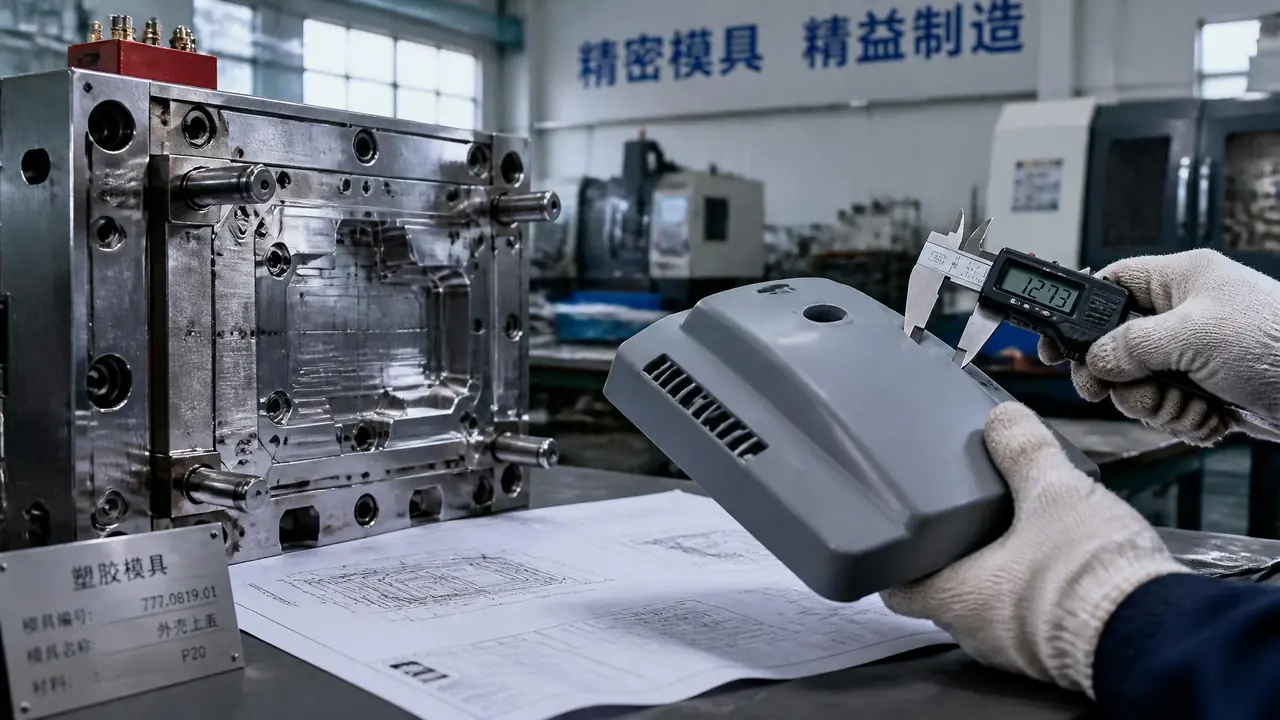
开门见山:模具手板就是开模前按图纸做出来的样板件,用来在动钢刀之前把结构问题全部暴露掉。它的精度和材料强度跟模具件有差距,验外观、验装配够用,验寿命不行。拿不准的产品,先花几千块做手板,再决定开不开模。
上个月有个客户拿着一张效果图就来问注塑模的价,报价单发过去,他嫌贵。我劝他先做个模具手板验一验结构,他反倒疑心我是想多收一道钱。这种情况你肯定也见过——不少人把开模前的验证环节当成模厂的创收项目,方向完全反了,这一步是替客户挡子弹的。
一套小型注塑模,三五万只是起步价。型腔补一刀,几千块没了;要是结构本身走不通,比如倒扣的位置根本出不了模,整套钢料就得回炉重炼。手板花小几千块,把这些问题拦在图纸阶段。这笔账怎么算都划算。
模具手板到底是做什么用的
模具手板是开模前按图纸做出来的样板件,核心作用是把设计问题拦在开模之前。外观够不够顺眼、装配件插不插得进、卡扣扣不扣得住,都能在手板上验出来。它不是拿来卖的,是拿来挑毛病的。
我们经手的验证基本分两类。一类是外观验证,投资人或者终端客户要摸到实物才肯拍板,效果图和实物的差距有多大,做过的人都知道。另一类是结构验证,装一装、拆一拆、按一按,图纸上看不出来的干涉,手上十分钟就摸出来了。
有个做宠物饮水机的客户让我印象很深,外壳图纸看着挺美,手板装上去才发现出线孔和底座加强筋打了一架,电源线根本过不去。这种事改图纸是零成本,改钢料就是四位数起步。差距就在这一步。
手板件和模具件差在哪,别拿手板当量产件
手板是单件试制的样品,模具件是钢模批量产出的产品,两者的精度逻辑完全不同。手板验结构和外观没问题,但材料强度、收缩尺寸、量产一致性,都不能照着手板下结论。
一张表看清楚三者的差别:
| 对比项 | CNC手板 | 3D打印手板 | 模具件 |
|---|---|---|---|
| 成型方式 | 整料铣削 | 光敏树脂逐层堆积 | 注塑、压铸批量成型 |
| 单件成本 | 几百到几千元 | 按克或件计价,小件几十到几百元 | 摊到单件几毛到几元 |
| 交期 | 3-7个工作日 | 1-3天 | 开模就要15-45天起步 |
| 材料 | ABS、PC、PMMA等真板材 | 光敏树脂,偏脆 | 按量产牌号来 |
| 能验证什么 | 外观、装配、强度近似 | 纯外形和干涉检查 | 量产一致性和寿命 |
重点说尺寸。模具件从热模里出来会缩,ABS 的收缩率大概在 0.4%-0.7%,手板是冷加工,不缩。手板上量着正好卡进的配合位,模具件出来可能松一圈。有经验的师傅会按材料收缩率反推手板的关键尺寸,你下单时直接问手板厂这条怎么处理,答不上来的趁早换一家。
强度也不能比着手板下结论。很多量产件用 PA66 加玻纤,手板厂拿 ABS 替你做,硬度和韧性差一截。外观件用 PMMA 抛光替透明料还说得过去,结构件替了就是自欺欺人。手板厂一般会在报价单里注明替料情况,没注明的你追着问一句。
一套手板做下来多少钱、等多久
常规CNC手板按件计价,小外壳单件几百元,一套整机手板两三千到上万元,交期3到7个工作日。3D打印更便宜更快,但只适合验外形。报价前让师傅按材料、件数、表面处理分项列清楚。
去年经手的一单可以当参考:一个手持检测仪的外壳,上下盖加电池仓三件,ABS 整料铣,底面喷灰漆,两件丝印,最后收了大概 1800 块,5 个工作日交货。同一套图纸走 SLA 光固化,报价 600 上下,2 天能取。但树脂件一掰就裂,装卡扣的位置根本不敢用力,只能看个外形。
表面处理是隐形加项。打磨喷漆一件加 80-150 块,丝印按颜色数量收,电镀和镭雕更贵。交货单出来吓一跳的,多半是下单前没问清这一块。说实话,手板的钱就该花在明处。
数量再往上走一点,几百件的试产单,单件手板就不够用了,可以看看快速模具的路子,软模加打印组合着上,成本比直接开硬模低不少,具体见这篇快速模具与3D打印打样。
什么情况可以跳过手板直接开模
抄改成熟结构、纯外观微调、手里已有可参考的量产件,这三种情况可以省掉手板。全新结构、配合精度要求高、开模费超过五万的产品,手板这一步劝你别省。
判断标准就一条:这副模具改一次的代价,跟一套手板比哪个高。改模烧焊补件,几千到上万;手板一套也就这个数的一半上下。只有当你手里已经有一个能打样的老产品,或者这副模是把旧模局部改一改,跳过手板才真划算。
决定开模之后,每一步卡什么节点、试模怎么验,可以参考这篇塑胶模具开模流程,把试模环节盯紧,比开模前任何承诺都实在。
回到开头那位嫌贵的客户,他最后还是做了一套手板,验出两处干涉,图纸改完才下的模,模厂报价也顺势压下来一截。模具手板从来不是模厂的销售话术,是你花小钱买的一张后悔药——开模前的每个问题都便宜,开模后的每个问题都贵。
常见问题
做了手板,还有必要做样品模(软模)吗?
看试产数量。几十件以内的装配测试和展会样机,手板够了;要给渠道铺货、跑小批量市场反馈,几百上千件的量,上一个铝质软模更划算。手板验的是设计,软模验的是量产工艺,两码事。
手板厂接单需要我提供什么资料?
最起码要3D图纸,STEP 或者 IGS 格式,2D 图标注关键公差和配合位置。有装配关系就多给对手件的图。只丢一张效果图过去,师傅也只能照着猜,猜错的部分怪不了别人。
手板验完没问题,模具件就一定没问题吗?
不一定。收缩、批量一致性、材料替换这些差异上面都提过。比较稳的做法是手板按模具件的收缩率放大关键尺寸,试模之后拿模具件和手板对一遍,把偏差记下来当改模依据。
外观件做手板,表面效果能做到和量产一样吗?
接近但不等同。喷漆、丝印、镭雕手板都能做,但模具件表面的蚀纹和抛光是钢模带出来的,手板靠后期手工处理,质感会有差别。拿去拍板够用,较真到反光纹理那一级就未必。