五金连续冲压模具怎么排工艺?工位拆解、送料步距和料带设计
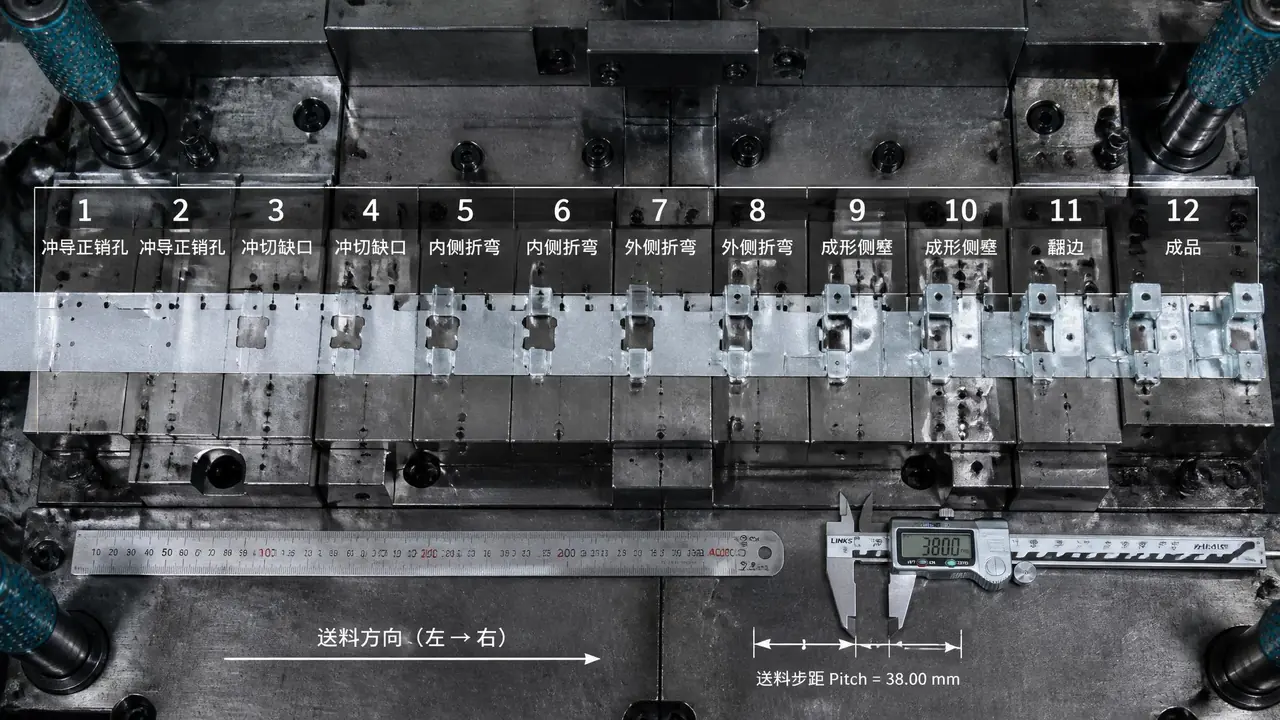
先说结论:五金连续冲压模具排工艺,八成功夫花在排样上——先拆冲裁、成型、落料的工位顺序,再按制件最大外形加搭边定送料步距,最后靠载体和浮升高度让料带一路走稳。文中有真实支架模的工位拆解和一次步距翻车实录,开模前照着过一遍再动手。
排五金连续冲压模具,很多新手以为难在画模具结构,其实难在排样。我见过最贵的一次教训:一套十二工位的支架模,展开尺寸差了0.15mm,试模时孔位整排偏移,模具大改,前后赔进去三个星期。排样这步没做扎实,后面结构画得再漂亮都是白搭。
这篇只讲排工艺这一件事:工位怎么拆、步距怎么定、料带怎么设计。模具本身稳不稳——模架、刃口、卸料那套,我在五金冲压模具稳定量产实录里写过,两篇合起来才是一套连续模的完整账。别把两件事混着愁,拆开处理反而快。
头一件事:把产品图拆成工位,顺序排错全盘重来
排工位的铁律是先定位后成型:首工位冲导正孔,中段冲裁切废料,折弯放中后段,靠近折弯变形区的孔留到折弯之后再冲,最后落料。顺序不是随口排的,每换一处都要想清楚料带在那个位置是被压着还是被抬着。我拆工位有个土办法:把制件轮廓按工序剪成纸片,桌上摆一遍,谁先谁后一目了然,比在屏幕上改来改去快。
拿一套实际做过的模子举例。0.8mm镀锌板电机支架,十二个工位:第一工位冲两个φ4导正孔、侧刃切边定距;第二到第四工位冲安装孔、切外形废料;第五工位故意留空;第六、第七工位分两次折弯,先弯45度再压到底,比一次成90度的回弹小一截;第八工位整形校平;第九、第十工位精冲孔;第十一空位;第十二落料。冲次每分钟90次左右,一套模子一天出八千多件。
两个容易被教科书略过的细节。一是空工位不浪费——留给浮升销、折弯下模让位、误送检测片,排得太满,后面改模连下钉子的地方都没有。二是孔的位置:离折弯变形区近的孔,必须放到折弯之后冲,先冲的话弯一折,孔被拉成椭圆,位置度直接报废。孔在平面远离变形区的,放前面冲没问题,省得后面干涉。连续模的基本原理和多工位结构,级进模具入门那篇讲得更系统,这篇专管排样决策。
送料步距怎么定?公式一句话,坑全在回弹和累积误差里
步距等于制件在送料方向的最大外形加搭边,0.8mm冷轧板的搭边行业普遍按料厚的1.5倍左右取;步距靠侧刃定距、导正销精修,公差做到±0.02mm以内。上面那套支架排样方向最大外形27.1mm,加1.5mm搭边,步距就是28.6mm,一个数定死,全线跟着这个节拍走。
公式简单,翻车都翻在三个地方。第一个是回弹:折弯件的展开尺寸算不准,步距就连锁出错,软件按90度直算的展开,必须人工复核R角处的补偿值,新材料的回弹量别抄旧参数。第二个是累积误差:送料器是开环的,每步差0.03mm,走完十个工位就偏0.3mm,所以导正销不能省——直径比导正孔小0.03到0.05mm,做太紧会把孔口拉出翻边毛刺,还容易折。第三个是高速段的惯性:步距大、冲次高,送料器跟不上就丢步。步距这东西在高速模上更敏感,电机定转子冲片级进模那种每分钟冲四百次以上的,差0.01mm累积起来就是整片废品,那篇里有具体打法。
顺带提一句跳料。冲次往上加之后,废料偶尔会跟着冲头跳出来,粘在料带上带进下一工位,轻则压伤制件,重则叠料崩刃。我们那套模子从140冲次往160提的时候犯过几回,后来在细长冲头下面加了闭顶垫、凹模刃口磨出3度左右的斜口,再没跳过。跳料的苗头一出现就停机处理,别赌。
料带设计的核心是载体:断一次料,全线停
载体是料带上留给模具"提着走"的连接边,分单侧、双侧、中间三种:双侧载体最稳但废料多,中间载体省料但刚性差,折弯件优先选双侧。载体一断,料带在模具里就地解体,轻则停机掏料,重则打坏一排工位。
| 载体形式 | 适合的产品 | 材料利用率 | 送料刚性 |
|---|---|---|---|
| 单侧载体 | 冲裁为主的小件 | 较高 | 一般,折弯时容易扭 |
| 双侧载体 | 折弯多、料薄的件 | 低5%-10% | 最好 |
| 中间载体 | 两侧都要成型的件 | 最高 | 差,宽料慎用 |
我的取向偏保守:0.8mm以下的薄料、折弯两个以上的,直接双侧载体,废料多一点认了——料带刚度足,过折弯工位不打颤。中间载体试过一回,料薄到0.5mm,载体像面条一样拧麻花,送料第三步就卡,果断改回双侧。
比载体更容易漏算的是浮升高度。折弯件过桥,料带必须被浮升销抬起来,从折弯下模上方跨过去。折弯高度12mm的活,浮升销至少抬到15mm,留3mm安全量;浮升销位置要均布,两头高中间低,料带就"栽头"扎进下模。还有搭边:太窄的搭边被导料板夹出一圈毛边,送两步就卡。这套支架的材料利用率初始排样只有66%,后来试过对排双列能到78%,但模具复杂度和故障率跟着涨,算完总账没改。账不能只看材料一头。
一次步距翻车:展开差0.15mm,十个工位走完偏了半毫米
排样阶段最大的坑是展开尺寸没验证回弹:软件直算的展开差0.15mm,折弯后制件卡在后续工位让位槽里,导正销插不进孔,强送料把孔拉毛,越往后偏得越多。展开尺寸必须在排样评审前用试弯件核一遍,这是花钱买来的规矩。
展开说这个案例。2024年冬天那套十二工位支架模,料是0.8mm的SPCC,展开尺寸由软件按90度折弯直算,没人做试弯验证。试模第一冲,前五个工位一切正常,走到折弯之后量孔位——整体往送料方向偏了0.4mm,越往后越偏。排查折腾了一晚上:送料器没动过,侧刃尺寸也对,把每个工位的孔位逐个量,偏移量一路线性增长,典型的料带被顶起后导正销强拽出来的伤。
根子在回弹:90度的弯冲出来弹到94度,制件尾部翘起来,正好卡进第八工位的让位槽。折弯凸模角度改了三轮——86度、87度、87.5度——最终87度配0.2mm的底压整形最稳,孔位稳定在±0.1mm以内。前后多打了两轮料,误了交模一周。教训写进了我们的排样评审单:新牌号的料,先在单工序模上试弯定回弹,再回来改展开。一小时的试弯,省的是一周的返工。
回到开头那套赔了三个星期的模子:错的不是模具结构,是排样阶段少做了两件事——回弹没验证,浮升高度照抄旧图。排五金连续冲压模具,图纸画完先别急着下单备料,把排样图摊在桌上按工位走一遍料带:哪里折弯、哪里抬料、导正销插哪个孔,每一步都问一句料带过去会不会干涉。这些都想清楚了再开料,试模的次数至少少一半。
常见问题
连续模里的空工位是不是浪费?
不是浪费,是余地。空位给浮升销、折弯让位、误送检测片留安装空间,排得太满的模子,试模发现问题想加一个整形工位都没地方下钉子。我们的习惯是每四五个工位留一个空位当缓冲。
步距做错了还能改吗?
小误差能救:磨侧刃、调送料器节距,补回0.05mm以内的偏差问题不大。展开尺寸本身算错的救不了,排样要重排,折弯镶件重做,等于半副模具重来。所以排样评审这道关千万别省。
材料利用率太低怎么提?
先试把制件转90度换排样方向,再试双排对排,前提都是料带刚性撑得住。利用率从66%提到78%听着美,模具复杂度、故障率一起涨,把停机损失算进去再定,别只盯着材料那一头的账。
什么样的产品不适合上连续模?
外形大、折弯方向乱、月产量小的。一副多工位连续模比三套单工序模还贵,产量不到几万件的量级,单工序模配人工或机械手送料更划算。老板要算的是单件成本,不是模具数量的面子。