中空模具是什么?吹塑滚塑成型的应用
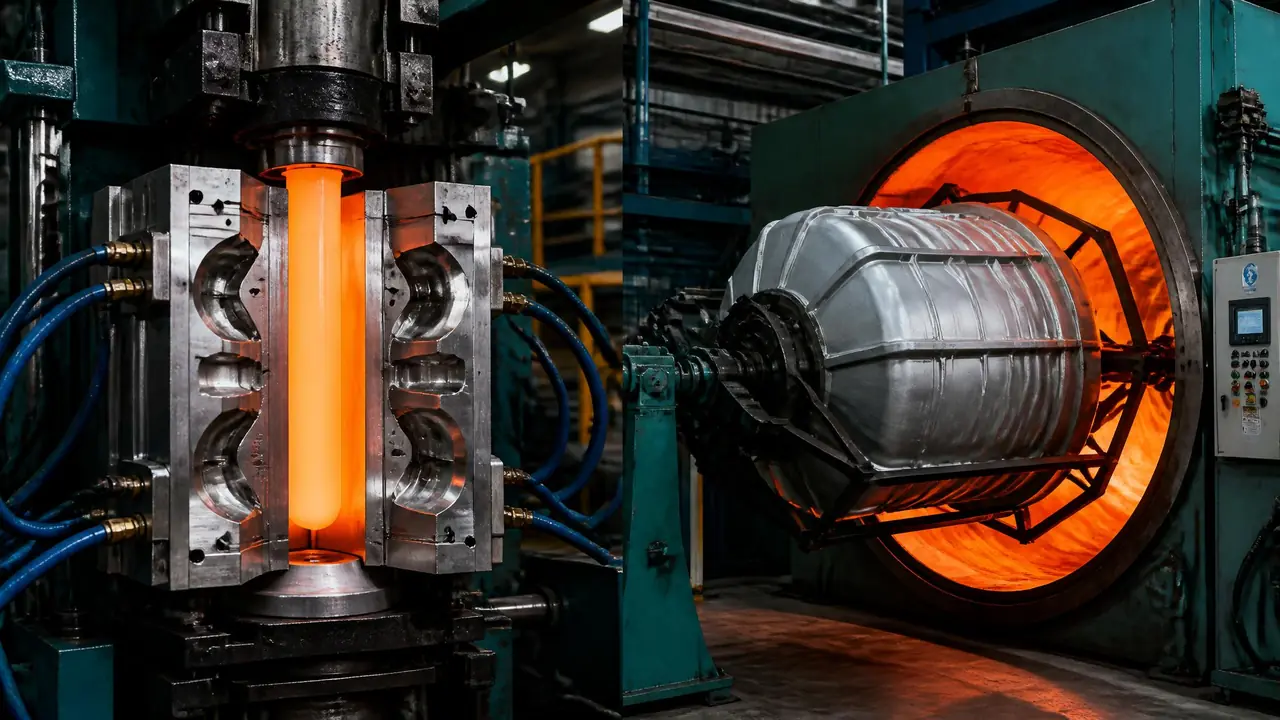
别绕了:中空模具没有型芯,瓶罐桶靠压缩空气吹贴型腔成型,大水箱皮划艇靠PE粉末在旋转模具里熔铺成型,两条路线的模具结构、材质和造价完全不同。先确认产品尺寸和产量再去谈模具,报价能差出好几倍。
上个月有客户拎着一个两吨的塑料水塔来问我,中空模具是不是就是把它吹出来的。这问题问得挺内行,答案不是。水塔是滚塑转出来的,瓶瓶罐罐才是吹出来的。两条路线用的都叫中空模具,从原理到材质却是两码事。
先把定义掰开:中空模具就是给空心塑料制品用的模具,型腔里没有注塑模具那样的型芯。注塑是阳模配阴模,塑料在闭合的腔里高压填充,内外形状全由钢料控制;中空成型只有一层阴模型腔,制品的内壁是自由面,自己"长"出来。吹塑走的是先挤出一根熔融型坯,合模夹住两头,往里通0.4-0.6兆帕的压缩空气,把料吹贴到型腔壁上;滚塑更直接,型腔里倒PE粉末,整副模具在烘箱里绕两根轴慢慢转,粉末靠重力一层层熔铺在内壁上。想看这两条工艺在成型家族里的位置,这篇成型模具四大工艺对比里有张全表,可以先过一眼。
吹塑模具的三处要害:夹坯口、排气、冷却水路
吹塑模具用铸铝做腔体,配钢制夹坯口镶件,分型面上的排气孔和背面的冷却水路决定表面质量与周期。这三处任何一处出问题,出来的桶不是带花纹就是周期拖长。
夹坯口负责把型坯两头夹断封口,桶口桶底那圈飞边就是它切的。我经手过一套20升化工桶模,夹坯口镶件淬火到HRC50上下,用了三年多刃口磨损,桶底飞边厚出两毫米,客户码垛打滑投诉过来,重新磨口补淬火花了八千多块。教训是夹坯口一定要做可拆镶件,别和模体做成一体,不然磨一次口等于大修一次。
排气更细。吹塑模的排气孔只有0.1-0.3毫米,多数开在分型面上,型腔死角处会镶烧结金属塞。排气不畅,型腔里的气排不出去,桶身表面就出现成片的花纹或者局部凹陷,车间里管这叫困气,排查八成先查排气孔通不通。有个土办法,模修工拿细针把分型面上的孔挨个通一遍,比换密封件管用。
冷却是周期的命。铝模背面铣出水路,模温控制在20-40℃,水温一高周期直接拉长。20升桶一模两腔,正常一分半到两分钟出活;有一年夏天冷冻水不够,模温跑到五十度往上,周期拖到两分半,一天少出好几百个桶,车间主任盯着冷水机骂了一下午。吹胀比也得提前定,型坯直径一般是产品最大宽度的二到三倍,吹得越大肩部越薄。注拉吹这条线做PET瓶的门道,在这篇PET瓶坯模具从设计到量产里写得更细,做饮料瓶的可以接着看。
滚塑模具为什么基本都用铸铝?
滚塑模不受高压,只求受热均匀、脱模顺畅,铸铝导热好又容易翻模,是水塔、皮划艇、化粪池这类大件的首选材质。形状简单的方箱类产品才会用便宜的钣金焊接模。
滚塑全程没有压力,型腔受力很小,模具用不着注塑模那样的厚钢料。行业里普遍用铸铝,一来导热系数高,烘箱里升温快、冷却也快;二来大件模具靠母模翻铸,木纹、圆角、商标凸字都能一次带出来。两吨水塔的铸铝模壁厚大概八到十毫米,一套造价几万到十几万;钣金模几千块就能拿下,只适合直来直去的形状。
滚塑的参数我记过一组:PE粉料五百微米上下,熔指4-7,烘箱280-300℃烤20-25分钟,水塔这种厚件再加五分钟;冷却先风冷十分钟再喷水,全程45-60分钟出一模。主轴和副轴的转速比控制在4:1左右,转比不对,制品两端壁厚一头偏厚一头偏薄,切开看断面一目了然。滚塑还有个特殊之处:脱模靠收缩。PE冷到90℃以下自己从型腔上缩开,这时候开模轻拿轻放就行,硬撬一次伤一次模面。我们车间的规矩是每脱几模补一遍脱模剂,划伤了补模的钱够买半年脱模剂,这笔账不难算。
吹塑还是滚塑,按产品对号入座
瓶罐桶选吹塑,从几十毫升到两百升上下都归它;一米以上的大件、形状复杂又只要小批量的件,归滚塑。两条路线没有谁碾压谁,看的就是尺寸、批量和单价。
给你一张对比表,数字是行业普遍水平,各地价不同,看相对关系就行:
| 对比项 | 吹塑 | 滚塑 |
|---|---|---|
| 常见容量 | 几十毫升到两百升 | 几十升到几十吨 |
| 单件周期 | 几十秒到两三分钟 | 四五十分钟起步 |
| 模具造价 | 铝模几万,可做一模多腔 | 铸铝模数万,钣金模数千 |
| 壁厚控制 | 型坯程序控制点,较均匀 | 靠转速比和粉料,波动大些 |
| 批量适应性 | 大批量,一天上万只小瓶 | 小批量,一天几模 |
| 常用原料 | PE、PVC、PET粒料 | LLDPE粉料为主 |
说句带偏向的话:真上量了,吹塑确实比滚塑强一截,这是我跟过几条线的感受,同样的桶,吹塑的单件成本能压到滚塑的三分之一以下。滚塑的赢面在"大"和"少",几吨的水塔、一条条形状各异的皮划艇,吹塑根本做不了或者开模不划算。有人会拿吸塑来比,吸塑是片材负压贴模做薄壳,不是厚壁中空,别混为一谈,这篇吸塑模具在包装行业的应用里把边界讲清楚了。
回到开头那个水塔。客户后来明白了两吨件只能走滚塑,转头去问了铸铝模的价,一套十万出头,他一年就做几百个,最后找了有现成模的滚塑厂代工,一分模具钱没花。这就是我想说的:搞清中空模具,先别急着问价,把产品的尺寸、批量和路线定下来,很多模具钱根本不用出。
常见问题
中空模具一般用什么材料做?
吹塑模腔体多用铸铝或锻铝,夹坯口镶718H、P20这类预硬钢或者淬硬钢,磨损了单独换。滚塑模以铸铝为主,简单的用钣金焊接。钢模在中空成型里反而不多见,又贵又重,导热还慢。
一套中空模具大概多少钱,能用多久?
小瓶吹塑模一两腔的几万块,20升桶模四五万起步,滚塑铸铝模几万到十几万,钣金模几千块。寿命上,吹塑铝模正常打几十万模次,夹坯口磨损了修一修接着用;滚塑模按年算,三五年翻新一次模面很常见。
吹塑件壁厚不均匀,问题出在哪?
先查型坯壁厚控制,现在的挤出机带轴向壁厚控制,控制点从几点到几十点,点数少了肩部就薄。再看吹胀比是不是太大,超过三倍壁厚很难做匀。最后看冷却水温,模温不稳壁厚也跟着晃。
滚塑做小批量的定制件划算吗?
划算,这正是滚塑的强项。开一副钣金模几千块,十天半个月交模,几十个的量也能做。就是单件成本高,急单和异形件认准这条路,上了量再谈铸铝模。