红冲模具寿命差三倍?润滑、控温、裂纹处理的车间实账
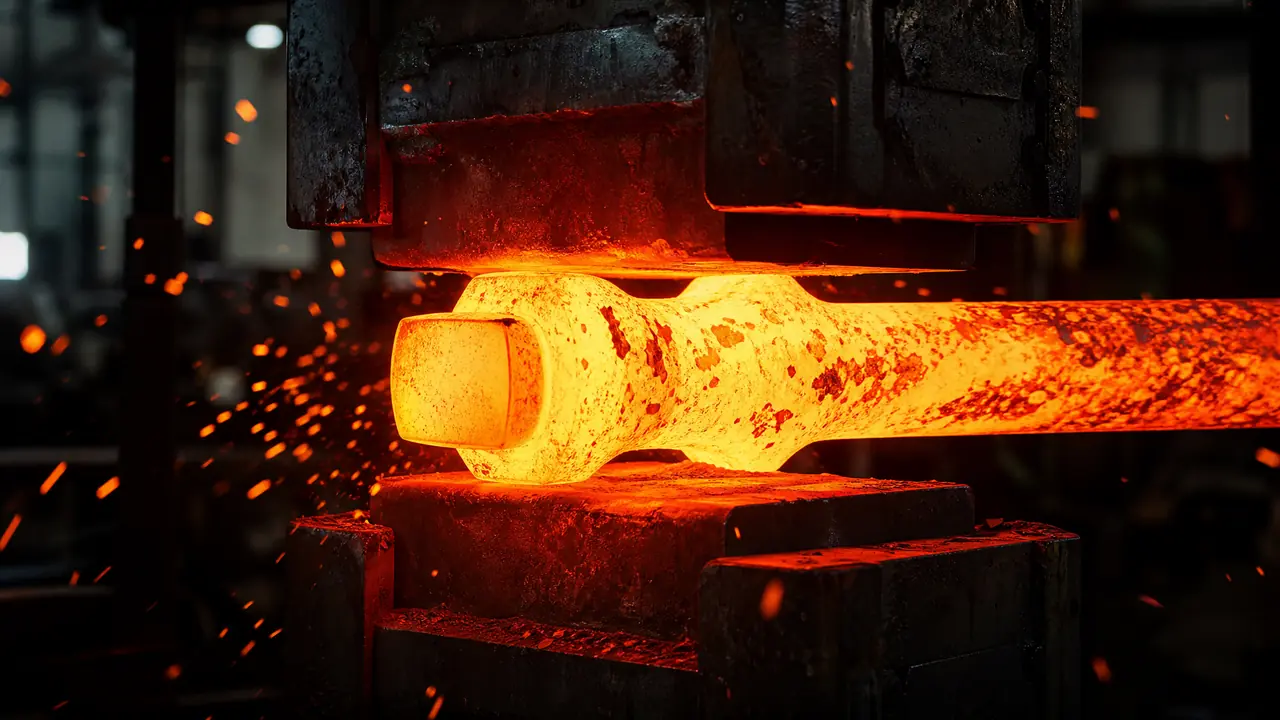
我的判断是:红冲模具的寿命大头不在钢材,在润滑、预热、控温这三件日常活上。同样一副H13模,有人打到三万模次,有人八千件就裂,裂纹早发现早处理还能省下一半维修钱,下面把账和手法一次摊开。
上礼拜隔壁厂的老周拎着两瓶酒来找我,他们那副红冲模具打了八千件就热裂报废,问我这边同款钢材的模子怎么打了三万二还在出件。我跟他讲没什么秘诀,润滑和模温这两件事,你天天在糊弄。红冲模具的寿命,七分靠养三分靠钢,这不是什么高深理论,是我们车间报废过十几副模子换回来的账。
老周那副模怎么死的,听完他三个操作我就有数了:润滑靠工人拿毛刷蘸油刷,刷到哪算哪;开工不预热,冷模直接上机;赶急单连着锻,型腔表面目测都上五百了。三个毛病凑齐,H13也扛不住。他不是钢买差了,是把模具当铁疙瘩使。
一副红冲模具的真实寿命账怎么算
红冲锻模正常寿命在八千到三万模次之间,决定差三倍的不是钢,是保养。润滑、预热、控温三样到位能打到两万五以上。这笔账你可以在自己厂里复算一遍。
算寿命别光数件数,要算到单件模费上。我那副模开下来六万八,打了三万二,中间两次翻新各花两千六,总账七万出头,摊到每件两块二。老周那副六万,八千件报废,翻新都没赶上,每件七块五。同一张订单报给客户,他比我每件贵五块多,订单飞了不奇怪。
账后头是坏法。我们统计过车间报废的九副锻模,六副是热疲劳龟裂先开的头,两副型面拉伤粘模,一副塌角超差。十副里六副死于温差和润滑,钢材只占一小头,这笔账跟很多人的直觉反着来。
对了说一句,垫模和模座也得看。有回模腔好好的,下垫板先塌了,整套模跟着歪,多修三天。模次账要从整套上算,别只盯着型腔那一块。
润滑打不对,模次直接砍一半
红冲润滑的道理是每打一件都让型面隔着一层石墨膜。水基石墨剂按1比8兑水,随喷随打,漏喷两三件型面就能拉出犁沟。这层膜省不得。
我们常用的三种剂,按场合分开用。
| 润滑剂 | 用法 | 好处 | 毛病 |
|---|---|---|---|
| 水基石墨剂 | 1比8兑水雾喷,每件一喷 | 降温快,挂面匀 | 停机过夜得擦净防锈 |
| 油基石墨 | 刷涂或喷涂 | 附着牢,深腔够得着 | 烟大,积碳多了型面发毛 |
| 玻璃粉涂层 | 坯料加热前浸涂 | 保温隔气,不锈钢件靠它 | 多一道工序,每吨多花两百多 |
喷的时机比剂本身要紧。打完一件,滑块抬起那两三秒雾喷一遍,水汽一蒸石墨就挂上了,全程半秒。等模子凉了再喷,水在冷面上挂不住,白喷。这个坑我踩过,早年图省事拿毛刷蘸机油刷,两角上够不着的地方先拉伤,修一次两千四,从那以后全换雾喷枪。
账也算得过来:一桶水基石墨剂一百二十块,兑水后一天用不到半桶,千件摊三块。拿它换几千个模次,比什么偏方都值。说实话,很多厂不是不懂,是没人盯,喷枪一坏就拿刷子顶着干,一顶寿命就没了。
温差才是头号杀手,预热不是可做可不做
温差是锻模开裂的头号推手。开工前整副模预热到180到220度再上机,连打时型面控制在400度上下,一冷一热,龟裂成片长。预热省十分钟,修模加倍还。
预热三种做法:煤气喷枪满模匀烤半个钟头;电加热板贴面烘;打两件废坯慢热。我偏向头一种,赶产量就用第三种垫底,千万别拿喷枪对着型腔一点猛烧。局部三百度、旁边还是五十度,等于自己给模子造裂纹,跟玻璃杯倒开水一个道理。
连打的时候手里得有数。我拿八十块钱的红外测温枪一天点四回,低于三百五先补预热,高于四百五加大喷雾。型面烧过五百,H13的红硬性开始掉,塌面只是时间问题,钢材这条线的细账我写在热锻模具为什么扛高温?红冲锻打对材料的要求里。
停机过夜也别大意。型腔擦净、薄涂防锈油、盖板,第二天照常预热。有回雨季省了盖板那步,型面起了锈点,抛掉半毫米才敢用。麻烦是十分钟的事,返工是一天的事。
裂纹分三种,处理路子完全不同
发丝状龟裂是热疲劳,浅层抛掉还能接着打;放射状裂纹是机械裂纹,先停机查受力;型面坑洼发亮是熔损,是润滑欠的账。看清是哪种再动手。
判断不难。型腔擦干净,十倍放大镜贴着看,反光下发丝纹一目了然;再压一件铅试件,铅软,型面有裂它就复映出来。老周要会这手,他那副模两千件的时候就该发现苗头了。
浅龟裂是能救的。油石顺纹路磨,金相砂纸收光,抛掉0.1到0.15毫米,尺寸还在公差里,一般能再续两千模次。有一回我发现裂纹没当回事,想着打完这批再说,一千件打完裂纹扩到三毫米,整块芯子报废,多搭八千还误了交期。从那以后我见裂就停。
深度过了0.5毫米,或者裂纹是放射状的,别抛了,报修堆焊。堆焊是另一门手艺,预热、焊丝、焊后回火一步省不得,细账我单独写过一篇:锻压模具为什么扛打?红冲锻模的堆焊修复。
修完的型面想更扛用,氮化翻新值得一做,软氮化外发一趟千把块,表层硬度上去一截,比开新模省得多。什么模适合做什么模白花钱,模具氮化处理怎么选那篇里算过账。
老周上个月把这套改齐了:雾喷枪换上,预热排进班前会,测温枪一人一把。他新开的那副模打到一万四,型面还干净着。他再拎酒来我没收,跟他说回去教给开机的两个小工,比什么都要紧。红冲模具不娇气,就怕糊弄,你糊弄它一件,它糊弄你一批。
常见问题
红冲模具打多少件该查一次型面?
按五百模次一查,擦净型腔拿放大镜过一遍,重点看两角和筋位。查一次五分钟,比裂纹扩了再修省十倍的钱。
水基石墨剂会不会把型面弄锈?
剂本身不锈钢,坏在停机不擦。水汽干在型面上过夜,雨季一晚就能起锈点,收工擦净涂防锈油这条要立成规矩。
红冲模具能不能用水直接泼着降温?
别外泼,泼水等于拿温差砸模子。喷雾随打随降最稳,模体带水冷道的做法有,但得开模时设计好,老模子别后改。
龟裂抛掉多深算到头?
0.1到0.2毫米是安全线,抛之前先问型腔还有多少留磨量,没留量的精密腔直接送修,别在机台上硬磨。