充气模具是什么?气垫与TPU热合的应用
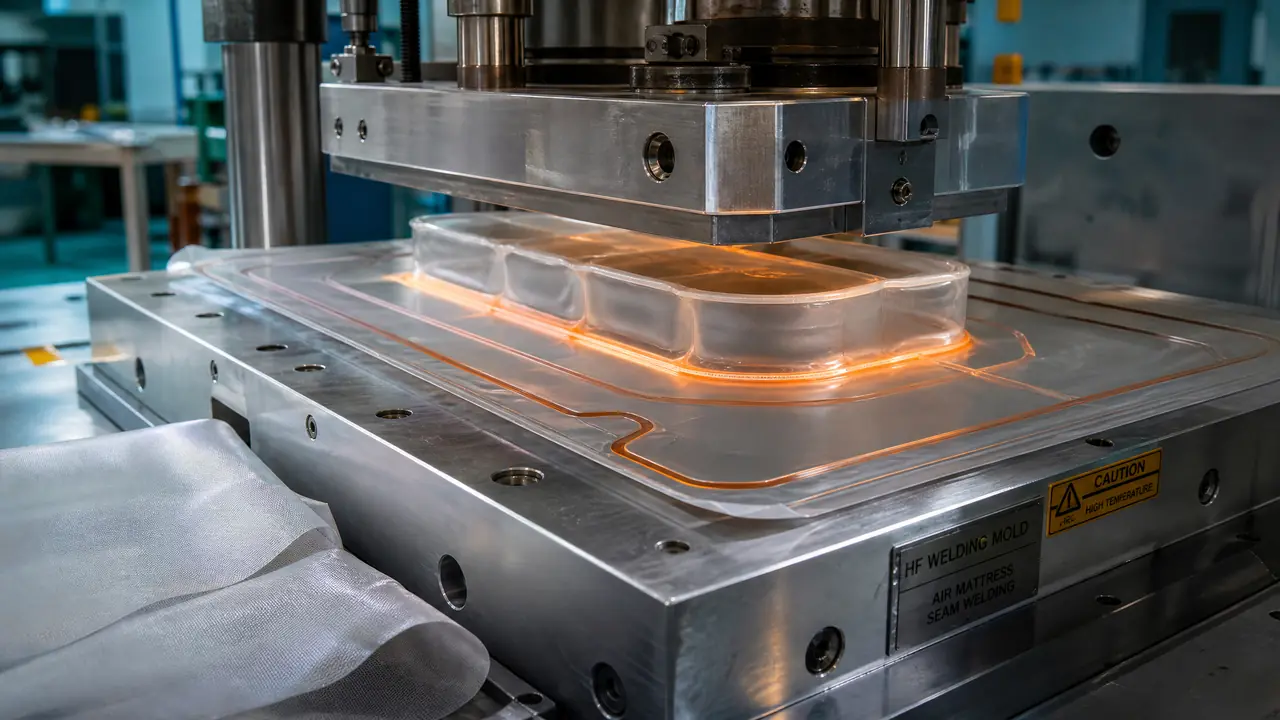
先说结论:充气模具本质是带形状的热合电极或加热压板,PVC气垫走高周波模,TPU料必须换加热板工艺,两套不能混用。模具材质和热合参数直接决定良率,开模前先确认面料,再谈价格。
充气模具这个词听着挺玄乎,说白了就是把两层塑料片焊成一个能憋住气的形状。你睡过的充气床垫、孩子玩的水上城堡、钓鱼用的橡皮船,那些一格格的气室,接缝全是这套工具压出来的。我的判断很直接:这行里八成的漏气返修,问题不在面料本身,出在模具和热合参数没调对。
我之前在一家做充气产品的厂子里待过两年,管两台高周波机和一台热压机。充气产品的生产逻辑跟注塑完全两码事,没有熔融的料往型腔里打,而是把成卷的PVC膜或者TPU复合布裁好,两层叠在一起,往模具底下一放,压下去,几秒钟出来一个焊死的气室。听着简单,坑全在细节里。下面掰开揉碎讲。
充气模具到底长什么样
充气模具多数时候不是注塑那种几吨重的钢块,而是一套按产品外形浇铸或铣出来的铝模、铜模,装在高周波机或热压机上,靠压力加热量把两层片材焊出气室。它管的是接缝,不是整个型面。
结构上分上下两块,行业里叫阳模和阴模,也有厂叫上刀下刀。下模托住料片,上模压下来,接触的地方就是焊线。焊线的形状设计有讲究,气垫要一格格独立气室,模具上就得做出分割条;充气船要长条形气室,焊线就顺着船身走。你拿手摸充气床垫表面那些凸起的棱,那就是模具压出来的痕。
材质上常见三种。铸铝模最便宜,导热好,适合大件、花纹简单的产品,一个充气床垫的模大概几千块能拿下。黄铜模贵,导电性能好,专做高周波模具,细花纹和logo浮雕全靠它,一套下来上万不稀奇。还有钢模,用得少,主要给热压机做平板类的加热压板。选哪个先看你做什么产品、用什么料,别上来就问价格。
模具上还藏着几个不起眼的小结构。排气槽是其中之一,压合瞬间两片料之间的空气得有地方跑,不然焊线里裹着气泡,那一格气室迟早慢漏。我们在模具焊线外围开几条0.1毫米左右的浅槽,气就从那里挤出去。就这么个小东西,新厂开模经常漏掉。
PVC气垫:高周波热合的天下
PVC是极性材料,高周波机的高频电场能让它分子自己摩擦生热,从里往外焊透。5千瓦左右的机器压0.35毫米的膜,热合4秒保压2秒,接缝强度往往比面料本体还高。
为什么PVC这么吃香。高周波焊接的原理是电极间加高频电场,PVC分子在电场里反复翻转摩擦,热量从材料内部生出来,不是靠模面传导进去的。好处是整个焊线厚度方向同时熔融,焊得透,不容易出现外面化了里面还是生的情况。这也是充气行业几十年来一直离不开高周波的原因。
实际操作里参数是这么定的。我们那台5千瓦机压0.35毫米的PVC膜,热合时间4秒上下浮动,保压2秒让焊线冷却定型,压力看面积调,一般0.4到0.6兆帕。膜厚一点时间加一点,0.5毫米的料大概要5秒。这套参数不是死的,冬天车间温度低、膜发硬,时间得往上加半秒左右。2024年冬天我们连着一周调不出来,焊线一拉就开,最后发现是车间湿度太大,料片表面吸了潮,高周波一压就跳火,换了干燥的存放环境才稳住。
模具方面有个必须提的东西:特氟龙高温布。0.15毫米厚的一层布垫在模具和料之间,防粘、绝缘、耐高温。有一回新来的师傅忘垫布,PVC直接粘在铜模上,铲模铲了大半个下午,模具表面的花纹还铲伤了一块,返修又花了两天。从那以后我们定了个规矩,换料必查布,布发白了马上换。
高周波模具跳火是另一个老大难,模具边缘有毛刺、料上有静电、布破了,都可能打火花,一打就是模面上一个小麻点。跳火之后的处理和预防,之前写过一篇专门讲高周波模具开裂和电极材料选择的,里面说的电极材料那套,跟充气模具选铜模的逻辑是通用的。
TPU为什么不吃高周波那一套
TPU极性弱,高周波很难把它焊透,行业普遍改用加热板热压,175℃左右压6到8秒,模具表面必须贴特氟龙防粘,温度过了200℃料会水解发脆。
这两年TPU料越来越火,桨板、充气船、高端气垫都在用,卖点是好,环保、耐磨、不加塑化剂。但做生产的人第一反应是头疼,因为PVC那套高周波工艺搬到TPU上基本失灵。TPU分子极性弱,高频电场里翻不起来,热量生不出来,焊线看着压上了,撕一下就开。有些厂试过加匹配层、提高功率,能做但成本和不良率都不好看,没普及开。
所以TPU热合走的是另一条路:加热板热压,行话叫热压模或者烫板焊。模具是铝板铣出来的,里面埋加热管和热电偶,靠接触传导把热量送进TPU的涂层或薄膜。温度是命门,我们做0.5毫米TPU复合布,加热板设175℃,压6到8秒。低于160℃焊不透,高于200℃TPU开始水解,焊线当时看着好好的,放两天一折就发白发脆。这个温度窗口窄,热电偶坏了个没察觉,一上午的活全废。
压力和冷却也有说道。热压的压力得比高周波大一些,大概0.5兆帕上下,因为传导加热靠贴合紧密度。压完不能马上松开,要原压保冷几秒,让焊线温度降下来再放,不然一松开焊线还软,容易拉出细缝。热压机的节拍比高周波慢,产能要打个折扣算,报价的时候别按PVC的效率去压供应商。
有些小面积、局部的TPU薄膜接缝,也有厂用超声波焊去打,速度快、不糊模具,适合袋口封边这类活。超声波焊的调机和充气模具思路差别不小,频率和振幅怎么配,可以看看这篇讲超声波模具频率振幅调整的文章,里面那套参数逻辑对小面积封切挺有参考价值。
两种料摆在一起怎么选,我直接给结论:做内销、价格敏感的气垫和水上玩具,PVC加高周波依旧是最省钱的组合;做出口、户外和高端线,TPU加热压是绕不开的,前期模具和工艺调试的投入得算进去。两种工艺的关键差异拉个表。
| 对比项 | PVC气垫 | TPU气垫 |
|---|---|---|
| 主流热合方式 | 高周波焊接 | 加热板热压 |
| 模具材质 | 黄铜模为主,铝模做简单件 | 铝板铣热压模,埋加热管 |
| 单周期参考 | 热合4秒加保压2秒 | 175℃压6到8秒,再保冷 |
| 防粘处理 | 垫特氟龙布 | 模具面贴特氟龙胶带 |
| 常见翻车点 | 跳火、粘模、湿度大焊不牢 | 超200℃水解发脆、保冷不足漏气 |
话说回来,充气模具这东西单价不算高,坏就坏在试错成本上。模具一开就是定死的焊线形状,料换一种、厚度换一档,参数全得重调。所以下单之前把面料材质、膜厚、气室布置这三样跟模具厂聊透,比砍两千块价格划算得多。开篇说的那个判断,漏气八成出在模具和参数上,你把它记住,验收试模的时候就知道该盯哪里了。
常见问题
充气模具开一套大概要多少钱?
看尺寸、花纹密度和材质。小件铸铝模几千块能做,带logo浮雕和细花纹的黄铜高周波模上万很正常,大件充气床的模两三万也有。问价之前先让对方报材质和加工方式,纯报低价的多半是铝模冒充铜模。
高周波模具总是打火怎么解决?
先查三样:模具边缘有没有毛刺,特氟龙布破没破,料片是不是受潮了。毛刺拿油石修掉,布发白就换,料提前进干燥环境放一晚。三个都排查过还打火,再看机器的过流保护设定,别硬压。
充气产品漏气怎么找漏点?
充到0.02兆帕左右别放气,拿肥皂水往焊线上刷,冒泡的地方就是漏点。慢漏更麻烦,可以把产品充好静置十二个小时,第二天按压变软明显的区域重点查。十有八九是焊线里裹了气泡或者压合时料片没对齐。
TPU气垫能用高周波焊吗?
常规TPU基本焊不透,撕一下就开的程度。个别加了极性匹配层的复合料可以上高周波,但要先拿样片试,别拿整批料去赌。老实讲,量产线还是老老实实上热压机。
延伸阅读
想弄明白TPU这类弹性体材料和普通塑胶在成型上到底差在哪,可以看这篇讲橡胶模具硫化成型和塑胶注塑区别的文章。