大型模具厂怎么分工接单?从组织架构看什么活该找大厂
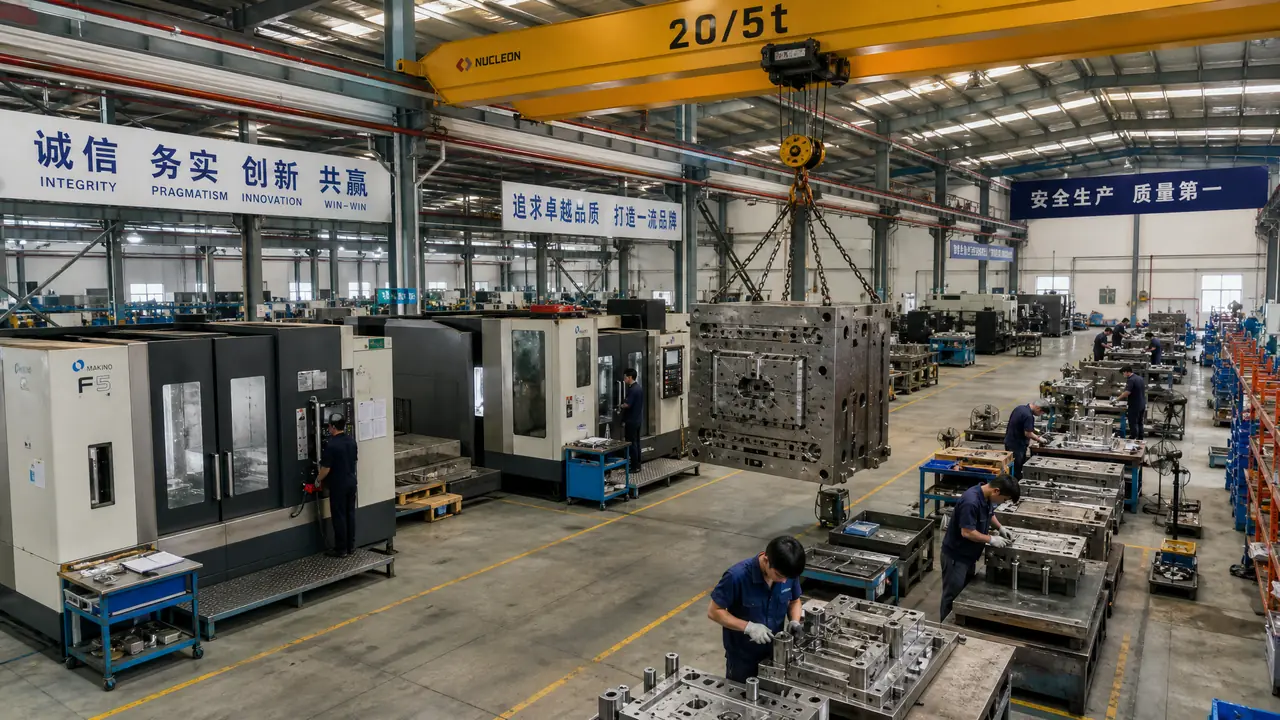
直接给结果:判断一家大型模具厂有没有真产能,别数机床,数组织。设计组能不能一次开十几个项目的图、粗加工和精加工是不是分开排班、装配钳工有没有专职试模岗,这三样齐了,汽车保险杠模、双色模、叠层模这类单子放心交;缺任何一样,你就当它是大号加工作坊,精密大模别押上去。
上个月一个做园林机械的客户问我,你们大型模具厂三百多人,做他手里那套撒播机外壳模,是不是又快又稳?我给他交了底:这套模在四五百人的大厂手里是冗余,在八十人的中型厂手里是主力。
他愣了一下,说不是厂越大越好吗。这个误会太常见了,大型模具厂的真本事不在"什么都能做",在于它为特定的难活养了一整套组织,组织喂不饱,效率反而掉下来。
我把这层账拆给他听,顺便写在这里。你看一家大厂,前门挂着几百人的牌子,后头分五个摊:接单评审、设计、加工、装配试模、项目管理。中小厂可能就三个摊,老板兼两摊。摊子多不是摆谱,是难活必须有人分头盯。一套保险杠模设计图纸四百多张,一个人画到吐也得两个月,大厂分三个人并行,一个月出头交底,这就是组织的产能。
说难听点,模具这行跟医院一个道理。感冒去社区诊所,开颅必须去三甲,不是三甲的大夫手更巧,是三甲养着麻醉、影像、术后监护那一整条人链。找厂先看你手里的活是大手术还是小感冒,这是全篇唯一的判断标准。
大型模具厂五个部门,各管一段什么活
大型模具厂的部门分工是为难活设的:接单评审拦风险,设计分段出图,粗精加工分机床分班,装配试模专人专岗,项目经理全程串场,五个岗位接力,一套模从头盯到尾。这五段不是行政划分,是一道工序一道工序长出来的。
接单评审这一岗,小厂基本没有,大厂必须有。客户图纸进来,先过评审会:结构能不能成型、拔模角度够不够、筋位会不会缩水、产量配几腔划算。我见过太多单子,设计改了三轮才发现客户的产品根本没给拔模斜度,白烧两个星期。大厂把这一关前置,评审不过的单宁可劝退,省的是后面几十万的改模钱。
设计部是第一大摊。四百人以上的大厂,设计组普遍二十到四十人,按项目分组,一个保险杠模配主设计一个、辅助两三个。设计还分型面组、结构组、出图组,流水线切着来。
加工车间是第二大摊,讲究粗精分离。粗铣吃功率,龙门开荒一天铣掉几吨铁屑;精加工吃精度,恒温车间里高速铣和火花机伺候着。这两类机床在大厂是两个班组、两套排班,粗加工三班倒连轴转,精加工白班为主、老师傅带着做。
装配试模单独设岗,是大厂最容易被低估的一摊。一副六十吨的模,装配合模、研配飞边、上试模压机打T1,全是专职钳工的活。大厂试模岗常驻十人以上,小厂往往是装配师傅兼着试模,试出问题自己改,改着改着交期就飘了。
对了,说到项目经理,多插一句。这岗位在中小厂根本不存在,客户跟单全靠老板娘翻聊天记录。大厂一个项目经理同时挂五到八个项目,每周给你发进度表,哪个件在哪家外协、热处理排到哪天,一目了然。跑一趟现场的功夫,你就能看出这家厂的组织成色。
这套分工要是想看更细的版本,接单到交付每一站谁签字、谁背锅,写得比这里更全,可以对照着看:模具厂是做什么的?从接单到交付的完整业务流程拆解(/mold-basics/mold-factory-overview.html)。
产能怎么看?三个数字比厂房面积诚实
看大型模具厂的产能,盯三个数:设计组同时开的项目数、加工车间的班次安排、全年交付模具套数,三个数互相印证,比展厅里的奖牌和厂房面积诚实得多。谁都能租大厂房,产能造不了假,也最容易问出来。
第一个数,设计在图量。开口就问设计部现在手上多少个项目,答三十个以上的,说明单子接得动;答不上来或者支支吾吾的,产能多半有水分。
第二个数,班次。粗加工区晚上灯亮不亮、机床响不响,晚上八点去厂门口看一眼就知道。三班倒的厂,一台两米五的龙门一年能吃掉四千多个机时;只跑白班的,产能直接砍三分之二。
第三个数,年交付套数。大型注塑模(保险杠、仪表板这个级别)行业里做得动的大厂,一年交付一百五十套上下算健康;做精密小件多腔模的厂,数字会到三四百套。数字对不上你手里活的量级,后面就别浪费时间了。这三个数我每次陪客户验厂都问,比看任何PPT都管用。怎么把验厂半天排满、按什么顺序看车间,这篇有整套动线:怎么判断模具制造厂的真实交付能力?设备案例验厂一篇讲透(/mold-basics/mold-manufacturing-plant.html)。
| 比什么 | 大厂的真实水位 | 撑场子的假动作 |
|---|---|---|
| 设计在图项目 | 同时三十个以上,报得出明细 | 只说"设计很强" |
| 加工班次 | 粗加工三班倒,晚上机床在响 | 带你看全新展厅机床 |
| 年交付套数 | 大模一百五十套上下,报得出分类 | 拿十年前的合资项目撑门面 |
| 试模压机 | 自有2000吨以上试模压机,排队约机 | 试模全外协,交期看别人脸色 |
有自有试模压机这条单独拎出来讲。大型模外协试模,一趟吊装运输两三天,改一轮再试又一趟,交期就是这么没的。大厂厂里自备两千吨以上的试模压机,T1打了当场看件,改模三天内再上机,这套节奏小厂给不了。
什么单该交给大型模具厂,什么单别去凑热闹
单子对号入座:模具自重超过五吨、一套报价上五十万、设计图纸超过两百张、或者客户要求PPAP文件和全程可追溯,这四条中一条就该找大型模具厂;四条都不沾,中小厂又快又省。用这把尺子量,十有八九不会错。
该给大厂的,我先报几个实底。汽车保险杠模,吨位三千到四千吨的机台配模,钢料四十多吨,行业里一百二十万到一百八十万很正常,T1试模周期三十五到五十天,全流程得有十几个人接力,这不是组织薄弱的厂能接的活。叠层模、双色模这种结构性难题,也先把大厂名单拉出来。客户是车企一级供应商的,PPAP文件、模次台账、钢材炉号追溯,一样都躲不掉,大厂的质量体系就是为这个建的。
别去大厂凑热闹的单,我也直说。撒播机外壳这种模,五十万上下的小单,在大厂排产是最末位——人家一个项目组盯的是上百万的大模,你的单插不进优先级,交期反而比中小厂慢。我那个园林机械客户后来把单发给了相熟的八十人厂,T1二十六天就打了出来,比大厂报价还便宜三成。他回头跟我说,这钱省得明白。
那中等个头的单怎么办?比如八十万到一百二十万的门板模,大厂中小厂都接得住。这时候比的不是产能,是排产窗口:问清楚两家厂接下来一个月的机床空档,谁先能腾出粗加工机时就把单给谁。同样的活,排产决定交期,价格反而退居其次。真要交保险杠这个级别的活,先把大厂那头的深浅摸一遍再下单:大型注塑模具怎么做不翻车?保险杠级模具从机台到报价的实战门道(/injection-mold/large-injection-mold.html)。
| 单子类型 | 参考报价 | 建议去处 | 理由 |
|---|---|---|---|
| 保险杠/仪表板模 | 120-180万 | 大型模具厂 | 吨位、组织、试模压机三关缺一不可 |
| 双色/叠层模 | 80-200万 | 大型模具厂 | 结构难度高,要专职项目组 |
| 门板类大模 | 80-120万 | 看排产窗口 | 两边都接得住,谁有机时给谁 |
| 家电外壳模 | 20-60万 | 中型厂 | 大厂排不上优先级 |
| 小件多腔模 | 8-25万 | 中小厂 | 大厂接单是浪费,交期还慢 |
回过头说那个园林机械客户,他最后问了我一句实在话:那大厂存在的意义是什么?我说,是把那些一百万往上的硬骨头啃下来,让中小厂安安稳稳做它们的二十万小单。你手里的活够不着那道门槛,就别为大厂的组织成本买单;够得着,就老老实实按设计在图量、班次、年交付套数三个数去验厂,一个都别省。
模具这行没有最好的厂,只有放对位置的单。这话土,但值钱。
常见问题
大型模具厂为什么报价普遍比中小厂高?
高出的一成到两成,买的是评审、专岗试模、质量体系这些组织成本。活小用不上这些,就是白花钱;活难绕不开这些,那就是保险费。
去大厂验厂,半天时间先看哪个车间?
先看装配试模区,再看粗加工区晚上开不开工。装配区蹲着干活的人数和试模压机前排不排队,最能反映真实产能,展厅里那几台新机床参考价值不大。
小单找大厂报价,对方为什么爱理不理?
不是架子大,是排产逻辑。大厂的项目评审会先把大模排满机时,小单插队意味着挤掉高价值项目,报价自然往高里报,用价格劝退你。
一套保险杠模从下单到交模,正常要多久?
行业里比较顺的是四个月:评审设计一个月出头,粗精加工四十天上下,装配试模加修模一个月。客户图纸反复改、模流分析不过关重来的,拖到五六个月也常见。
怎么判断大厂的报价单有没有水分?
让销售把钢料牌号、吨位、标准件品牌和工时单价拆开列。材料费对不上市场价的、工时含糊写"加工费"一笔过的,水分就藏在这两处。