模特模具怎么开?道具厂视角拆滚塑吹塑分件与表面处理
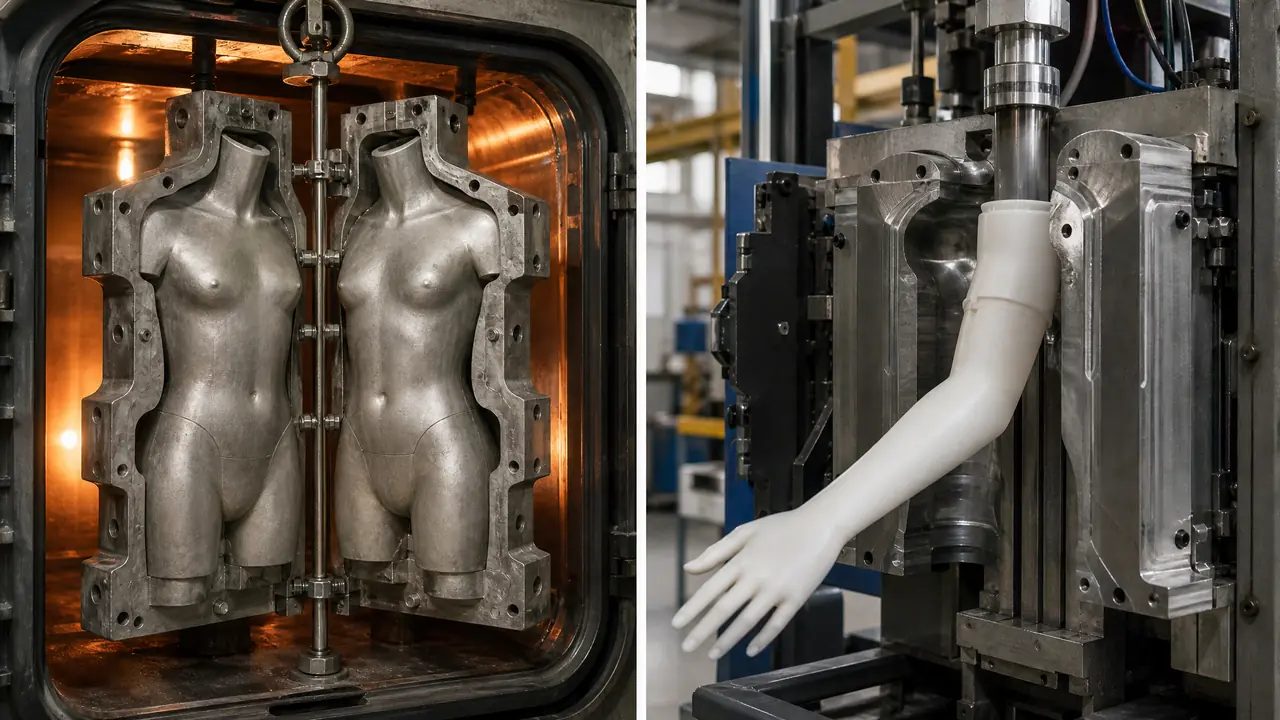
这事儿得拆开说:服装店人体模型的卖相上限,在开模那天就定死了。模特模具九成走铸铝滚塑工艺,一次转出中空壳体,分件设计和表面处理决定道具厂的报价高低与出货口碑,这篇把开模的账摊开算给你看。
上个月一个开女装连锁的客户来我们厂看样,捏着模特腰上那条细细的印子问我:这个线能不能弄掉?我领他进仓库,指给他看三十多个模特,条条都有,位置还一模一样。那条线就是模具的合模线,是模特模具从画图那天起就带着的胎记。
做展示道具这行十几年,老实讲,我越来越觉得道具厂的门槛不在喷漆房,在模具。模子什么样,货就什么样,后道工序只能修补,救不了根。开篇这个客户的问题,答案就藏在模具的工艺、分件和表面三件事里。
模特模具为什么大多走滚塑,吹塑只当配角
模特模具九成用铸铝滚塑模,炉温280度转45分钟,一次转出3到4毫米厚的中空壳体,无接缝耐摔;吹塑只做廉价款和小件,快是快,壁厚不匀。两种工艺在我们厂里的分工,多年没变过。
滚塑的原理不复杂。LLDPE粉料磨到35到40目,称重后倒进铸铝凹模,模具锁在滚塑机的臂上,主轴8转每分钟、副轴4转每分钟地翻,进炉后炉温压在270到290度,烤25到30分钟,粉料一层层熔融糊在模腔内壁上。出炉再转着风冷15分钟,开模取件。一台机一炉挂十几个模架,一天走三炉,出件是连续不断的。
为什么人体曲面非滚塑不可?躯干腰细肩宽还有胸位起伏,注塑要上大抽芯,成本压不住;吹塑在转角处会把料拉薄。滚塑靠粉料自己布满模腔,壁厚差能控制在正负0.5毫米以内,出件整体中空,从一米高的货架摔下去也不裂。我们去年问的行情,一副女模特躯干的铸铝滚塑模3.5万到6万,交期25到35天。想弄懂这套工艺的细节,可以看这篇滚塑模具是什么?旋转成型工艺和模具特点全解析,原理讲得比我全。
吹塑的戏份也有。挤出吹塑90秒到2分钟出一件,铝模是CNC直接挖出来的,模温走水冷却,模具费比滚塑便宜三成左右。但它的软肋一摸就知道:腰腹这种转弯抹角的地方壁厚能薄到1.2毫米,手一按一个坑,合模线还是一道硬印。所以我们只拿它做打折区用的经济款躯干和四肢小件。两者的门道差别,吹塑模具和注塑模具差在哪?中空成型的原理与适用这篇说得很直白。
| 对比项 | 滚塑模(铸铝) | 吹塑模(CNC铝腔) |
|---|---|---|
| 模具造价 | 躯干一副3.5万到6万 | 便宜三成左右 |
| 单件周期 | 40到50分钟,一炉挂多件 | 90秒到2分钟 |
| 壁厚 | 3到4毫米,误差±0.5毫米 | 1.2到3毫米,转角拉薄 |
| 合模线 | 侧面一条,能磨到0.5毫米内 | 硬印,难修平 |
| 适合订单 | 中高端款、长期翻单 | 经济款、量贩促销款 |
分件结构:一套模特模具其实是七八套小模
一套模特模具按部件拆开是七八套小模:头、躯干前后两瓣、双臂、双手、双腿、底座各自独立开模,分型面一律选在侧后方,正面不许留缝。分件分得好,后面修边喷漆能省一半工。
客户第一次拿到模具报价单都会愣一下:一个模特怎么要开这么多套模?账得这么算——头模独立,躯干前后两瓣算一副,左右臂各一副,双手一副,双腿一副,底座和脚踏板一副。凑齐就是七八套。为什么不整支开?一体模出不了件,胳膊卡在模腔里拔不出来,这是入门者最容易想当然的地方。
分型面的位置有讲究。我们不放在正中间,而是往侧后方偏10到15度,因为正面是脸、是胸口、是客户第一眼看的卖相,缝必须留给侧面。两个半月模靠法兰边贴合,M8螺栓间距80到100毫米一圈锁死,开模用撬棍撬法兰缝,再用气枪从气孔一冲,件就脱出来了。分型面怎么避让曲面,模具分型面怎么选?碰穿插穿、飞边和曲面分型一次讲透里有更系统的说法。
手指是个例外。滚塑出不来五根分开的手指,细槽位置粉料糊不进去,所以手件要么单开一副玻璃钢模,要么直接买PU手板件回来装。接口处的螺纹是直接车在铝模上的,臂和躯干靠螺牙拧接,这步得在装模前验一遍牙距,装反了整批臂全废——这个坑我踩过,两百条手臂返修,白干一个礼拜。
还有飞边这本账。对开模必有飞边,宽1到2毫米,修一件躯干要6到8分钟。上个月那笔300个模特的单子,光修边就吃掉一个工人十来天,这笔工时我们在报价时就单列出来,不然就是自己往里贴钱。
表面处理:卖相是磨出来喷出来的,不是模子直接给的
滚塑件的外表面直接复制铝模模腔,腔面有砂眼出件就是麻点;出件后要过修边、打磨、喷底漆面漆三道关,哑光款的光泽度要压在30到40度。模腔质量是里子,这三道关是面子。
先说里子。模腔要在模具厂抛到800到1000目,铸铝有砂眼的得先补再抛,腔面什么样,模特皮肤就什么样。脱模剂每炉都喷,喷多了出件表面一层雾,喷少了粘模,这个量全凭师傅手感,新厂往往栽在这。
再说缩水。LLDPE收缩率1.5%到2%,175厘米的模特,模具得做到178厘米上下,放20多毫米缩水。图纸上没放缩水的模,出来的货个个偏矮,客户拿卷尺一量就露馅。
面子这道关更琐碎。修边先80目砂轮打掉飞边,再用240目砂纸顺纹磨合模线,磨到指腹摸不出台阶;然后喷灰底漆盖底色,最后喷PU面漆。哑光款光泽度控制在30到40度,亮面款上到80度,出漆房前拿光泽仪抽测。肤色款可以直接把色粉配进粉料,出来就是通体肤色,但合模线位置露白,还是得补喷,省不掉。
对了,说到皮纹款,多提一句。模腔喷砂60目打出细麻面,出件的麻面质感对合模线的遮盖力比镜面强得多,预算紧的客户我会劝他直接走皮纹,修边工时能省三成,卖相反而讨喜。
回头说那个捏腰线的客户。后来我们按新方案把合模线磨进0.5毫米以内,喷完漆不凑近看基本找不着,他验完货当场续了500个的单。我的判断一直没变:开模特模具,钱要花在两处——分件设计和模腔表面,别的地方都能省。模具定对了,道具厂的利润和口碑都是从模子里长出来的。
常见问题
开一套模特模具大概要多少钱?
按我们的行情,躯干滚塑铝模3.5万到6万,头模单独1万到1.5万,四肢加底座一套2万上下。全套定制下来8到12万。月出货量撑不起这个摊销的话,不如买公模现货。
滚塑模特表面有条合模线,正常吗?
正常,对开模都躲不开。好坏的差别全在修边打磨的手艺,磨进0.5毫米以内再喷漆,肉眼基本看不到。报价特别低的货,多半就是省了这道工时。
玻璃钢模特和滚塑模特怎么选?
玻璃钢能做实心、细节锐利,适合橱窗艺术款,但重、脆、单件贵;滚塑轻、抗摔、翻单快。店面长期周转用滚塑,造型前卫的高定款才上玻璃钢。
不开模,买现成模特贴牌行不行?
行,市面上公模款不少。200件以上可以让厂里在喷漆环节给你区分颜色,50件以下直接拿公模最划算。开模费要摊到8000件左右才回本,量没到就别碰。