现代模具厂和十年前比变了什么?编程、检测、交期三个硬变化
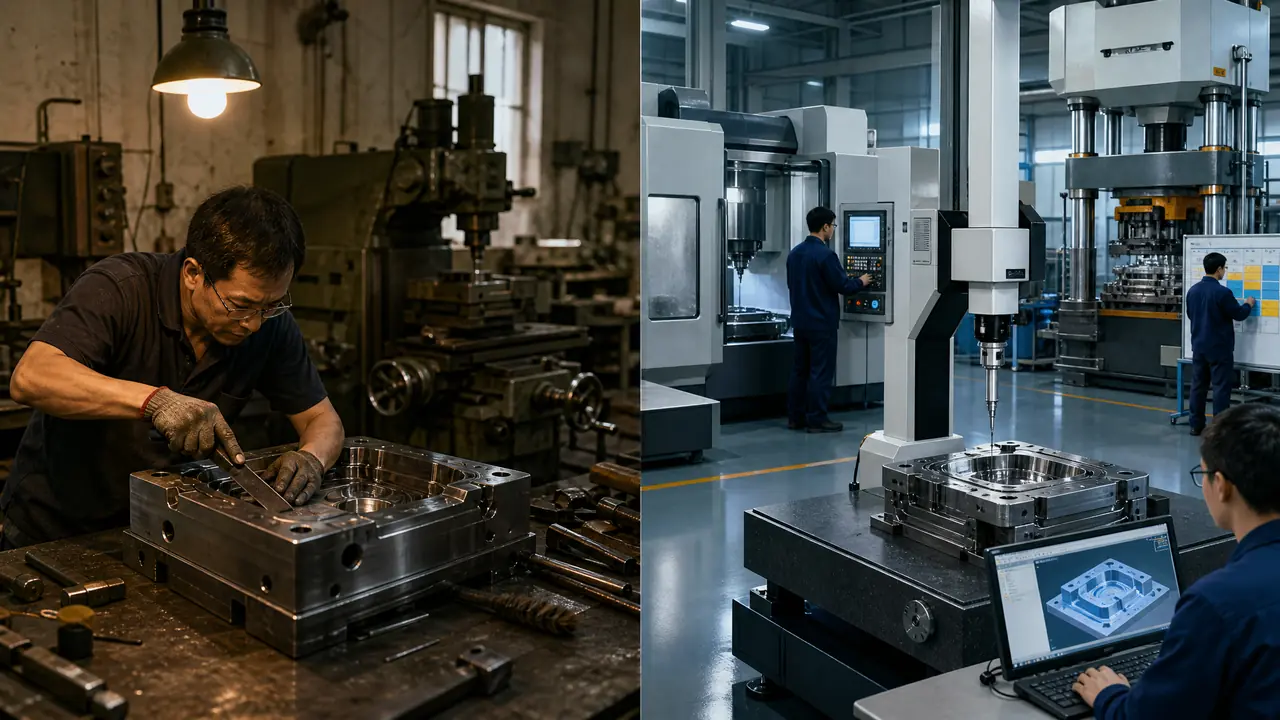
挑明了讲:现代模具厂和十年前比,变的是三件事——编程吃掉手工修配,三坐标替掉手感检测,交期从45天压到30天。机器换掉的是重复的力气活,老师傅的经验挪到了调模和判断上,这篇用我自己经手的账本和翻车记录,把这三笔账一笔笔算给你看。
现代模具厂这十年变的不是机器新了,是干活的路数整个换掉。上个月我蹲在车间,看编程员小陈在屏幕上把一套打印机外壳模的最后两条清角刀路跑完,第二天钢料就上了高速铣。我突然想起2014年,同样一副型腔,是我们四个钳工轮流上,锉刀油石伺候了整整九天才收出来。
那天晚上我翻出抽屉里的旧记事本,把两笔账摆在一张桌上:手工时代一套中型家电外壳模,从开料到T1试模要四十五天上下;现在同级别的活儿,合同上写的是三十天。这篇就把编程、检测、交期这三笔账掰开了算,都是我自己经手过的活儿,数字有零有整,没一个是抄来的。
刀路取代锉刀,编程把钳工的活儿改了一大半
现在型腔九成靠CNC直接铣到位,留量0.03毫米左右,钳工从主力退成收尾,编程取代手工修配是这十年模房最大的分工洗牌。
2014年那会儿,一副中型外壳模的型腔,先上普通铣床开粗,半精加工靠仿形铣凑合,清角全指望电极。紫铜电极也是钳工自己修,锉刀锉、油石推,形状对不对拿样板比。合模前红丹粉研一遍,高处亮了就锉,师傅的手就是最后的精度,误差压到0.1毫米以内已经要放鞭炮。
2016年厂里咬牙上了第一台高速铣,转速两万,球头刀进去清角,UG编程一条刀路十来分钟就出来。加工留量从五六个丝收到三个丝,钳工的锉刀基本退休了。现在一副模的钳工修配工时,从当年的十到十五天,压到三到五天,省下的时间全让给了编程和上机排队。
工时挪了,饭碗也跟着挪。东莞长安这一片,2025年编程员的行情在九千到一万五,熟练钳工七千到九千,倒挂得厉害。我2018年带过一个学徒,本来按老路子先学三年锉刀,学到大半年我把他转去学软件了——不是锉刀没用,是这条路的坑位在变少。
机器也不是省油的灯。2017年厂里第一套全CNC的模,编程的小伙子留量设错,深腔底部一圈清角没走到,T1试模才发现制品角上拉裂,返工重订电极,多花一万二,交期拖了一个礼拜。
这一万二,给全车间上了一课。打那以后我们立了条规矩:刀路编完,必须由一个懂模具的人过一遍。我师父今年五十六,现在专职干这个,一条刀路扫两眼,哪里会过切、哪里让刀不够,门儿清。机器再快,最后还得靠人兜底。
手工和CNC两条路差在哪,一张表看明白:
| 对比项 | 2014年前后 | 现在 |
|---|---|---|
| 型腔成型 | 铣床开粗加钳工修配 | 高速铣直接铣到位,留量0.03毫米 |
| 清角 | 手工修电极加放电 | 球头刀刀路直接清,个别死角才放电 |
| 钳工修配工时 | 10到15天 | 3到5天 |
| 型面精度 | 靠手感,0.1毫米上下 | 机床保证,正负0.02毫米写进合同 |
想往编程方向走的,模具编程入门那篇把UG到CNC的学习路径捋过一遍,从零基础到独立编刀路要多久、先学哪个模块,都写了,这里不重复。
检测从红丹粉和手感,变成一纸三坐标报告
十年前验模靠卡尺塞尺加手感,现在关键尺寸由三坐标出报告,公差压到正负0.02毫米,口头承诺变成了能写进合同的纸面证据。
以前模具做得准不准,全凭一双手。卡尺量外框,塞尺插分型面,型腔深浅拿深度尺够一下,红丹粉研合看接触点。客户来验模,带着自己的卡尺比划两下,觉得差不多就签字。差不多三个字,就是那个年代的验收标准。
2019年厂里买了第一台三坐标,四十来万,到货那天我师父围着转了两圈,撂下一句:四十几万买个铁架子。头一年确实没人爱用它,测一个型芯要四十分钟,老师傅拿千分尺五分钟完事。真香是2021年,一家做医疗件的用户要求全套尺寸报告,没有三坐标的厂连报价资格都没有。现在熟手测一件十五分钟,关键尺寸正负0.02毫米,测完直接出报告塞进交货资料里。
这道变化对采购最实在。现在验模别光听厂家拍胸口,直接要一套在制模的检测报告,看关键尺寸有没有实测值、公差标没标全。只盖章不填数的,多半是后补的。
老师傅的手感也没废。试模时制品粘模、困气、缩水印这些事,机器只会报警,判断根子在哪,还是得靠摸过几百副模的手。手上功夫从造精度退到了断毛病,位子换了,分量没轻。
交期从45天压到30天,压掉的是哪几天
四十五天压到三十天,省下的主要是等钢料、排队上机和反复试模这三块,设计加工并行加标准件备库,才是真省时间的路数。
把两本账拆开看最清楚。2014年那四十五天:等钢料七天,设计十天,编程排队三天,加工十二天,钳工八天,试模修模两轮五天。现在的三十天:设计八天,钢料第二天就到,加工八天,钳工四天,试模四天。看着每项只省两三天,叠起来就是半个月。
| 环节 | 2014年 | 现在 | 省下来的原因 |
|---|---|---|---|
| 等钢料 | 7天 | 2天 | P20、718H、S136常用规格常备库存 |
| 设计 | 10天 | 8天 | 3D全流程,改图不用重画 |
| 加工 | 12天 | 8天 | 高速铣一台顶过去三台 |
| 钳工装配 | 8天 | 4天 | 型腔到位,只剩研配抛光 |
| 试模修模 | 8天 | 4天 | 模流分析提前排坑,T1一次通过率从五六成到八成 |
表里的数是我们车间近两年的实际派工记录,取的平均值,不是宣传册上抄的。省时间最狠的一招其实是并行:设计画到第七天,编程就开始动第一组刀路,钢料同时下单。以前是接力跑,一棒等一棒;现在是两条腿一起跑。
丑话说前头,三十天是有边界的。单腔到两腔的中型模,这个数正常;带七八个滑块斜顶的复杂模,还是三十五到四十天。谁拍胸脯说十五天出精模,你多留个心眼,多半省了调质回火,或者拿库存旧钢料凑数,模子用三个月准出问题。
2015年我接过一个急着参展的客户,四十五天实在等不起,最后拆成两批:先做一套简易镶件模二十五天顶上参展,正式模慢慢做。钱多花了一万八,但展会没误,他自己算账说值。交期紧的时候,别逼厂家硬压,把需求拆开才是正路。这里面的时间账,定制模具的周期为什么长那篇拆得更细,可以搭配着看。
前几天小陈问我,师父,你们那套锉刀功夫是不是白练了。我说没白练。刀路是死的,钢料是活的,T1试出来粘模、困气,机器只会停机报警,往哪儿找原因,还是得靠这双手摸了几百副模攒下的判断。现代模具厂换掉的是重复的力气活,换不掉的是知道哪里会出事的那双眼睛。设备可以花钱买,路数得自己一趟一趟趟出来。
常见问题
现在年轻人进模具行业,还该从钳工学起吗?
看你想走哪条线。奔着编程和设计去的,钳工基础学半年到一年就够,重心赶紧挪到软件上;想留在装配调模这条线,钳工还是根底。纯手工修配的坑位在缩,可既懂手工又看得懂刀路的师傅,眼下是厂里最抢手的一档。
采购怎么用三坐标报告判断一家模具厂的水平?
别看它有没有设备,看报告细不细。随机要一套在制模的检测报告,关键尺寸是不是都标了公差和实测值,只盖章不填数的大概率是后补的。再追问一句测头怎么布置,答不利索的,那台设备多半是撑门面的。
交期报三十天的模具厂能信吗?
单腔到两腔的中型模,这个数是正常行情,能信。但要倒着问细节:钢料哪天到、热处理外发还是自己做、试模几轮、超期怎么赔。答得含糊的,多半是先把单接下来再说,后面改模费一分不会少。
老师傅的手艺,以后会被机器完全取代吗?
修配、打磨这些手上的活会一直缩,这个不用嘴硬。但调模、试模判断、突发异常处理这些吃经验的活,机器还替不了。这十年最值钱的是两头都占的师傅——年轻时候锉过刀,后来又学会了看刀路,这类人现在自己开厂当老板的都不少。