模具验收要查哪些项?尺寸试模与外观的清单
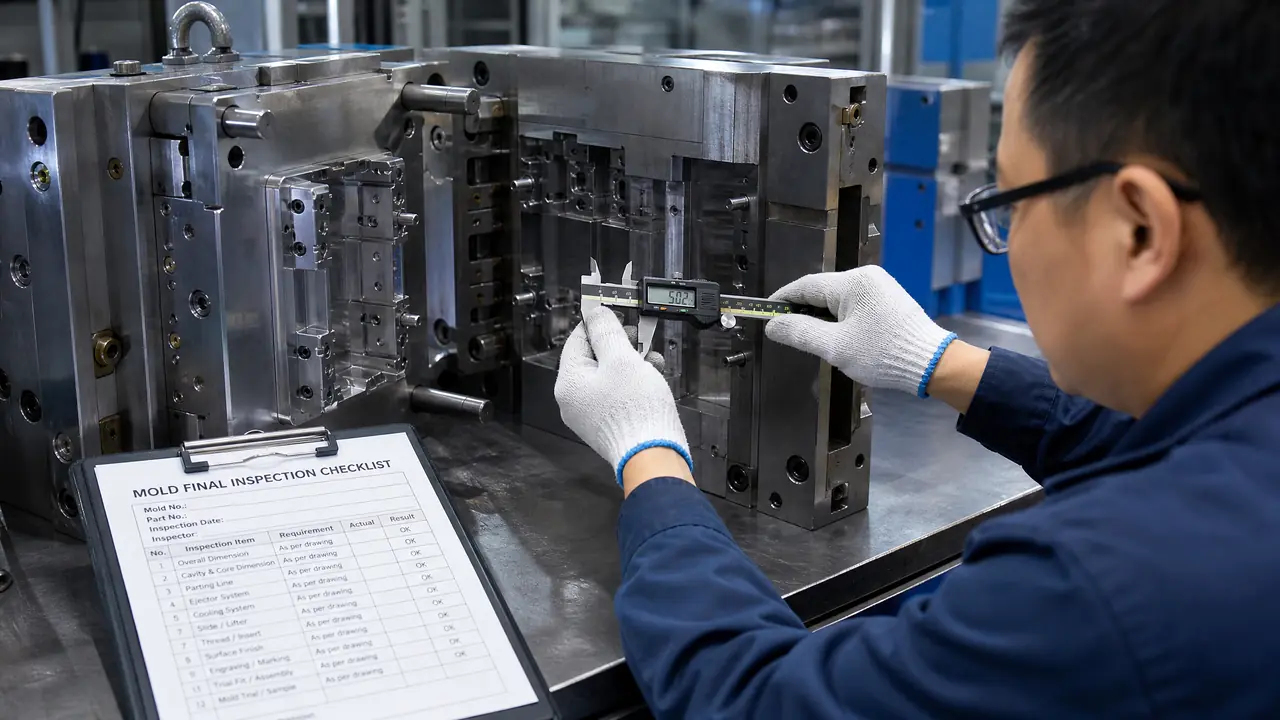
直接给结果:模具验收要过三关——尺寸、试模、外观,缺一关都别签验收单。尺寸以图纸公差为准,试模要看连续生产的稳定性,外观盯型腔和结构件。签单前照清单逐条打勾,能把九成扯皮挡在付尾款之前。
模具验收这件事,很多老板的理解就是试模出几个漂亮样品,看一眼,签字,付尾款。我见过一套周转箱模就这么交的,样品确实漂亮,结果量产第二天顶针印全冒出来了,返厂修模来回折腾二十多天,这期间房租照付、订单照催。
所以验收真正要防的不是"样品不好看",而是"试模样品好看但模具不稳定"。样件是模具某个瞬间的表现,模具才是要陪你跑几十万模的东西。下面这份清单按尺寸、试模、外观三大块拆,每一条都是到了车间就能落手的动作,打印出来照着勾就行。定做塑料模具从开模到产品验收的避坑要点我们之前也梳理过一轮,两份对着用更稳妥。
尺寸验收:只认图纸公差,不认手感
尺寸验收只认图纸公差,样品要放置24小时冷却收缩稳定后再实测,关键尺寸逐项记录进验收报告。这里最容易翻车的是时间差。注塑件刚出模还带着余温,收缩没走完,我有一回试模当天量全部合格,第二天复测一条长边超了0.15毫米,就是出炉即测埋的雷。规矩很简单:试模样品在25℃左右的室温放24小时再量,双方对这一条提前书面确认,免得后面各说各话。
量什么?对模具本身,重点量型腔和型芯的关键尺寸、导柱导套的配合、顶针孔位;对试模样品,量的是模具最终成型能力的反馈。图纸标了公差的尺寸一个都不能漏,未注公差按GB/T 1804-m级(中等级)走,行业里普遍这么执行。卡尺量个大概,关键配合尺寸最好上三坐标或者投影仪,尤其是齿轮类、薄壁类的件,卡尺的误差可能比公差带本身还宽。
还有个容易漏的点:对称件的对称度。盆类、箱类模具,左右腔要是一边深一边浅,肉眼很难看出来,量了才知道差在哪。我们在验收单上会单列一栏"对称尺寸",两个腔各测三点取差值,差值超过公差的三分之一就提出来谈。
试模验收到底试什么?
试模要连打50模以上看稳定性,记录锁模力、料温、模温和周期,不良率超过约定值就该整改。只打三五模看外观,那叫做秀,不叫试模。模具和机器都有一个热平衡过程,前十几模的尺寸跟后几十模往往不一样,真正能说明问题的是连续稳定生产那一小时的数据。
试模时你要盯着几个数:料温、模温、注射压力、保压时间和冷却时间,这些要写进试模报告,将来量产工艺就按这个基准走。水路要通水试,看进出水温差和有没有渗漏;运水不畅的模具,量产时周期忽长忽短,缩水痕一阵有一阵没。顺带说一句,试模本来就是从图纸到交付的最后一道关卡,塑胶模具开模流程的全套步骤里写得更细,验收前翻一遍,你才知道问题可能出在哪一环。
一喊停就换料重打、专挑好参数给你看的厂家,要留个心眼。合理的做法是按量产拟用的材料批次连打,中途不动参数,打完统计不良率。行业里试模两三次很正常,第一次摸参数,第二次验稳定性,第三次确认小改后的效果,一套中型注塑模从首次试模到验收通过,前后大概15到25天,别指望一周搞定。
外观与结构细节:型腔之外还有一堆要看的
外观验收查型腔碰伤、锈点、抛光纹路和蚀纹一致性,结构上要试顶出、抽芯、吊装,附件资料要点数。型腔是脸面,但只看型腔会漏掉一半问题。分型面有没有塌角、镶件拼缝大不大、排气槽开得够不够,这些直接决定量产时会不会毛边、困气。
动手检查这几样:手动顶出,看顶针回位顺不顺、有没有卡滞;有抽芯的,手动摇到底感受到位感;吊环孔拧进去试吊,模重大的模具吊点位置不对,装模时就是安全隐患。模面上还要核对铭牌:模号、重量、出厂日期、吊装标识,别小看这块铁牌,以后维修找备件全靠它对号。
最后按单清点附件和资料:备件(顶针、封胶位备件、水路堵头)、试模报告、尺寸检测报告、2D/3D图纸、热流道接线图(如果有的话)。缺哪样当场写进验收单的遗留项,约定期限补齐,别接受口头承诺。怎么把验收条款写进合同、验收单怎么拟,模具定制从需求到验收的全流程手册里有现成的思路,可以对照着用。一张浓缩版的检查表放在这里,现场直接照着走:
| 验收项 | 用什么查 | 合格判据 |
|---|---|---|
| 关键尺寸 | 卡尺、三坐标 | 公差带内,放置24小时后测 |
| 试模稳定性 | 连打50模统计 | 不良率不超合同约定 |
| 顶出系统 | 手动顶出试验 | 回位顺畅,无顶白无卡滞 |
| 水路气路 | 通水通气测试 | 无渗漏,流量压力正常 |
| 型腔表面 | 目视加手感 | 无碰伤锈点,纹面一致 |
| 附件资料 | 按单清点 | 备件、图纸、报告齐全 |
回到开头那套周转箱模,后来客户按这份清单重新走了一遍验收,光遗留项就列了七条,厂家修完才签的字。模具验收不是刁难厂家,是把以后会吵的架提前吵完。字签在问题暴露之前,钱就花在道理这一边。
常见问题
模具验收需要自己买检测工具吗?
常规卡尺、塞尺自己备一套就行,几百块搞定。三坐标、投影仪这类设备没必要自购,跟厂家谈好用他们的计量室并要求出具检测报告,或者花几百到一千多找第三方计量机构出报告,更有说服力。
试模几次算正常?
两三次很常见。第一次摸参数,第二次验稳定性,第三次确认整改效果。要是厂家拍胸脯说一次试模就交模,要么产品足够简单,要么后面大概率有扯皮等着你。
验收时发现小问题能先签字再修吗?
可以,但必须写进验收单的遗留项,注明整改内容、完成期限和逾期怎么办,双方签字各留一份。口头一句"回头给你弄"是最危险的,时间一长谁都说不清。
验收合格后模具存放要注意什么?
型腔喷防锈油,水路吹干净再封口,导柱涂润滑脂,架起来存放别直接落地。放三个月以上的,每两三个月点检一次,梅雨季节更要勤看,锈从型腔长起来修起来最贵。