模具衬套磨损了怎么办?导套的更换
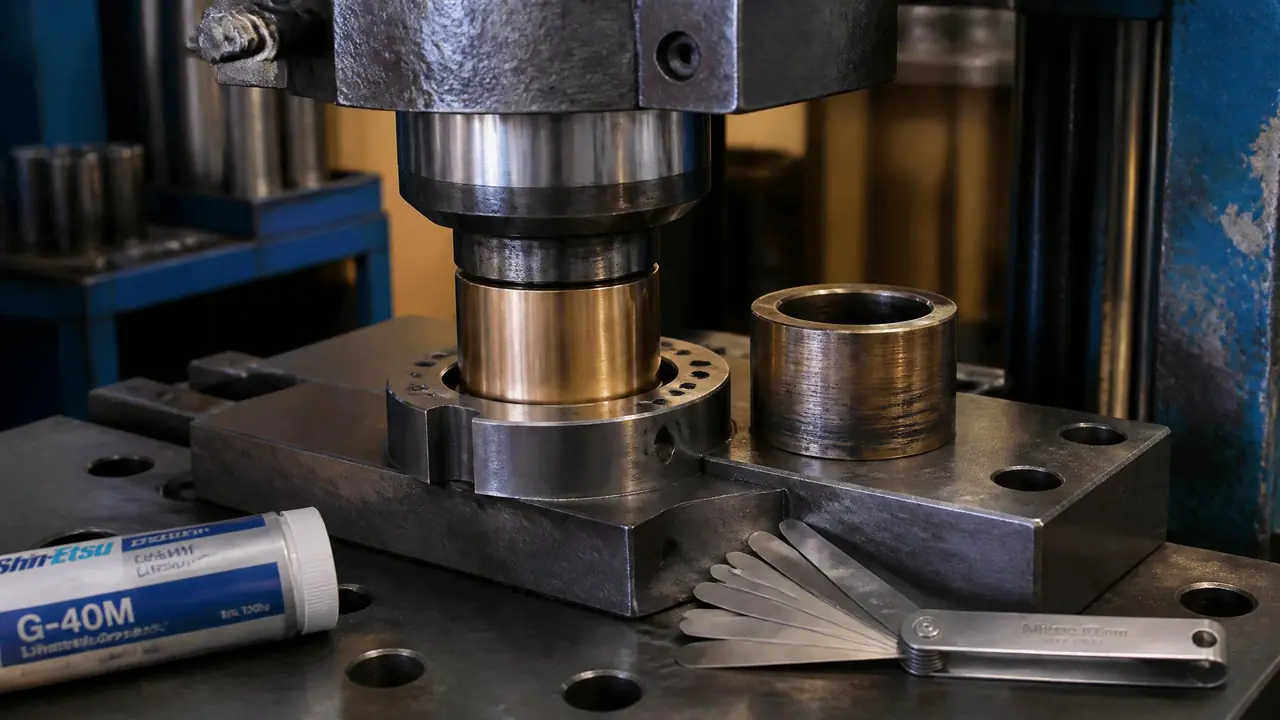
先说结论:模具衬套磨损能救,判断看配合间隙和表面状态,间隙超过0.05毫米或拉伤成片就换。更换本身不难,难点在压装垂直度。发现制品飞边变大,先停机测间隙,再决定修还是换。
上个月厂里一副60吨的注塑模出了怪事,制品飞边从0.05毫米一路飙到0.3毫米,锁模力加到上限也压不住。把模吊下来拆开一看,源头在模具衬套上——四只导套里有两只磨出了明显的台阶,塞尺一塞,间隙已经到了0.08毫米。换两只铜套,半天工时,飞边直接归零。这种毛病我一年能碰上十来次,干脆写出来讲透。
先交代背景。导柱导套是模具的「骨头关节」,合模精度全靠这对配合撑着。导套一般压在模脚孔里,导柱装在对面板上,每合一次模就摩擦一次。一副模一天合模两万次,一年下来七百多万次,再好的材质也扛不住干磨。磨损本身不可怕,可怕的是磨了还不知道,任由飞边、错位一天比一天重。
衬套磨到什么程度必须换?
判断看两个硬指标:塞尺测出导柱导套配合间隙超过0.05毫米,或者导套内壁拉伤、点蚀连成片,就该换新。内壁只磨出均匀发亮的光带属于正常跑合,抛光补油还能接着用。
怎么测?把模从机上吊下来,导柱擦干净,拿成套塞尺从导柱和导套的配合面往里塞,能塞进去的最大那片就是间隙。我们车间常用的经验值:直径30毫米左右的导柱,新模间隙在0.015到0.03毫米之间;塞尺能进0.05毫米以上,制品就该出飞边了;真到了0.1毫米,导柱基本是悬空着走,错位和啃伤随时找上门。
还有个更直观的信号——听声音、摸温度。合模速度放到最慢,贴着导柱听,正常的动静是均匀的沙沙声;要是出现咯噔咯噔的杂音,八成是内壁拉伤起皮了。连续生产时伸手摸一下导柱,烫手(六七十度往上)说明间隙过大或者缺油,得马上停机检查。
我踩过一个坑。有副模间隙只超了一点点,0.04毫米,想着再撑两周。结果拉伤从导套蔓延到了导柱,最后导柱也得换,一只导柱的钱顶三只衬套。所以我的判断是:间隙一超标就动手,别赌。很多模具提前报废,就是从这些小磨损滚雪球滚出来的,我们之前完整记过一副模从崩模到正常报废的全过程,感兴趣可以看这篇模具寿命的全程记录。
导套怎么拆、怎么装才不歪
拆用拉马或压力机把旧衬套匀速顶出,装必须带导向芯棒慢压入模脚孔,压完用角尺和塞尺复核垂直度,误差别超过0.02毫米。硬敲硬砸是最常见的翻车姿势,砸歪一次,整套模的合模精度跟着完蛋。
动手前先把尺寸量清楚。新衬套压进模脚孔靠的是小过盈配合,行业普遍取0.02到0.04毫米——孔比套小那么一丝,压进去靠摩擦抱死。过盈量太大,压入费劲还容易把孔口顶鼓;太小了,用不了多久衬套就在孔里打转,跟着导柱一起磨孔壁,那才叫大修。
压出这步,有油压机最好,没条件就用自制拉马配千斤顶,慢慢顶。我见过最离谱的一次,学徒抡大锤直接砸,衬套口砸得翻边,孔口毛刺拉出一整圈,光清毛刺就花了半个钟头。工具不贵,别省。
压入有三步。第一,孔口倒角去毛刺,配合面涂一层薄薄的锂基脂或机油;第二,衬套端面垫一块软铜棒,压力机匀速慢压,中途别停顿、别冲击;第三,也是我最看重的一步——找一根带导向的芯棒(比导柱略细一点)先插进衬套,让衬套顺着芯棒往下走,垂直度就歪不了。压完拿90度角尺贴着衬套口转一圈,塞尺检查缝隙,0.02毫米以内算合格。
条件有限的小厂还有个土办法:把模脚在加热板上烘到八十到九十度,孔受热胀大,衬套常温直接放进去,冷却后自己抱死,行话叫热装。适合过盈量偏大的钢套,铜套过盈小,一般冷压就够。说到底,拆装是模具钳工的基本功,工具不复杂,难在手上的分寸,想系统了解这个工种可以看这篇模具钳工的日常工作拆解。
铜套、钢套还是自润套?我的选法
高频量产的模我一律推荐石墨自润铜套,少打一次油就少一次磨损风险;预算紧或重载大模选GCr15轴承钢套,便宜又耐压。纯锡青铜套是老配置,耐磨表现一般,现在新开模已经用得少了。
| 衬套类型 | 常见材质 | 硬度参考 | 单只参考价(Ø30规格) | 适合场景 |
|---|---|---|---|---|
| 锡青铜套 | ZCuSn10P1 | HB80左右 | 三五十块 | 低频生产、老模应急替换 |
| 轴承钢套 | GCr15淬火 | HRC58-62 | 百八十块 | 重载、合模力大的大模 |
| 石墨自润铜套 | 铜基嵌石墨 | HB90左右 | 一百到两百 | 高频量产、不想频繁停机打油 |
价格随规格和订量浮动,上面只给个大概档位,别拿去当报价单。我用下来的感受很明确:自润套确实贵一截,但省下的打油工时和停机损失,三个月就回本。有副32腔的瓶坯模换上自润套之后,打油周期从每班一次拉长到一周一次,跑了两年,间隙还稳在0.03毫米以内。钢套便宜,可它最怕的就是「忘了打油」这件事——车间一赶货,谁都保证不了按点保养。
装完别急着开机,收尾三步
新衬套装完先清洗打油,慢速空合模二十次以上听声音摸温度,再上机试产测首件飞边,三步走完才算交付。少任何一步,都可能把刚换的套再磨坏一次。
第一步清洗,煤油把导柱和导套的配合面洗干净,残留的铁屑是新车磨合期最大的杀手,洗完涂二号锂基脂。第二步空跑,慢速合模二十次往上,耳朵听杂音,手背贴导柱试温,有异常当场拆开看,别等到上机才暴露。第三步试产,首件拿塞尺沿分型面查一圈飞边,控制在0.05毫米以内,再对比换套之前的错位情况,数字不达标就回头查压装垂直度。
这三步走完,才敢把模交回产线。图省事跳过空跑这一步的,我见过不止一次返工——装的时候手稳,合模的时候心急,一急就全白干。
回到开头那副60吨的模。它的问题说穿了不复杂:打油周期从每班一次拖到一天一次,车间赶货,三个月就把四只衬套磨废了两只。模具衬套这东西单只才几十块钱,可它一坏,飞边、错位、导柱拉伤全跟着来。所以别绕开保养谈更换——间隙测勤一点,油打准一点,很多衬套根本轮不到换那一天。
常见问题
导柱导套的配合间隙多少算正常?
跟直径走,行业普遍按H7/h6级别的间隙配合取值。直径20到30毫米的导柱,新模间隙大概0.015到0.03毫米;直径50毫米以上的大模导柱,能放宽到0.03到0.05毫米。实测超出正常值两三成,就该安排更换了。
衬套能不能只换磨坏的那一只?
应急可以,但我尽量成对换。四只导套同时服役,一只磨到极限,另外几只基本也进了寿命后段,单换一只等于给整套配合埋了个精度不一致的隐患,过俩月还得再拆一次模。
多久打一次油才够?
看生产强度。两班倒的模,每班开班打一次锂基脂;连续满负荷跑,四小时补一次。换成自润衬套可以拉长到一周左右,但每月也得手动补一次,别信「永久免维护」那套说法。
压装时发现衬套歪了怎么办?
拆出来重压,没有第二种选择。歪着的衬套会让导柱单边受力,跑不了几百次模就把导柱和孔壁一起拉伤,返工成本比一次压对高得多。
延伸阅读
- 模具镶件的选材与更换维修:镶件和衬套同属易损件,这套更换思路可以照搬。
- 模具结构九大组成部分图解:导柱导套在整套结构里的位置和作用,这篇画得更细。