模具类型怎么分?按成型工艺认识注塑冲压压铸吹塑挤出五大家族
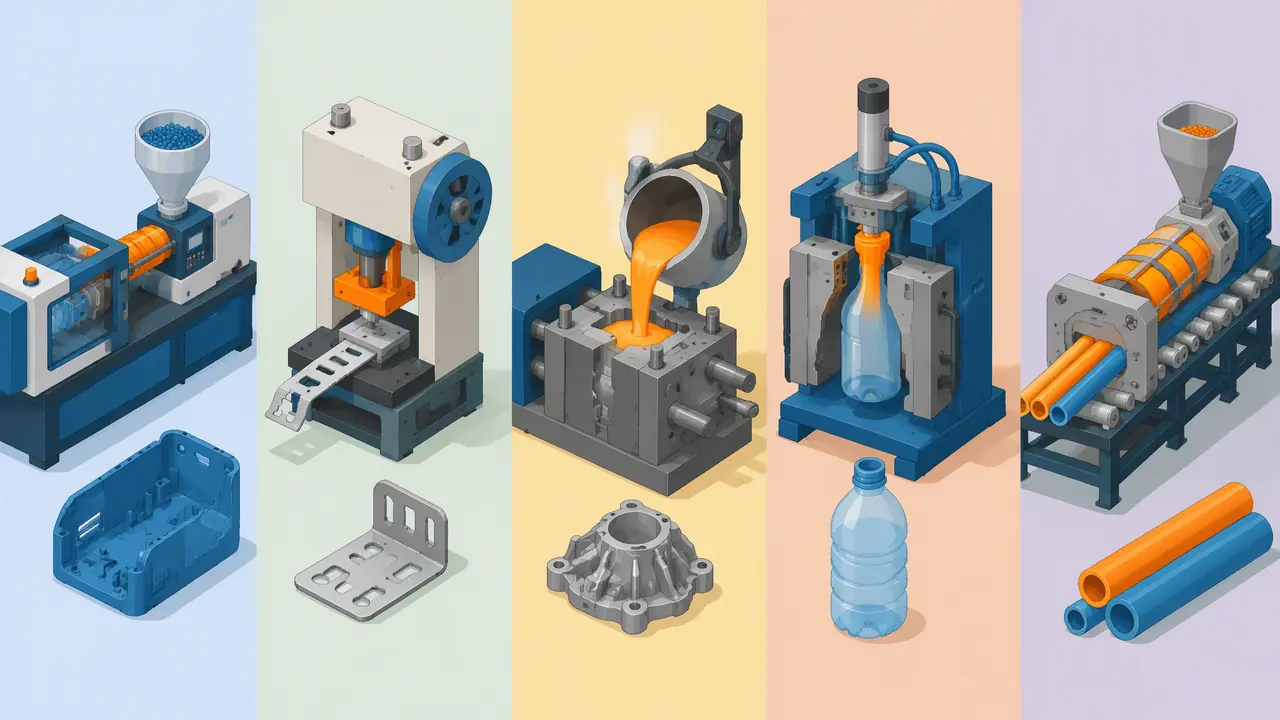
我的判断是:模具类型按成型工艺分五大类最实用——注塑做塑料件、冲压做钣金件、压铸做铝合金件、吹塑做中空瓶、挤出做管材型材,产品材料一确定,该找哪类模具厂基本就定了。
上个月一个客户拿着沙滩凳的图纸问我,我们这行模具类型全不全,能不能一副模给他包到底。我还没答,先问他上一副样品是怎么没的。一问才知道,他在别处做的样板走的是吸塑,真空吸出来的薄壳,凳面上人一坐一个坑,退货重做,前后搭进去一个多月。听完我就直说:你这产品从图纸定下来那一刻,工艺路线就锁死了,塑料结构件就是注塑的活儿,找吸塑报价本身就是找错了门。
做接单这么多年,我发现新人采购栽跟头,十个里有六个栽在这一步:产品还没搞清该走哪条工艺线,就开始四处询价。报价单收回来一比,低得离谱的那个,八成是工艺都对不上,比了也白比。
先把账摆出来。按成型工艺分,模具就五大家族,各自吃哪碗饭,一张表看明白:
| 工艺 | 吃哪类活儿 | 典型产品 | 常用设备 | 模具报价量级 |
|---|---|---|---|---|
| 注塑 | 塑料结构件、外观件 | 凳子、壳体、卡扣件 | 注塑机80-1000吨 | 3万到上百万 |
| 冲压 | 金属板料 | 支架、端子、机箱 | 冲床、高速冲 | 1万-50万 |
| 压铸 | 铝合金件 | 电机端盖、变速箱壳 | 压铸机150-800吨 | 8万-60万 |
| 吹塑 | 中空容器 | 瓶子、壶、油桶 | 吹塑机 | 2万-15万 |
| 挤出 | 连续型材、管材 | 穿线管、门窗条 | 挤出机加牵引 | 1万-10万 |
注塑模具:九成塑料件的起点
注塑模把熔融塑料高压打进封闭型腔,冷却定型后开模取件,你手边的塑料件十有八九是它做的。
那个沙滩凳后来就是我们长安的合作厂开的。一副单腔模,配160吨机台,PP料,料温控制在210度上下,一个周期38秒,一分钟出一件半。模具本体P20预硬钢,报价9万8,T1试模排在第50天。客户嫌慢,我跟他说慢得有道理:凳子要吃人的体重,壁厚做到4毫米,冷却时间压不下去,硬压就是缩水印子满凳面跑。
注塑模的水深在结构上。产品一有倒扣,就得加滑块斜顶,机构多一套,钱和时间往上翻一截。我见过最肉疼的一单:客户为了省几万块评审费,坚持跳过DFM分析,结果壳体卡扣位置没留抽芯空间,T1试模当场卡壳,改模再加停机等修,前后多花了20多万,交期拖了两个月。这个学费,比什么培训都贵。
冲压模具:一分钟几十下的铁皮生意
冲压模靠冲床给金属板料施加剪切力和成形力,料不熔化,速度最快,钣金件基本都归它管。
去年陪一个做电脑机箱的客户去苏州验厂,车间里一台80吨冲床咔哒咔哒响,一秒都停不下来。那是给机箱侧板开的级进模,SPCC冷轧板1.2毫米厚,料带往前送一步,冲一次,落料、冲孔、折弯在一条带子上依次排开,每分钟35到40次。厂里老师傅说刃口用的是DC53,冲个15万次左右就得下机修一次刃。
冲压模跟注塑模放一起看,模具本身反而便宜,单工序的落料模一两万就能拿下。贵的是后面:工位多、板料宽、设备大,量产时候一停机就是真金白银往外流。所以我给客户排方案更偏向级进模一步到位,前期多花三四万,把十道工序并在一副模里,量产单价能压下来两成上下。量小的活儿另说,几百上千件的单子上级进模纯属烧钱。
压铸模具:铝件的世界,先看模具钢熬不熬得住
压铸模让液态铝合金高压填进型腔,模温常年两百多度,模具钢和热处理直接决定这副模能活多久。
压铸车间我跑得不勤,但每次进去都记得很牢:那味儿、那温度,跟注塑车间完全是两个世界。去年在北仑看过一副电机端盖模,配280吨压铸机,模芯H13钢做过氮化,模具表面长期待在200度以上,一开一合之间还要挨高温铝水的冲刷。厂里给的账很实在:这种模寿命大概8万模次,报价18万上下,折到每个端盖上的模摊几毛钱,量大才摊得动。
压铸件最躲不开的毛病是气孔。铝水高速灌进模腔,气体排不出去就留在件里,所以压铸模的排气槽和渣包设计,抠得比注塑模细得多。客户要是拿压铸件去做后续的阳极氧化,气孔一露头整批报废,这一行谁踩过谁知道疼。
吹塑和挤出:一个吹瓶子,一个拉型材
吹塑模把挤出来的型坯用气压吹胀贴模做中空容器,挤出模让料连续过口模定型出管材型材,都不用封闭型腔。
吹塑模是五类里最容易被小瞧的。看结构简单,半模一合,气一吹就成,模具也便宜,两三万到十来万。我上个月在惠州看过一条洗洁精瓶的产线,PE料,挤出型坯垂下来,合模吹气8公斤上下的压力,瓶子贴着模壁成型,一个周期12秒。难不在模,在瓶子壁厚的均匀度:型坯温度飘一点,壁厚就一边厚一边薄,装上货架瘪一面。
挤出模则是另一路活儿:料从口模里连绵不断地被拉出来,过真空定型套,再牵引、切割。穿线管那类模头,模具本身一万多就能拿下,但调模全凭师傅手上的经验,温度、螺杆转速、牵引速度三者要咬合住,一环没对上,管子就弯、就裂、就尺寸超差。我见过一个厂调一副新口模调了整整四天,废料堆了半屋子才拉出合格管。
对了,说一句容易混的:吹塑和挤出经常共用前段的挤出机,但模具完全是两码事,一个管吹胀,一个管定型,报价逻辑和产能逻辑都不同,询价时别当成一路货去压价。
回到开头那个沙滩凳客户。后来他那副注塑模按9万8做的,第50天T1试模一次过,现在凳子一个月出四万只。他跟我说了句实在话:以前以为模具类型是道选择题,现在才明白,产品图一出,答案就写好了,你要做的是找对那扇门,别在错的工艺线上白跑。拿着产品不知道走哪条线的,先把材料、壁厚、产量这三样写清楚,再去找厂,路就顺了大半。
常见问题
同一个产品能不能换工艺做?
能换,但代价不小。比如塑料壳体从注塑改成吸塑,模具能省下七八成,壁厚和强度就得让步,卡扣、螺丝柱这些结构基本做不了。改工艺等于把产品重新设计一遍,不是换个报价单那么轻巧的事。
注塑模和冲压模到底哪个贵?
看结构,不看门类。简单的冲压落料模一两万,比九成注塑模都便宜;可汽车覆盖件的级进模上百万,比多数压铸模还贵。真正决定价格的是型腔复杂度、工位数量和寿命要求,门类只决定下限。
几百件的打样单也要开模吗?
不建议。这种量我会劝客户先走CNC手板或者3D打印验证结构,等订单稳了再开模。一套最便宜的注塑模三万起步,几百件分摊下来每件光模摊就几十上百块,账算不过来。
吹塑模为什么比注塑模便宜?
它不用扛高压,型腔只有半边,气压把料吹贴模壁就完事,钢材要求和加工精度都低一档。便宜的代价是壁厚控制粗一些,对尺寸精度要求高的件它接不住。
拿到产品图第一步该干什么?
先确认材料和量产数量,这两样定下来工艺线基本就定了,再按线去找对应门类的模具厂。拿着塑料件图纸去冲压厂询价,再熟的行家也只能回你一句:找错门了。