模具零件都有哪些?一套模具的核心部件盘点
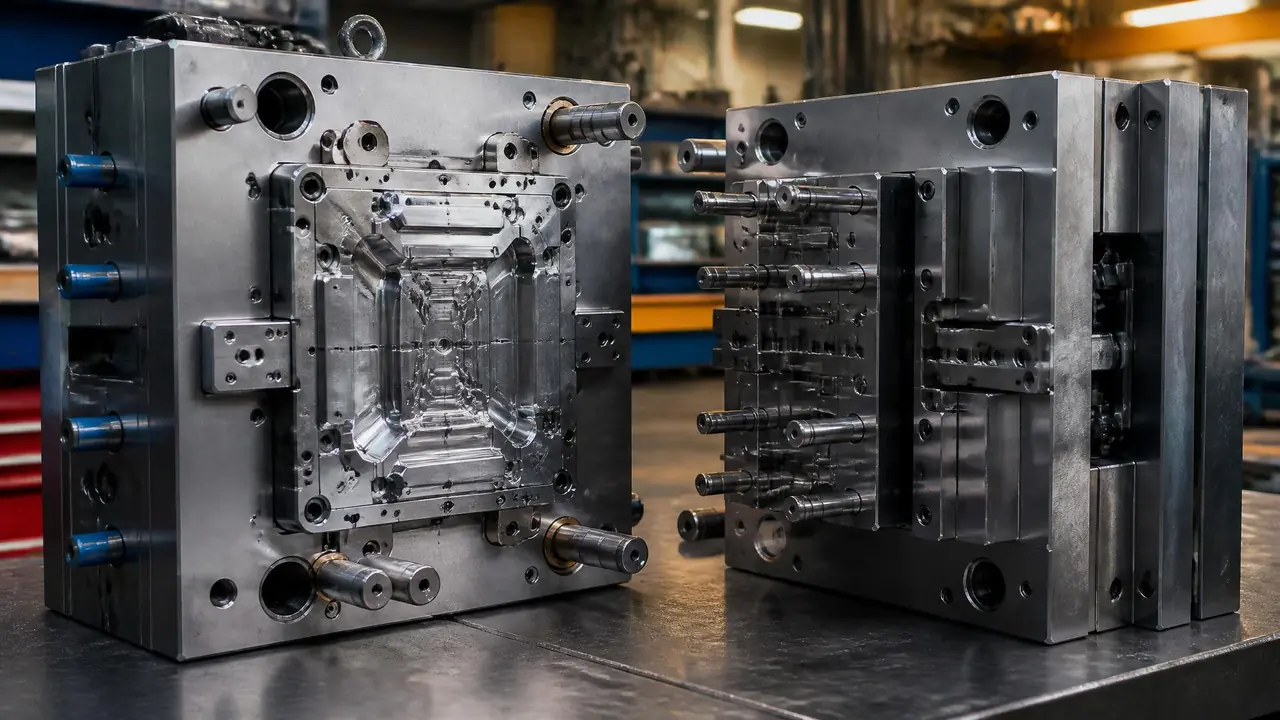
直接给结果:一套模具零件按功能分四块——成型件、导向定位件、顶出抽芯件、结构件,缺哪一块都要出废品。成型件决定产品长相,其余零件负责动作和精度。下单前照着这份清单把零件核一遍再谈价。
上个月有个做五金的朋友发来一张模具装配图,问我图上十几个编号的模具零件都叫什么。我数了数,光一套注塑模架上的零件就不下二十种,难怪他看着发懵。其实不用慌,模具零件再多,按功能分就四大块:成型件、导向定位件、顶出抽芯件、结构件。认全这四块,看图纸、谈报价、验模具有抓手。我的判断很直接:成型件是这套模子的心脏,其他零件全是围着它转的。
这不是拍脑袋。车间里一套中等大小的注塑模,零件总数常年在一百到三百个之间浮动,可真正接触产品的就型腔、型芯、滑块那几个,剩下的全在默默干粗活。分工弄清楚,你就知道钱该花在哪、刀该往哪磨。
成型件:直接决定产品长什么样的零件
成型件指型腔、型芯、滑块、斜顶这些与产品直接接触的模具零件,产品的形状、尺寸、外观全由它们说了算,选材和加工精度必须排在第一优先级。型腔管外表面,型芯管内表面,两个对上,中间的空腔就是你要的产品。这话听着简单,做到位全是细节。
先说材料。行业里用得最广的就那几个牌号,我按用下来的感受归个类。
| 钢材 | 常见硬度 | 常用在哪 | 我的评价 |
|---|---|---|---|
| P20 / 718H | 预硬30-36HRC | ABS、PP普通外壳 | 便宜省事,模具寿命几十万模次够用 |
| 2083 / S136 | 淬火48-52HRC | 透明件、PVC等腐蚀性料 | 防锈好抛光,贵一截但透明件没得选 |
| H13 / 8407 | 淬火48-52HRC | 压铸模、热流道部位 | 耐热疲劳,压铸厂的主力 |
| SKD11 / CR12MOV | 淬火58-62HRC | 冲压刀口、冷作零件 | 耐磨扛造,崩过一次刃就懂它值这个价 |
透明件我单独提一嘴。前年帮人做一版PC灯罩模,图便宜上了P20,抛光到镜面还是隐隐有料纹,返工两次才换S136,一次到位。钢钱能省,这一步省不得。
成型件里还有个常被忽略的角色是镶件,深腔、碰穿位、容易损坏的局部都靠它拆出来单独换。型腔和型芯怎么加工、怎么抛光排气,之前在模具型腔和型芯专题里写得挺细,这里不重复展开。
导向定位件:合模精度全靠它们兜底
导柱导套负责合模时几块板对得齐,精定位锥和定位块负责吃掉侧向力,这类模具零件不碰产品,但精度差0.02mm,产品就会跑批锋。一句话,成型件决定好不好看,导向件决定每次都好看。
导柱导套基本是H7级配合,装的时候四根导柱里总有一根位置或直径故意错开一点,防呆设计,装反了根本进不去。别嫌它多此一举,我见过学徒把模板翻面硬砸,导柱当场拉伤,一副模架的导向就废了一半,拉伤的导柱修起来比新的还费工。
大一点的模子还得加精定位。分型面吃上合模力之后,导柱其实帮不上什么侧向忙,真正锁得住的是分型面四周那几个锥面定位块。滑块多的模子侧向力大,这块偷工,产品毛边就一个月比一个月厚。
顶出与抽芯件:产品脱得下来才算数
顶针、司筒、顶块负责把产品从型芯上推下来,滑块和斜顶负责解决倒扣,这些模具零件的配合间隙普遍压在0.01-0.02mm,大了飞边小了卡死。拆模修模的师傅,一半时间都在伺候它们。
顶针看着不起眼,坑全在装配上。每根顶针都要按编号对号入座,装配前还得跟孔研配。我有回赶工期没按编号装,试模时一根顶针高了0.05mm,产品顶出一圈白印,压了整整一箱货才查出来。从那以后我装配台上必放一块磁力编号板,土办法,管用。
倒扣是另一摊事。产品外侧有卡扣,用滑块加斜导柱往外抽;内侧卡扣就得靠斜顶往里让。斜顶占的空间小还能顺带成型胶位,手机、家电外壳上那些密密麻麻的内卡扣基本全靠它。斜顶的设计角度和行程怎么定,之前写过一篇斜顶机构专题,感兴趣可以翻翻。
顶出系统还有几个配角别漏了:复位杆管顶出板回位,垃圾钉把顶出板架起来防进杂物,限位块管行程。零件小,缺一个试模时就给你颜色看。
结构件和标准件,验模时该怎么挑?
模架、面板、垫块、撑柱属于结构件,买现成标准模架最划算,但导柱孔位和板厚必须抽检,这类模具零件出问题多半是省料省出来的。框架搭得正,上面的零件才有得谈。
模架现在基本买标准件,两板模、三板模按型号订,比自制便宜也快。要盯的是几个点:模板平面度用百分表打一下,0.01mm以内算合格;框口深度四角要一致;A板B板的厚度别让供应商减薄,减薄省的钱最后全变成变形和批锋。
撑柱是另一个容易省掉的零件。垫块中间加两根撑柱,注塑压力顶不住时模板不弯,产品中间那圈不容易厚。我见过太多为省两根钢料,模子做出来中间缩水,返修比撑柱贵十倍不止。
螺丝、弹簧、水路接头这些小件走标准件渠道就行,日本盘起、国产米思米的货稳定,别在弹簧上省钱,回程弹簧一疲软,顶针回不到位,下一模直接压伤。
回到开头那张装配图。我当时给朋友的建议就一句:别背零件名,按四大块的功能去记,碰到不认识的编号先问它管不管产品、管不管动作、管不管精度,三个问题一问,位置就找到了。模具零件的名称可以慢慢攒,这套分类的思路一天就能学会。
常见问题
一套注塑模具到底有多少个模具零件?
看复杂度。最简单的两板模几十个零件就够,常规带滑块的中小型模大概一百到三百个,上热流道、多滑块、油缸抽芯的能干到四五百。数量不用背,拿到BOM表按功能块核对更实在。
型腔和型芯哪个更容易坏?
多数情况是型芯。它被胶料包着,温度高、磨损大,插穿位和碰穿位还容易压伤。平时保养多盯这两处,发现压痕及时焊补抛光,拖到拉裂就得换件了。
顶针、导柱这类零件坏了去哪配?
标准件直接按规格买现货,顶针报直径乘长度,导柱报直径乘总长加固定段,一般一到两天到货。成型镶件坏了得回原厂修或者重新加工,快的三五天,慢的十天半个月,所以关键镶件开模时最好备一套。
滑块和斜顶怎么选?
外侧倒扣用滑块,行程大、好修;内侧倒扣用斜顶。碰到内外都有倒扣的,先做滑块还是先做斜顶,得看脱模顺序,顺序排错会干涉。拿不准就把产品3D图发给模具厂,让他们出脱模方案再签合同。