模具配件厂家怎么分档?顶针导柱弹簧水路接头采购实底
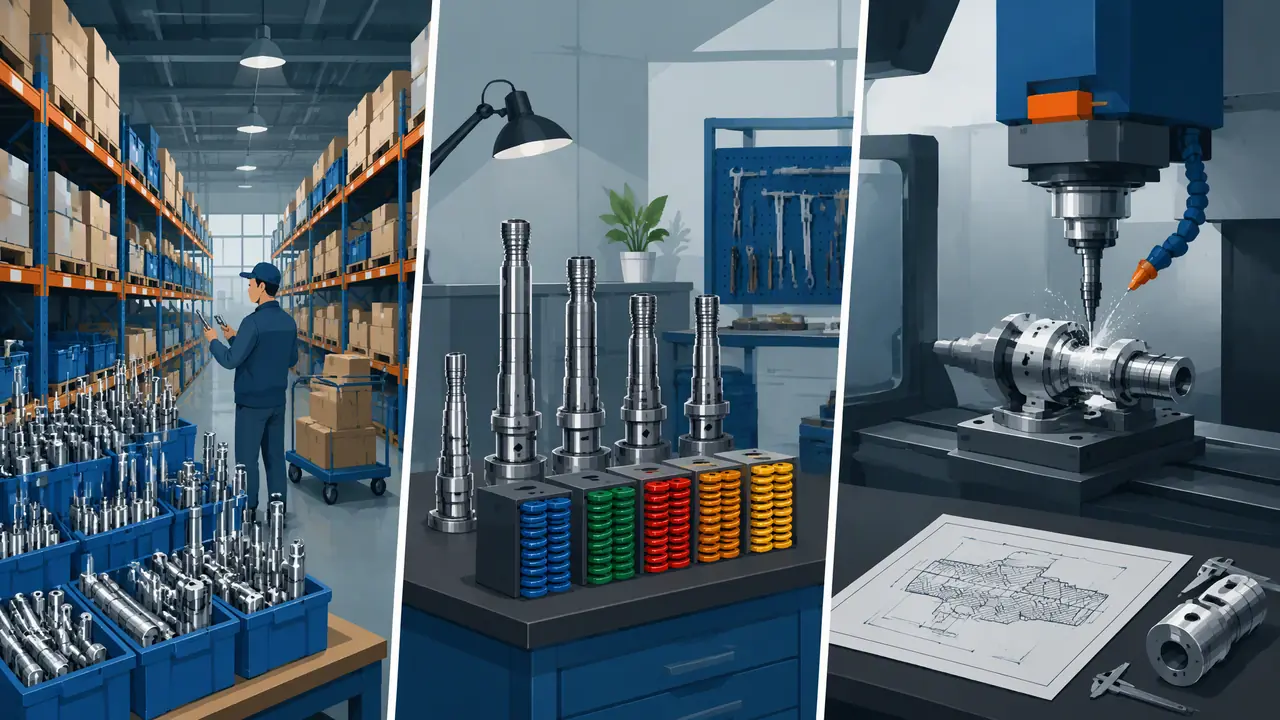
把话放这儿:模具配件厂家分三档——标准件贸易商拼的是库存和发货速度,配件厂拼的是便宜,非标加工厂拼的是按图做出来的本事。急件找贸易商,日常补货找配件厂,异形件才发给加工厂,走错门就是白等七天。买之前先问自己一句话:这根顶针断了我等得起几天?
上个月中旬,厂里一台160吨的注塑机半夜停了,八根顶针里断了一根,卡在模芯里。我赶到车间的时候机台已经空转了四十分钟,按两班算,一晚的机时费六七千块。这种时候你会明白,配件买得对不对,不在贵不贵,在你往谁家打电话。模具配件厂家这个话题,外人看着不起眼,几块钱一根的顶针,实际上是整个厂能不能按时交货的命门之一。
我当时翻出三家供应商的名片:一家做模具配件批发的贸易商,一家东莞本地做标准件的厂,还有一家接非标定制的小加工厂。最后是贸易商的现货救的场,晚上十点下的单,第二天早上九点送货到厂,一根SKD61顶针四块五。下面把我这些年踩过的门道掰开讲。
配件厂家分三档,先弄清自己买的是哪类货
贸易商卖库存拼速度,配件厂卖通用件拼价格,非标加工厂按图定制拼技术,三档服务不同的急缓程度,报价能差两三倍。采购第一步不是比价,是给手里的单子分类:标准还是非标,急还是不急。
第一档是贸易商,自己不生产,压的就是库存。深圳长安、东莞横沥、苏州这类模具集聚区的配件门面,一半以上是这个模式。他们的优势是全:SKD61顶针从1毫米到20毫米常备几百种规格,矩形弹簧按颜色档全占,你半夜要货他们也能发顺丰。代价是价格比直接找工厂贵两到四成。一支标准顶针工厂出货三块,门面拿货四块五到五块,差的这两块钱买的就是"明天到"。
第二档是配件厂,自己有磨床和车床,做标准件兼通用件。这类厂接百支起订的散单不太情愿,但整盒、整批的价格压得很低。我上个月拿过一批1000支的2毫米顶针,单价做到两块八,比门面省了差不多四成。缺点是要等排产,急单他们不理你,人家做的是走量的生意。
第三档是非标加工厂,专门接异形件:斜顶、非标镶件、带台阶的扁顶针、特殊行程的氮气弹簧座。这类厂报价不按支算,按图纸评估,交期五到十五天。我这里说的定制交期逻辑,跟开整副模具是一个道理,之前写过一篇定制模具的周期为什么长?从设计到试模的时间都花在哪,非标配件就是那套流程的微缩版。
三档怎么对号入座,我整理成一张表:
| 档位 | 代表货品 | 价格水位 | 交期 | 适合谁 |
|---|---|---|---|---|
| 贸易商门面 | 标准顶针、导柱、弹簧、水路接头 | 中,比出厂价贵20-40% | 当天发,隔天到 | 急件、补规格、小散单 |
| 标准件工厂 | 大批量标准顶针、圆弹簧 | 低,散单不接或加价 | 3-7天 | 月度集中补库 |
| 非标加工厂 | 斜顶、扁顶针、异形镶件 | 按图报价,单件50-300元起 | 5-15天 | 修模改模、异形易损件 |
我的偏向很明确:厂里常备的那几盒标准件,一年集中找工厂订两三次,吃低价;窗口上永远留一个贸易商的电话,专门救急。两条腿走路,账才划算。至于三大渠道怎么比价,之前写过一篇模具配件批发怎么拿货最省?顶针弹簧导柱浇口套三大渠道比价实录,里面有具体的比价过程,这里不重复了。
验货看什么?便宜货和好货的差距藏在参数里
顶针看材质和硬度,导柱看表面硬度和同心度,弹簧看次数档位,水路接头看螺纹制式,四样各有一个必查项,卡尺和硬度计就能过一遍。不验货的采购,迟早替便宜货付停机费。
顶针是我验得最严的一件。SKD61热处理后硬度HRC48-52,这是合格线;拿卡尺量同一批十支的外径,公差能压到±0.005毫米的算靠谱,超过±0.01的装进模里就磨。便宜的三块和贵的六块,差价主要在材料和同心度上。我有次贪便宜拿了批三块二的,装进模里四万模次就出现拉毛,好料能扛八到十二万模次,摊到每个模次反而是贵的划算。
导柱导套重点看表面。表面淬硬到HRC58-62的能用,整根都硬的反而不行,芯部要留韧性,不然一磕就断。导柱配套的门道之前在模具五金配件清单与备库指南:导柱顶针弹簧怎么备货不吃灰里写过备库比例,常见规格每种备两到四根就够,多了吃灰。
矩形弹簧认颜色档就对了:黄色50万次,蓝色100万次,红色100万次重载。别被"绿比红好"这种话带偏,颜色档位是日标体系的规矩,选档看的是你模里的压缩频率。我算过一笔账:一副模一年打80万模次,用黄档一年换两次,换一次停机半天,蓝档一根贵十二块但一年不用动,选蓝档。
水路接头这种几块钱的小件,坑的是制式。国内模具上PT英制螺纹是主流,美模上的是NPT,混装就漏。快插接头买十五到三十块这个档位的够用,密封圈认耐一百二十度以上的氟橡胶。展开说太多,我专门写过一篇模具水嘴快速接头怎么选?运水接头的规格、密封和耐用性对比,买之前翻一下能省不少试错。
现货和定制的交期差多大?急件下单有讲究
标准件现货当天到,非标定制五到十五天,差的是十倍时间。急件下单先问库存再谈价,不急的单攒到月底集中发工厂,两头省。交期差不是厂家故意磨,是工序摆在那里。
现货为什么快?货就在货架上,验完包装发顺丰,长三角珠三角隔天必到。我买过的最快纪录是晚上十一点下单,第二天上午十点进厂,救了那台160吨。定制为什么慢?非标斜顶要先编刀路,粗车精车,热处理外发,回来再磨,一来一回五天起步。要是赶上热处理厂排产满,十天也很正常。
所以急件下单的顺序是:先打电话问现货库存,报图号和规格,让对方念库存数量给你听,不要信"应该有"。有货再谈价,没货谈价就是白谈。还有一个土办法是老师傅教的:断在模芯里的顶针,自己车一根应急的顶一晚,等新件到了再换好的,机时费就省下来了。对了,说到这里提一句,别拿普通45号钢的顶针去顶PC这种料,两天就咬死,应急也要看料。
不急的单,我的做法是建一个缺件清单,攒到月底集中发给工厂,凑到百支以上价格能谈到门面的七折,一个月下来配件支出能省千把块。我们厂一年配件花七万多,这么省下来将近一万,够师傅们加两顿餐了。
回到那晚断顶针的事。第二天换上新件开机,我又花了半天时间把三台主力机的易损件清了一遍,按规格补了库存。配件这东西,平时不起眼,停机的时候每一分钟都在烧钱。分清厂家档位,备好常用规格,剩下的就是别把急件发错门。
常见问题
网上下单买配件靠谱吗,还是必须找本地门面?
标准件网上买完全没问题,1688上很多就是工厂直营,价格比门面低两成左右,注意选包邮区近的发货地。但急件还是本地门面快,同城两小时能送到,这个速度网单给不了。我的习惯是急件同城、补货走网单。
顶针断在模芯里取不出来怎么办?
小顶针可以用手电钻配左旋钻头倒转着取,钻头比顶针细零点几毫米,打偏了就得烧焊补模芯,那一补就是几百块。断的位置深、料又硬的话,建议直接外发激光焊的师傅处理,别自己硬抠,抠伤模芯损失更大。
矩形弹簧用到什么程度必须换?
两个判断:一是自由长度缩短超过百分之五就该换,二是表面出现裂纹或者歪斜马上换,别心疼那十几块钱。弹簧断裂在模里轻则压伤顶针板,重则打坏模芯,一副模修一回顶得上几十根弹簧。
非标斜顶定制,图纸要提供哪些东西厂家才肯接?
至少要有2D带公差的图加3D文件,标注材质、硬度要求和行程,最好附上产品图说明装配位置。只发一张手绘草图过去,多数加工厂不接,接了也是反复沟通改来改去,交期反而拖长。