模具生产设备全盘点:从车铣磨到CNC电火花线切割,参观模具厂认设备加二手价
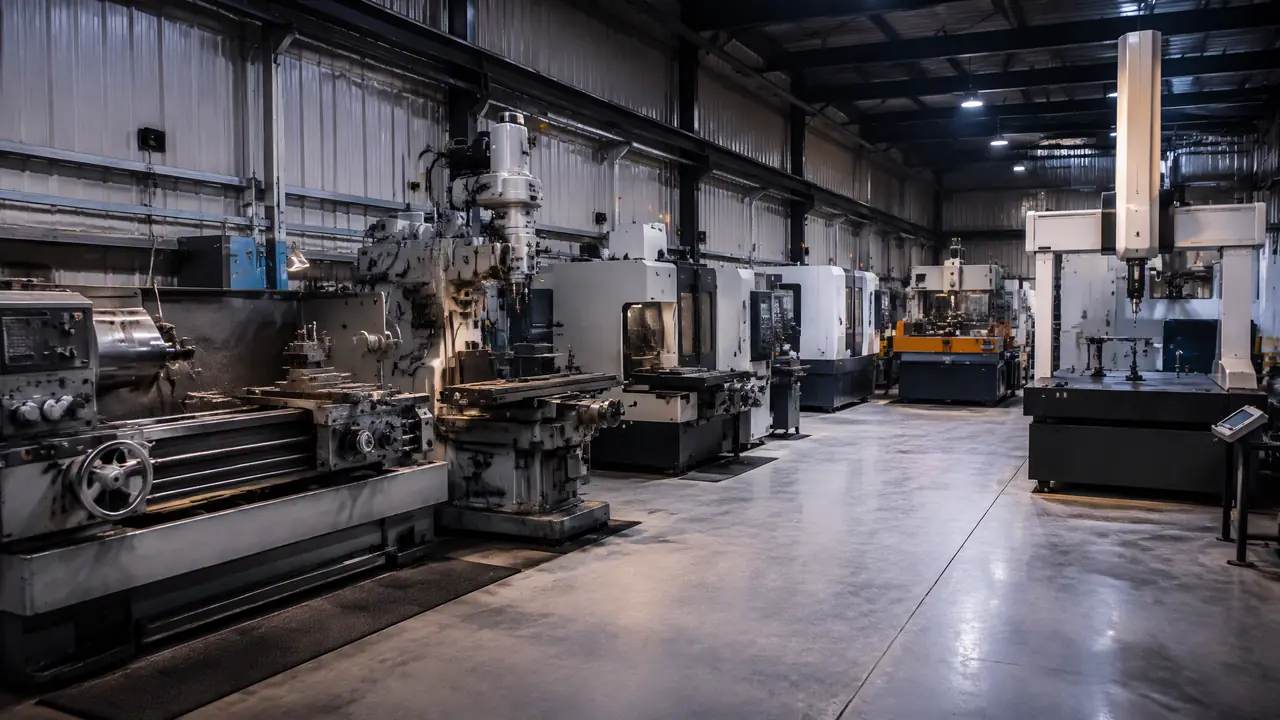
把话放这儿:模具生产设备是一套从车铣磨老三样到CNC、电火花、线切割,再到三坐标测量机的组合,任何一台缺席都直接影响交期和精度。这篇按参观动线带你一台台认设备,每台都附二手价格区间和验机要点,进车间十分钟摸清一家模具厂的真实家底。
上个月陪一个做小家电的客户去看厂,他一进门就指着车间里最大那台机器问我:做模具是不是就靠它?我说那是CNC加工中心,模具生产设备是一整套人马,从车铣磨老三样到电火花线切割,再到验尺寸的三坐标,缺一台这个厂的活儿就得外发。看完那家厂,客户把一套外壳模放了那儿。他后来跟我说,就是听懂了我怎么一台台数设备,才敢下单。
我前年帮表哥盘小模具厂,二手设备是一台一台淘回来的,什么价钱能买到什么成色,我心里有一本账。这篇就按参观动线把设备认过去,顺带把二手价摊开讲。
老三样打底:车床铣床磨床是模具厂的底盘
车铣磨三台普通机床负责开料和基准面,单台二手一到六万能拿下,新机也不过几万到十几万,缺了它们厂子就动不起来。很多人一进车间就盯着CNC,老师傅反而先看这三台。
车床干的是回转体的活。一根销钉、一个浇口套、模芯外形粗车,都靠它。老款CA6140用得最多,二手市场1到3万随便挑,成色再差点的几千块也有。铣床管平面和开框,X5032这类立式铣,2到4万上下。模架买回来第一道工序就是铣开框,把A板B板的中间掏空,等CNC来精加工。
磨床最容易被小看。模板要六面见光,上下平面平行度磨到0.005毫米以内,全靠平面磨床M7130这个级别,二手3到6万。我自己定过一条规矩:买二手磨床先上手摇工作台,一圈摇下来空程大的直接不要,丝杠磨没了一修就是好几千,这坑我表哥踩过,多花了六千块。
三台贵家伙:CNC、电火花、线切割各管一段
CNC负责型腔型芯的粗精加工,电火花啃清角和硬料,线切割割精密孔位,三台二手价从几万拉到四十万,是验厂时的重头戏。一台一台说。
加工中心最常见的是850规格,工作台850毫米宽。新机一线品牌30万往上,二手机先看系统:装三菱、FANUC的硬轨机8到15万能收。验机别光让老板开空跑,要求打一件试切件,拿千分尺量尺寸。导轨拉伤的机器价格能砍三分之一,可拉伤严重的买回来就是买罪受。
电火花机干CNC干不了的活:清角。型腔深处那个直角清根,铣刀进不去,得用铜公放电打出来。石墨电极便宜,紫铜打出来面更细。普通二手火花机2到5万,镜面火花机8万起步。表哥厂里那台二手火花机是2万8收的,用到现在五年没大修,算是捡了漏。
线切割分两档。国产中走丝3到8万,割出来精度±0.01毫米上下,干顶针孔、镶件孔够用。慢走丝是另一个世界,沙迪克、三菱、阿奇的机器,多次切割能稳在±0.003毫米,二手机15到40万。我的偏向很明确:小厂先把中走丝买利索,别一上来就供慢走丝,除非你接的是端子、连接器这类单子,割一刀的精度差半个头发丝都不行。
| 设备 | 在模具厂干什么 | 二手常见价 | 验机看哪里 |
|---|---|---|---|
| 普通车床 CA6140 | 车销钉、浇口套、外形粗车 | 1-3万 | 丝杠空程、卡盘跳动 |
| 立式铣床 X5032 | 开框、铣平面 | 2-4万 | 主轴径向跳动 |
| 平面磨床 M7130 | 模板六面见光 | 3-6万 | 吸盘平面度、摇把空程 |
| 加工中心 850 | 型腔型芯粗精加工 | 8-15万 | 导轨拉伤、系统品牌 |
| 火花机(成型) | 清角、骨位、硬料放电 | 2-5万 | Z轴精度、伺服响应 |
| 慢走丝 | 精密孔位,±0.003毫米 | 15-40万 | 多次切割试件、水箱锈蚀 |
| 三坐标测量机 | 尺寸检测出报告 | 8-30万 | 校准证书、测头 |
这张表是我按这两年帮朋友看货的成交价整理的,地区不同浮动两成很正常。深圳长安的设备中介手里货多,长三角的货成色普遍好一点,价钱也硬一点。
参观动线:从三坐标到钳工台,认设备就是认家底
进门先看有没有三坐标测量机,再看CNC台数和装配钳工位,顺路瞄一眼刀具房和行车,台数齐不齐比装修体面重要得多。顺着这条线走,十分钟见分晓。
三坐标是检验环节的门面。国产思瑞、天准的机子二手8到15万,蔡司要贵一截。看它更要看墙上有没有年度校准证书,有机器没证书,等于秤不准还挂牌子。小厂没有三坐标也正常,但要问清楚检测外发到哪儿、多久出报告。
CNC台数直接对产能。一台850一个月大概能干4到6套中等模架的粗精加工,车间里摆8台CNC的厂,一个月十几套模的胃容量。行车也是硬指标,3吨重的模具没有5吨行车根本吊不动,只能拆开干,交期全乱。
收尾站在装配钳工区看十分钟。师傅拿红丹研配分型面、手工修飞边的,是正经做模的节奏。对了,说到刀具房,刀柄插得乱七八糟、合金刀头跟废铁堆在一起的厂,管理好不到哪儿去。设备是硬件,人是软件,两头都得看。
再回到开头那家厂。客户最后把外壳模放那儿,不是因为它车间最大,而是老板娘能说清每台机器哪年买的、开了几年、折旧还剩几年。认设备认到这个份上,你跟模具厂谈的就是一笔明白账。下次进车间,别光看机器新不新,数一数台数,问一问年头,这家厂的斤两就差不多了。
常见问题
开一家小模具厂,最低配齐设备要花多少钱?
起步最省的组合是一台二手850加工中心加磨床、车床、中走丝,全部收二手50万以内能转起来。CNC产能不够可以外发,磨床千万别省,基准面不过关,后面装出来全是歪的。
二手模具设备去哪买比较稳?
三个渠道:设备评估行、同行倒闭清算、机床展周边的现货场。合同里一定要写包上门调试、试切件验收合格才付尾款,光看照片就打款的最容易吃哑巴亏。
慢走丝和中走丝到底差在哪?
精度差一个数量级:中走丝±0.01毫米,慢走丝能稳±0.003毫米。慢走丝用黄铜丝、多次切割,中走丝用钼丝反复用。日常模架孔位中走丝完全够,端子类精密件才非慢走丝不可。
没有三坐标的模具厂能做精密模吗?
可以,不少厂把检测外发给第三方实验室,一套报告两三百块。但要看它厂里的自检手段,二次元、千分尺、塞规摆得整整齐齐的,比空放一台没人会操作的三坐标靠谱。