不粘模具靠什么实现?涂层抛光与脱模剂三管齐下
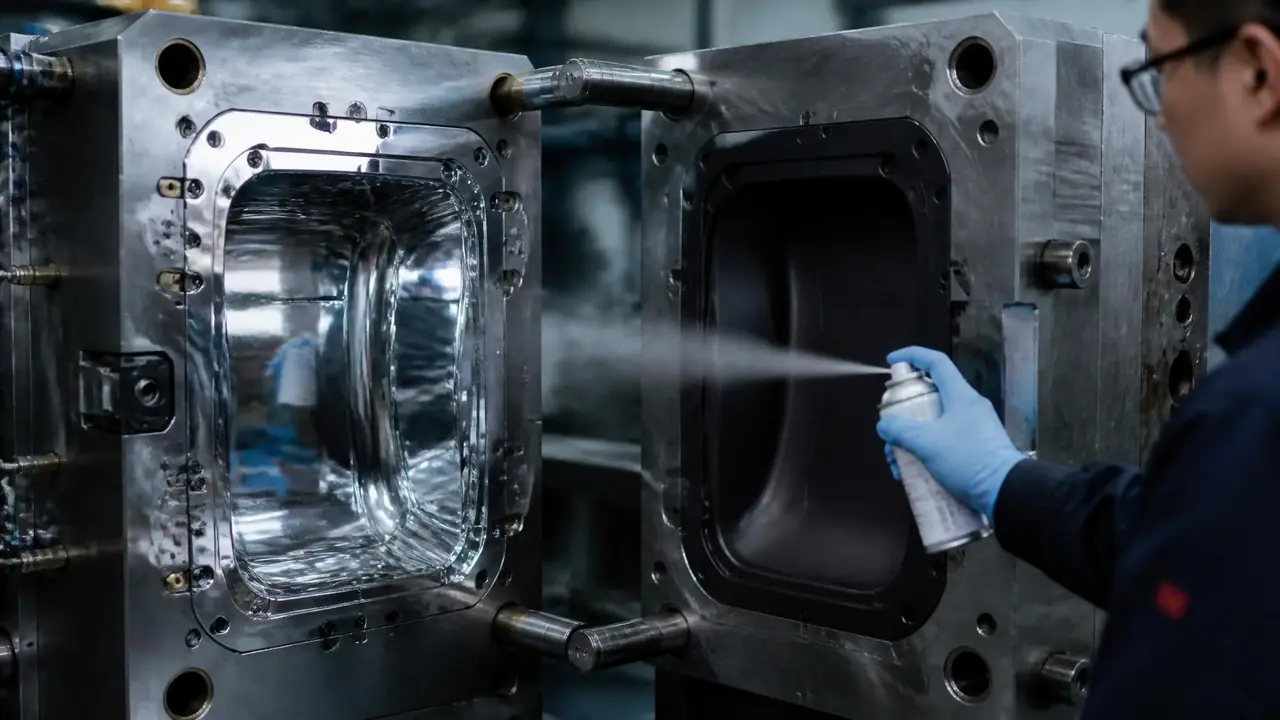
先说结论:不粘模具靠涂层、抛光、脱模剂三件事一起撑着,缺一样,粘模只是时间问题。我经手过的注塑模和压铸模,翻车基本都出在这三处。建议先查脱模剂用法,再查型腔粗糙度,最后再决定要不要上涂层。
不粘模具这事,不少老板觉得看运气,同一副模早上脱得顺顺当当,下午就开始挂料拉白。我在模具车间待了十几年,见过的粘模翻车,九成能归到三个原因上:涂层没选对、抛光不到位、脱模剂瞎喷。三样凑齐,脱模顺是常态。凑不齐,参数调到天亮也白搭。
讲个真事。前年车间接了一套PP薄壁收纳盒模,一模四腔,试模那几天前模仁天天粘件,顶出来不是拉白就是跟着斜顶走,一度还以为是斜顶卡滞。钳工把模温从65℃提到85℃,粘模率从三成降到一成以下,可隔三差五还是蹦出一件废的。后来把型腔粗抛留痕的地方重新抛了两道,再给脱模剂定了补喷周期,才算彻底消停。那副模教会我一件事:粘模从来不是单因,得三管齐下。
涂层:给型腔穿一件不沾衣
涂层是物理隔离,特氟龙耐温约260℃,做PP、PE、硅胶这类易粘腔的材料很对路;PVD氮化钛硬度高,更适合加玻纤的工程塑料。特氟龙就是聚四氟乙烯,喷完型腔像多了一层蜡膜,料很难抓住它。PVD涂层走的是另一条路,氮化钛、氮化铬这些靠硬度顶,表面本身不算滑,胜在耐磨耐腐蚀。
怎么选?我的经验是看料。做PP饭盒、硅胶按键这类软料,特氟龙对路,成品表面还带点雾面质感;一旦料里加了30%玻纤,特氟龙半年就磨穿,得上PVD。镀硬铬属于老办法,防腐蚀还行,防粘一般,现在新模上用得少了。
翻车也翻在这。有一年图省事,让喷涂厂把一副精密连接器模的整套型腔都喷了特氟龙,没在电极上留余量。涂层厚度大概15-25微米,出来孔径小了一圈,插拔力超了标准,两套模芯报废,损失小两万。记住一条:涂层是有厚度的,公差紧的部位要么提前留余量,要么干脆不喷。
涂层也不是一劳永逸。特氟龙怕钢铲、怕砂纸,清模的时候拿铜铲轻轻来,磨损露底就得重喷。一副中型注塑模重喷一次几百到一千出头,这笔账得提前算进成本。
抛光是防粘的底子,光洁度差一截粘模多一半
型腔粗糙度直接决定挂不挂料,多数注塑件抛到Ra0.2-0.4μm、纹路顺出模方向,配合正常斜度就能顺脱;蚀纹面另说。道理不复杂,型腔越粗糙,塑料冷却收缩时抓地的面积越大。抛光还有个容易忽略的讲究:磨痕要顺着出模方向走,横向纹路等于给料留了抓手,越抛越粘的反常情况多半出在这。
工序上从油石、砂纸到钻石膏一级级来,粗抛、半精抛、精抛各有各的号,具体等级和手法可以看这篇从粗抛到镜面的六级抛光工艺(模具抛光怎么做)。我们车间的一般标准:普通外观件抛到Ra0.4左右够用,透明件和镜面件冲到Ra0.1以下,那得用钻石膏一道道收。
抛光不是越光越好。镜面抛过头的副作用是排气变差,困气烧焦、充填不满跟着来,打PPS、PA这类料尤其明显,型腔亮得能照出人影,反而容易贴死。该留排气的地方留排气,深腔最好在镶件上开出气隙。
晒纹模是另一个极端。皮纹晒上去,表面粗糙度上去了,防粘全靠加大脱模斜度和脱模剂撑着。纹深30-50微米的皮纹,斜度起码比光面多放1-2度,不然顶出时纹路里挂料,制品表面全是拖伤。纹路深浅怎么定,可以参考这篇模具蚀纹的车间操作手册(模具蚀纹技术详解)。
脱模剂不是万金油,选错型号越喷越粘
脱模剂按成型温度和材料选型,硅油水基类适合注塑,蜡质类更适合压铸和橡胶模等高温场合;喷多了制品发白发雾,还积垢。市面上脱模剂一大架,硅油乳液、蜡质、油性、半永久涂布式各有各的场。注塑车间常用硅油类水基的,挥发快、残留少,压铸和橡胶模偏蜡质耐高温的。
用量比选型更容易出错。有个同事做透明灯罩,怕粘模,每模对着型腔猛喷,结果制品表面一层白雾,客户整批判退,光料钱就赔了三千多。正确姿势是薄喷、匀喷、定点喷,正常量产几十模补一次就够了。薄壁透明件能不用就不用,靠斜度和抛光顶上去。
料侧也有嫌疑。PVC分解放出的氯化氢会腐蚀型腔,阻燃剂、脱模助剂这些添加物受热析出,在型腔结一层灰膜,摸上去发涩。碰到换料批号后突然开始粘模的情况,先查料再怪模,这个顺序别反了。
喷多了还有个隐蔽代价:积垢。脱模剂和料里的析出物混在型腔上,越积越粘,到最后怎么喷都不顺,只能停机清模。模腔清完拿对应的清洗剂过一遍,中性、碱性、酸性怎么按情况选,这篇模具清洗剂的适用场景写得很细(模具清洗剂怎么选)。清完模记得空跑两三个暖模循环再量产,不然头几件全是水汽印。
斜度和模温没调好,涂层也救不回来
脱模斜度每0.5度都算数,斜度给够比什么涂层都管用;模温偏低时塑料收缩抱紧型芯,适当提温常常比狂喷脱模剂灵。图纸阶段斜度就要给足,深腔制品每边至少0.5-1度,带蚀纹再加1-2度,这一步省事,后面全是要还的账。
保压也别拉太狠。压力给太足,制品被压得死死的,收缩应力全锁在型芯上,顶针顶变形了还出不来。开头说的那套收纳盒模,模温85℃、保压降了两成,配合重新抛光,才把最后那一成的粘模磨掉。参数是联动的,单拧一个旋钮没用。
说回开篇那副PP收纳盒模。它稳定量产之后,靠的不是哪一招独大:特氟龙没上,就靠抛光到Ra0.4、模温85℃、脱模剂几十模补一次,三个再平常不过的动作撑了几十万模次。所以别迷信什么神油神涂层,把涂层、抛光、脱模剂这三件事按自己的料、自己的模核对一遍,粘模这事就翻不了大浪。
常见问题
特氟龙涂层一般能用多久?
看料和保养。打普通PP、PE这类不加玻纤的料,保养得当能用一两年;加了玻纤或者打工程塑料,几个月就可能磨穿露底。发现型腔局部发亮、开始挂料,就该安排重喷了。
家用食用油能当脱模剂吗?
自家烘焙硅胶模凑合,工业模具不行。油在高温下碳化,残留积在型腔上越积越粘,还冒烟。正经水基脱模剂一桶几十块,能用很久,别省这个钱。
怎么判断制品粘前模还是粘后模?
留在型芯上跟着顶针走的,多数是收缩抱紧,查斜度、模温和保压;粘在型腔板上拉白的,多半是粗糙度、排气或者涂层磨损的问题。先分清粘在哪一半再动手,别一上来就乱调机。
压铸模具也要喷脱模剂吗?
要,而且基本每模都喷。压铸模温高,水基脱模剂喷上去同时起冷却和隔离两个作用,用量和角度直接影响铸件表面和模具寿命。冲头润滑是另一套东西,别混为一谈。