包装模具包含哪些?吸塑纸模瓶盖模具的应用地图
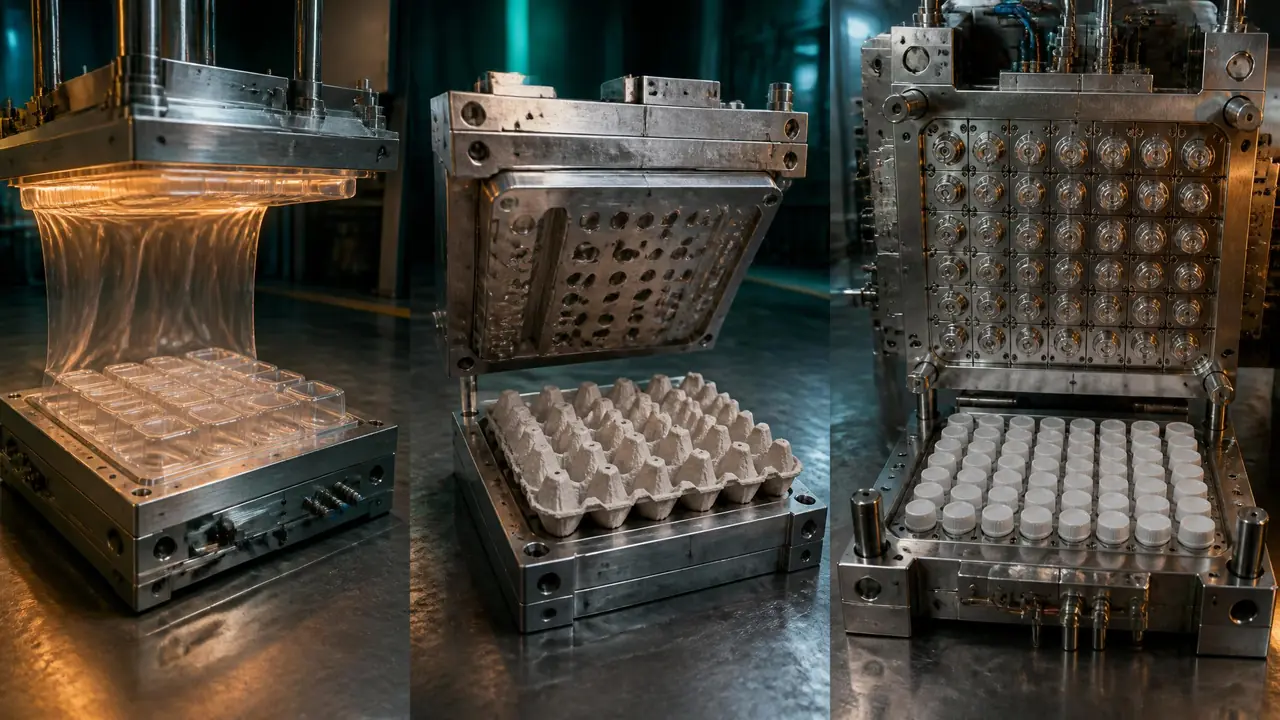
别绕了:包装模具按材料就分三条线——片材走吸塑模,纸浆走纸浆模塑模,瓶口密封走多腔注塑模。三类模具结构、价位、周期差得很远,选错线就是白花钱。先定材料形态,再谈模具,最后拿产量去砍价。
包装模具这个词听着笼统,很多人把泡壳、蛋托、瓶盖一股脑混着问价,其实拆开就三大块:给塑料片材用的吸塑模,给纸浆成型的纸浆模塑模,给瓶子封口用的瓶盖注塑模。上个月有个做食品厂的采购朋友问我,鸡蛋托算不算包装模具,我说是,还是最典型的那种。
为什么这么分?看材料形态就懂。吸塑吃的是成卷的塑料片,纸模吃的是打碎的废纸浆,瓶盖吃的是注塑机里熔融的PP粒,原料状态不同,模具的长相和工作原理完全是三条路。三条路的模具价格能差出一个数量级,从几千块的石膏模到八十多万的多腔钢模都有,摸不清边界,询价阶段就会被绕晕。
吸塑模具:把热软的片材吸进型腔,门槛最低的一类
吸塑模具靠真空把加热软化的塑料片吸进型腔一次成型,模具多为铸铝或电木,几千到两万就能拿下。超市里的月饼内托、电子产品泡壳、快餐盒盖,基本都是这么出来的。片材常见厚度0.15到0.8毫米,加热到软化点,模具底下抽真空,片材啪一下贴上去,冷却取件,整个周期十来秒。
模具材质分三档,这是我跑了几年吸塑厂总结的:打样用石膏模,几百块,两三天出样,寿命几百次;小批量用电木模或者铜模;上量就换铸铝模,带冷却水路。我在中山看过一家厂,六台全自动吸塑机,模具清一色铸铝加水路,模温控制在50℃左右,一件化妆品内衬我掐过表,周期大概12秒。这套真空成型在包装行业的应用逻辑,之前专门写过一篇。
吸塑的通病也说一句:拉伸深的部位壁厚会变薄,产品深度超过宽度的0.5倍,边角就容易破,设计阶段就得把斜度和圆角放大。别被销售嘴里的「什么都能吸」忽悠,深腔件吸塑干不了,那是注塑的活。
纸浆模塑模具:三套模接力,把废纸浆变成蛋托
纸浆模塑模具是一对带网孔的上下模配一套转移模,真空吸附湿纸坯再热压烘干,蛋托果托都这么出。原理有点像捞纸:废纸打成1%左右浓度的浆,带网孔的成型模往浆里一沉,抽真空,纤维就挂在网面上结成湿坯。湿坯自己走不了,靠转移模接走,送进热压模烘干定型,三套模接力,一件蛋托才算做完。
2023年我在浙江看过一条湿压蛋托线,一次出4个蛋托,周期35秒左右,两班倒一天两万多个。厂里师傅有句话我记得很牢:三套模必须对得齐,转移模偏1毫米,湿坯就粘死在上面,下不来。纸浆浓度也是变量,纤维长了堵网孔,短了坯子强度不够,师傅每天早上第一件事就是调浆、拿气枪把网孔吹通。一对普通蛋托模行业普遍一两万上下,铝制的,网孔磨出毛边就得修。
这两年手机和电子厂的内衬大量换成纸浆模塑,环保要求推着走。湿压工艺能做到表面光洁、尺寸稳定,手机内衬那类模具的精度要求比蛋托高一大截,维护频率也更高。方向没问题,但投入别按蛋托的账去算,接单前先把浆料、烘干能耗和修模频率都摊进去。
瓶盖模具为什么是包装模里最「卷」的一类?
瓶盖模具是薄壁多腔注塑模的卷王:16到48腔常见,配热流道把周期压到4秒上下,一天能出一百多万个盖。盖子单价就几分钱,利润全靠腔数和速度堆出来,这门生意把注塑模的效率卷到了极致。
结构上它难在两处:一是螺纹,二是防盗环。螺纹那圈要和瓶口拧合,公差松了漏水,紧了卡死;防盗环是盖裙上被切开的一圈小桥,拧开就断,证明瓶子没被动过。这圈小桥要脆而不断,位置差零点几毫米,整批盖子要么拧不开,要么一碰就断。2024年我去朋友厂里看一副32腔矿泉水瓶盖模,热流道,周期4.2秒,三班倒一天一百三十多万个盖,光试模调防盗环就花了三天,模具报价八十多万。这种多腔模的排布和流道平衡,跟尼龙扎带32/64腔模具是一个路数,想深入可以翻那篇。
顺带说一句,瓶盖拧上去的那只瓶子也有自己的模具。瓶子先注出瓶坯,再加热吹胀成型,瓶坯模同样走多腔精密路线,选材和冷却自成一派,我写过一篇PET瓶坯模具从设计到量产的全流程,和瓶盖模配着看更完整。
三类模具怎么选:先看材料形态,再看订单量
选包装模具先按材料形态分线:片材走吸塑模,纸浆走纸模,瓶盖走多腔注塑模,三条线的模具价差十倍不止。分错线的代价很直接——拿着蛋托的预算去问瓶盖模,或者拿吸塑的思路去做深腔件,都不是浪费一点点的事。
三类的核心差异我列一张表,价位是行业普遍水平,具体看腔数和结构:
| 类型 | 成型原理 | 常见产品 | 模具材质 | 模具价位(参考) |
|---|---|---|---|---|
| 吸塑模 | 真空吸附软化片材 | 泡壳、内托、餐盒盖 | 石膏、电木、铸铝 | 几千到2万 |
| 纸浆模塑模 | 网面吸附纤维再热压 | 蛋托、果托、电子内衬 | 铝(成型+转移+热压三套) | 一套组1万到5万 |
| 瓶盖注塑模 | 多腔热流道注塑 | 矿泉水瓶盖、罐盖 | S136等不锈模具钢 | 几十万级 |
我的偏向很明确:量小、花色杂、要经常改款,先吸塑,改模快,试错便宜;客户点名要环保属性或者做缓冲内衬,上纸浆模塑,预算往调浆和修模那边多留一点;单品日出货几十万件往上,多腔注塑模才值那个钱。要是连产品该走哪条线都还没定,先把全行业的模具大全分类对照表过一遍,心里有地图再询价。
回到开头那个问题:蛋托算不算包装模具?算,还是纸浆模塑这条线的代表。下次再遇到包装类的模具需求,先问自己一句——我的材料是片、是浆、还是粒?答上来,模具类型就圈定了一半,剩下的交给产量和预算去筛,询价时也不容易被带偏。
常见问题
吸塑模具打样为什么都用石膏模?
便宜加快。石膏翻一套模几百块,一两天出样,打几十上百个样件够用了。它强度低,寿命一般几百次,量产必须换电木模或铸铝模,别拿石膏模直接上大批量。
纸浆模塑模具网孔堵了怎么办?
日常拿气枪吹,每周温水加软刷冲一遍,堵严重的拆下来超声清洗。堵孔多半是浆的浓度没调好或者纤维太长,磨浆环节把关比事后清堵管用得多。
瓶盖模具的防盗环是什么结构?
就是盖裙下面那圈被切出小口的小桥,瓶盖和它一次注出来,拧开瓶盖时小桥断裂,证明瓶子没被开过。断桥的位置和强度是瓶盖模调试里最磨人的一环,差零点几毫米就要重调。
开一套咖啡杯盖模具大概要多久?
单腔快速模行业普遍30天上下出样,带螺纹和防滑纹的结构会再加一周左右调试。大货时间主要看试模轮次,顺利一轮过,不顺改两三轮也常见,签合同时把试模次数和费用归属写清楚。