光刻模具是什么?芯片制造里那套毫米级精度的影子模版
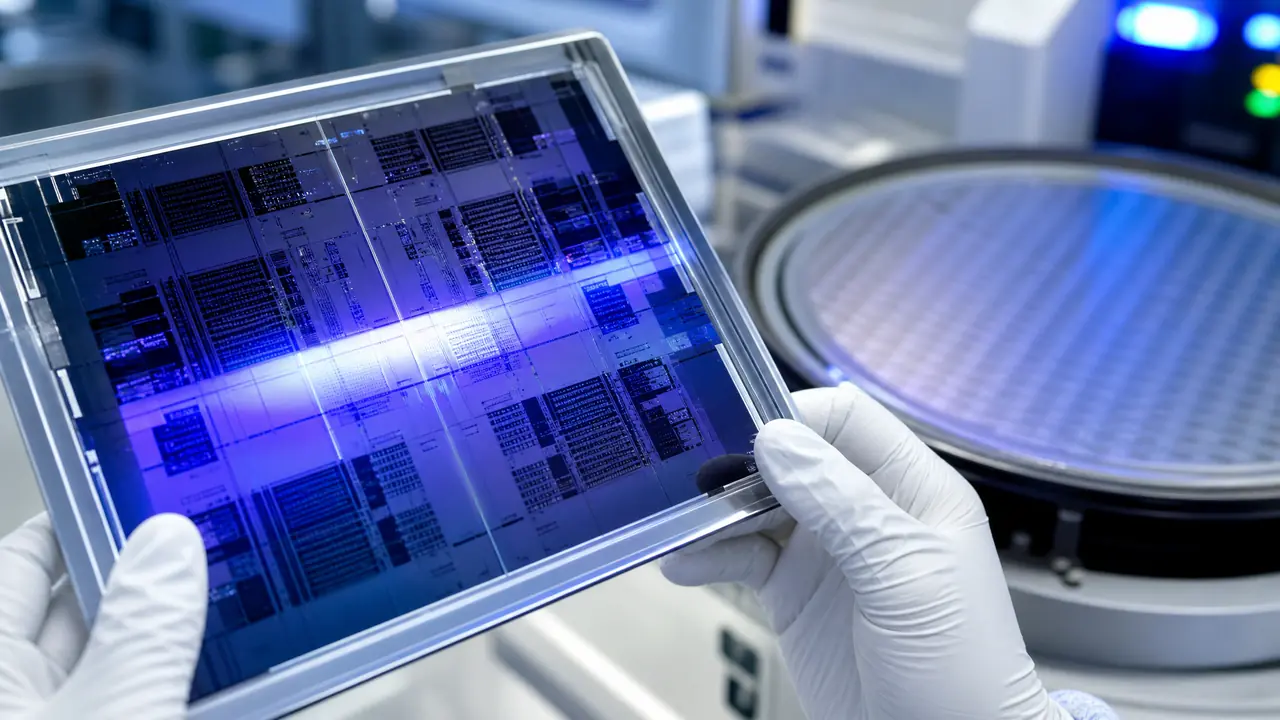
把话放这儿:光刻模具不是车间里那种几百公斤的钢模,它是芯片光刻环节里"印电路图"的底版和配套精密模具的统称,精度单位从我们的丝和毫米直接跳到微米和纳米,价格从几万一块到上千万一套。想弄明白芯片厂为什么肯为一块"玻璃板"掏钱,先看懂它印的是什么。
前两天有个客户来询价,开口就要"光刻模具",说要给芯片厂做配套。我按老习惯问了两句:你要的是曝光机上用的掩膜版,还是封装环节的塑封模具?对方愣了半天,说反正跟光刻有关的都算。这单我没敢接,报价没法报,因为这两样东西根本不是一条产线上的玩意儿。
这就是这个关键词最容易被糊弄过去的地方。所谓光刻模具,行业里大致指两类东西:一类是光刻环节的核心耗材掩膜版( photomask ),一块高纯石英玻璃上镀着铬,电路图形就刻在铬层上,紫外光从它身上穿过去,把图形"晒"到硅片的光刻胶上,性质上确实是个模版,一晒一版;另一类是泛指半导体产线里带"模具"二字的精密工装,比如芯片封装用的塑封模、引线框架的冲压级进模,这些才是真正由模具厂做的活儿。手机里那颗芯片的电路图,就是靠第一类东西一张张"印"上去的,跟晒蓝图纸一个道理,底版坏了,整批图纸全废。
所以看懂这个词的第一步,是分清"印图形的版"和"压塑封料的模"。前者属于光学元件,后者才属于模具行业。这两类我下面分开讲。
掩膜版怎么把电路图"晒"到硅片上
掩膜版就是刻着电路图形的高精度"照相底片",光刻机用紫外光透过它照射硅片上的光刻胶,被照到的胶层发生反应,显影后图形就留在晶圆上,一层一层叠出芯片电路。它本身不接触硅片,靠光来传递图形,所以也叫投影曝光用的光罩。
具体过程拆开看。晶圆先均匀涂一层光刻胶,这胶有个脾气:被特定波长的紫外光照到之后,化学性质会变,能被显影液洗掉或者留下来。曝光时,光刻机把掩膜版上的图形缩小投影到晶圆上,晒完一片换一版,几十道工序下来,芯片的三维电路就一层层长出来了。先进制程用的深紫外甚至极紫外光,波长越短,能印的线条越细。
这套逻辑咱们做模具的一点都不陌生。注塑模是把塑料填进钢的型腔里成型,光刻是把光填进光刻胶的"型腔"里成型,一个靠压力一个靠光子。差别在于公差量级:我们厂里做精密连接器模具,型腔公差做到±0.005毫米,车间里已经要拿放大镜验件了;而掩膜版上的图形误差要压在几十纳米以内,相当于在一张A4纸上把误差控制在一根头发丝的千分之一。这不是精度的差距,是物种的差距。
再讲贵在哪。掩膜版基材是高纯度石英玻璃,热膨胀系数极低,温度波动一点图形就走样;上面镀的铬层要用电子束一点一点"写"出图形来,先进制程的一块高端掩膜版,写版设备本身就是天价,制版周期按周算,报价几十万到上千万人民币都正常。更要命的是它是消耗品,硅片几百上千片地曝光,铬层图形一旦有针孔、颗粒污染,整批晶圆直接报废,所以芯片厂对它的洁净和检测苛刻到变态。换句话说,这玩意儿单价高、寿命有限、坏了没法修,只换不修。
对了,跑个题:做模具的同行经常被"光刻"俩字唬住,其实老一辈管晒版叫"晒图",厂里晒蓝图那套流程跟光刻的底层思路是同一个。科技再往前跑,好多新东西都能在老师傅的经验里找到影子。
真由模具厂做的半导体模具有哪些
芯片流片完成只是半成品,封装环节才真正用模具:给裸芯片塑封的注塑模、冲压引线框架的级进模、装散热基板和端子的精密冲模,这些由模具行业承接,精度普遍要求±0.003到±0.005毫米。所谓半导体精密模具,主要就指这一批。
封装是芯片的后道工序,把光刻做出来的裸芯片装进外壳、引出引脚、封上保护料,这中间有三类活儿跟模具直接挂钩。第一类是引线框架,芯片的引脚骨架,一条料带上排着成百上千个单元,用高速级进模冲出来,步距精度和毛刺控制的要求比普通五金冲压高一个档;第二类是塑封模,把环氧塑封料在180度左右的模温下压进型腔,把芯片和金线整个包起来,型腔表面光洁度和排气槽设计是成败关键,塑封料填不匀就出气孔,芯片直接报废;第三类是各类工装夹具、切筋成型模,把封装好的产品从料带上切下来、弯出引脚。
我那个客户后来聊明白要的就是塑封模方向。这种单不好接,我把门槛掰开说给他听。设备一关:型腔加工要五轴高速铣加镜面抛光,我们现有的三轴机做精密连接器模够用,做塑封模的流道系统就吃力;检测一关:封装模具的关键尺寸要三坐标全检,出报告给芯片厂审;管理一关:人家验厂不是看你车间多亮,是看你的追溯体系,一块模板热处理前后的记录都要能翻出来。模具厂想切进这个圈子,基本是先从修模、工装、切筋模这类边角单做起,攒两三年履历才有机会碰塑封主模。
| 对比项 | 普通连接器注塑模 | 半导体塑封模 |
|---|---|---|
| 型腔公差 | ±0.01毫米 | ±0.003毫米以内 |
| 型腔数 | 2-8腔常见 | 几十到上百腔阵列 |
| 模温 | 60-120度 | 170-185度恒温 |
| 表面要求 | 常规抛光 | 镜面级加排气槽微缝 |
| 验收方式 | 试模合格样件 | 三坐标全检报告加体系审查 |
芯片厂为什么肯为一套模版掏上千万
因为掩膜版和封装模具的单价摊到量产芯片上极薄,真正的成本逻辑是"一套版养一条线":版费几百万,对应的芯片出货量是几亿颗,摊下来每颗不到一分钱,可版错了,停线损失一天就是几百万起步。贵的是容错率,不是那块玻璃。
拿自家经验类比最好懂。我去年给一个汽车电子客户开一套传感器外壳模,T1试模到最终验收改了四轮,前后花了42天,光改模就吃掉小十万。这还只是毫米级的活儿,改模好歹能用铣床焊机救。掩膜版没有"改"这个选项——图形写死在铬层上,错一根线条整版作废,重写一套先进制程版子又是几百万,还得排队等写版机。芯片厂算的是总账:花大钱买准确,比便宜了返工划算得多。这跟咱们买好钢材是一个道理,跟换遥控器电池一个理儿——贵的电池多用两年,平均下来反而省。
说句实话,接触半导体客户这一年多,我最大的体会不是技术差距,是两个行业对"标准"的理解差距。模具厂的习惯是"量具说了算",卡尺量得过去就交付;半导体客户的习惯是"数据说了算",每一步都要留痕、可复现、可追溯。很多同行卡在这儿,技术够得着,习惯够不着。
回头说那个客户,我最后把他引去了封装模具的方向,让他先拿切筋模和工装件试水,主模的账让他找专门做半导体封装配套的厂谈——那不是我们这种规模的厂该碰的,接了做不好,砸的是自己的招牌。做我们这行,认得清自己的斤两,比多接一单要紧。光刻这个词听着玄,拆开看无非是"印得更细的晒版"加"封得更严的压模",懂的边界,才接得住的单。
常见问题
光刻模具和普通注塑模具是一回事吗?
不是一回事。注塑模具是钢制的实体型腔,靠压力成型;光刻环节的掩膜版是石英玻璃加铬层的光学底版,靠光投影成像。真正跟注塑模接近的,是芯片封装环节的塑封模具,那才是模具厂能做的活儿。
一块光刻掩膜版大概多少钱,能用多久?
成熟制程的版子几万到几十万,先进制程一套几百上千万都有。寿命没有固定模次数,主要看洁净管理,铬层出现针孔或颗粒污染就报废,一般是检测判废,不是磨损报废。
普通模具厂有机会接半导体的单吗?
有机会,但一般从外围做起:切筋成型模、工装夹具、治具这类边角单门槛相对低。要碰塑封主模,先补齐镜面加工、三坐标全检和体系追溯这三块短板,客户验厂卡的就是这三关。
芯片封装里的塑封模跟塑胶模具原理一样吗?
原理同源,都是把熔料压进型腔,但塑封模用的是环氧塑封料,模温要恒在170到185度,型腔几十上百腔阵列排布,对排气和表面光洁度的要求比普通塑胶模高一整个档,做的是"包住芯片"的活儿。