电力盖板模具怎么选?花纹成型与承重等级的门道一次讲透
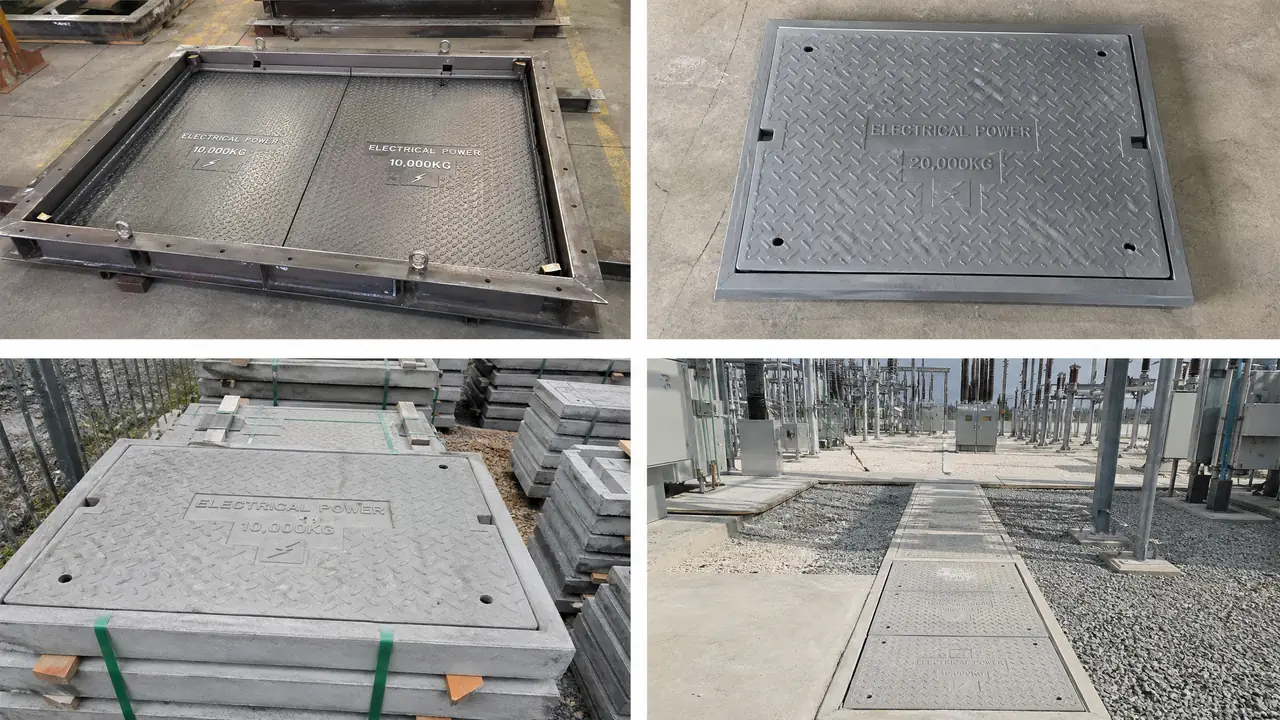
把话放这儿:电力盖板模具选错,亏的不是模具钱,是后面三年每天脱模多花的人工。花纹要在模壁上直接铣出来,别信贴皮;承重等级跟模具关系不大,跟配筋才有关,但模具的锥度和内腔尺寸做歪了,板子就装不进沟。买之前盯死面板壁厚、花纹深度、脱模锥度三样。
上个月车间接了一批电力盖板模具的活儿,电力公司下属的电缆沟工程,500×500规格,带菱形花纹。采购拿来图纸我就皱眉,图纸上花纹深度标了2毫米,这个深度压出来的板子,雨鞋踩上去照样打滑。跟对方技术员磨了半天,改成4毫米,料没多花多少,板子验收一次过。干电力盖板模具这行,判断就一条:模具本身不复杂,复杂的是把花纹、锥度、内腔尺寸这三样一次做对,返一次模,一套钢模的利润就没了。
先掰扯一下这模具长啥样。就是一圈钢板围出来的空腔,底模加四边围板,好一点的做成整体折弯再焊接,差一点的是五块板拼起来靠螺栓锁。钢板常用Q235,面板4到6毫米,围板背面焊加强筋,一般是50×50角钢或者5号槽钢,间隔300毫米左右一根。跟注塑模具那种精密玩意儿完全不是一个路数,它更像是给混凝土做的一个"饭盒",讲究的是不漏浆、不变形、好脱模。
花纹不是刻着好看的,防滑全靠它
花纹深度做到3到5毫米才够防滑,圆点纹、菱形纹、条纹各有讲究,花纹必须和模具钢板一体成型,磨损到1毫米以内就该换模,贴上去的花纹板撑不过半年。展开讲讲这里头的门道。
电缆沟盖板的花纹不是装饰。沟盖板铺在变电站和厂区道路上,雨天工人拿扳手踩着走,防滑是硬指标。市面上常见的三种纹:圆点纹最常见,模具好加工,铣出来就行;菱形纹防滑最好,纹路带方向,两个方向都有咬合;条纹最省事,但顺纹方向照样滑,我个人最不推荐。
深度是关键。我实测过,3毫米以下的圆点纹,水泥面磨俩月就平了;4毫米的花纹,用到一年还有2毫米多,够用。但花纹也不是越深越好,超过5毫米,脱模的时候混凝土会"咬"花纹,把模具的棱撕毛,反过来毁模。所以4毫米上下是我们车间的甜点位。
这里有个坑我踩过。前年图便宜进了一批模具,花纹是焊上去的扁钢条,卖家叫它"耐磨花纹",用了四个月,扁钢条底下进浆,一条条翘起来,最后整批板子返工,光人工赔进去八千多。打那以后我只收一体成型花纹的模具,花纹直接在钢板上铣或者压出来,跟模具同生共死,跟换遥控器电池一个道理——原装的仓盖卡扣能用十年,后配的俩月就松。
| 花纹类型 | 推荐深度 | 防滑表现 | 模具加工难度 | 我的建议 |
|---|---|---|---|---|
| 圆点纹 | 3-4毫米 | 中 | 低,铣削即可 | 人行沟用足够 |
| 菱形纹 | 4-5毫米 | 最好 | 中,要压型 | 车行道优先 |
| 条纹 | 3-4毫米 | 顺纹方向差 | 最低 | 不推荐 |
| 贴扁钢条 | — | 前期好后期翘 | — | 坚决不碰 |
承重等级怎么从模具上做出来?
承重等级不靠模具撑,靠盖板里的配筋和混凝土标号撑,模具只负责把尺寸和锥度做准。但模具内腔高度决定板厚,板厚不够再多的钢筋也白搭,车行板建议模腔高度做到60毫米以上。这话得从预制场的账说起。
很多采购以为"承重等级高的盖板要用更厚的模具做",这是搞反了。电力盖板的承重分档,人行的大概10千牛级别,车行的要看过不过小车、叉车,配筋从单层钢筋网到上下双层,混凝土从C25到C40,这些是配筋单管的事。模具管的是三件事:内腔尺寸准、板厚给够、脱模锥度留足。
板厚就是模腔高度。人行沟盖板常用40到50毫米,车行的至少60毫米,过重车的做到80毫米。模具内腔矮1毫米,出来的板子就薄1毫米,钢筋保护层立马不够,验收站一敲一个坑。所以下单时模腔高度要写进合同,到货拿卡尺量,公差正负1毫米以内算合格。
锥度这事更隐蔽。钢模内壁要留1到2度的脱模斜度,花纹面朝上浇筑的还好,反正脱模往下抽。要是翻过来浇,花纹面朝下,深度4毫米的纹没斜度就是倒扣,脱模的时候把花纹全撕了。靠谱的厂家会把花纹侧壁做成带2度斜度的拔模纹,土话叫"放斜",不熟悉的买家压根不知道要问这个。
对了,说个跑题的事。有回一个客户拿着沟盖板的承重要求来压模具价格,说隔壁厂报得便宜六百。我问他对方模具用多厚的板,他答不上来。后来那批模具用了半年围板鼓了,板宽超差装不进沟,整套报废。模具便宜六百,废板子赔了小一万。预算紧可以看这篇盖板模具的价格拆解,里头的报价构成能帮你判断便宜在哪:盖板模具价格多少钱才合理?一张规格对照表教你识破虚报和低价坑。
新模验收和保养,量这三处就够了
新模具到货量三处:内腔对角线误差不超2毫米、面板厚度用卡尺实测与合同一致、花纹深度抽三点都够3毫米。日常保养就八个字,用完清浆、刷油存放。别小看这两句,多数模具是保养不当死掉的,不是用坏的。
验收先量对角线。模具要是焊完了没有校平,两条对角线差个三五毫米,压出来的板子就是菱形,装沟的时候对不上缝。拿卷尺交叉一量,误差2毫米以内收货,超了当场让厂家拉回去修,运费他们出。
再量板厚。合同写5毫米面板,实际给你4毫米,肉眼根本看不出来,成本差一截。卡尺在围板下沿量,镀锌或者喷漆的地方磨掉一点漆量钢板本体。花纹深度拿深度尺抽三个点,位置选花纹最密的地方,那里最容易偷浅。
保养比验收还简单,但没人当回事。每脱一次模,钢丝刷把腔内的浆渣刷净,干透刷一遍废机油,码放的时候花纹面朝上、下面垫木方。我们场里一套4毫米面板的模具,这么伺候能用四年上下,隔壁场不管不顾的,一年半围板就鼓。差别就在这两分钟。
要是你的工程里盖板、边沟、路缘石是一起供货的,模具可以找同一家配齐,规格衔接省事不少,水泥构件模具的整个品类清单可以参照这篇:水泥构件模具品类大全:路缘石平石盖板挡土块六角块规格选模一篇捋清。单说产量的话,一套500×500的钢模,我们场里一天周转两模,出10到12块,赶工期就加模具不加人,这账比加班划算。
一条短句收个尾。
说到这儿,顺带一句边沟的小规格盖板。300×300那种小盖板,别用大钢模改,专门的小模一套也就千把块,大模改出来的小板四角全是直角死腔,脱模必裂。尺寸规格和生产效率的账,这篇讲得更细:边沟盖板模具怎么选?尺寸规格与预制场生产效率的实操账。
回头看开篇那批500×500的单子,其实没赢在技术多高,就赢在花纹深度改了2毫米、锥度留了2度、对角线当场量了。电力盖板模具这东西,参数都在明面上,差别是有人肯在下单前把它们一条条锁进合同,有人等板子裂了再吵。你要是正准备下单,就拿这三条去问厂家,答得痛快的,基本能合作。
常见问题
电力盖板模具一套能用多少次?
保养到位的话,4毫米面板的钢模大概能用两万模次上下,折合三到四年。面板薄的3毫米料,一年多就得换。寿命大头取决于清浆刷油这两步做不做。
花纹做在模具上还是板子脱模后再压?
必须在模具上成型。脱模后再压花要二次吊运,花纹深浅不匀,附着力也差,雨季一冻一融就掉皮。一体成型的花纹和混凝土咬成一体,寿命长得多。
塑料模具能替代钢模做电力盖板吗?
小批量、人行级别的可以用PP塑料模,一套便宜不少。但车行承重的板子建议用钢模,塑料模围板软,振捣一重就鼓肚,板厚公差控不住。
模具内腔尺寸要比盖板成品放大多少?
要放混凝土收缩的量。C30混凝土收缩率按万分之三左右估,500毫米的板放1到2毫米就够了。厂家图纸没提收缩量的,八成是拿现成模改的,要留个心眼。