翻砂模具是什么?砂型铸造的木模与砂箱
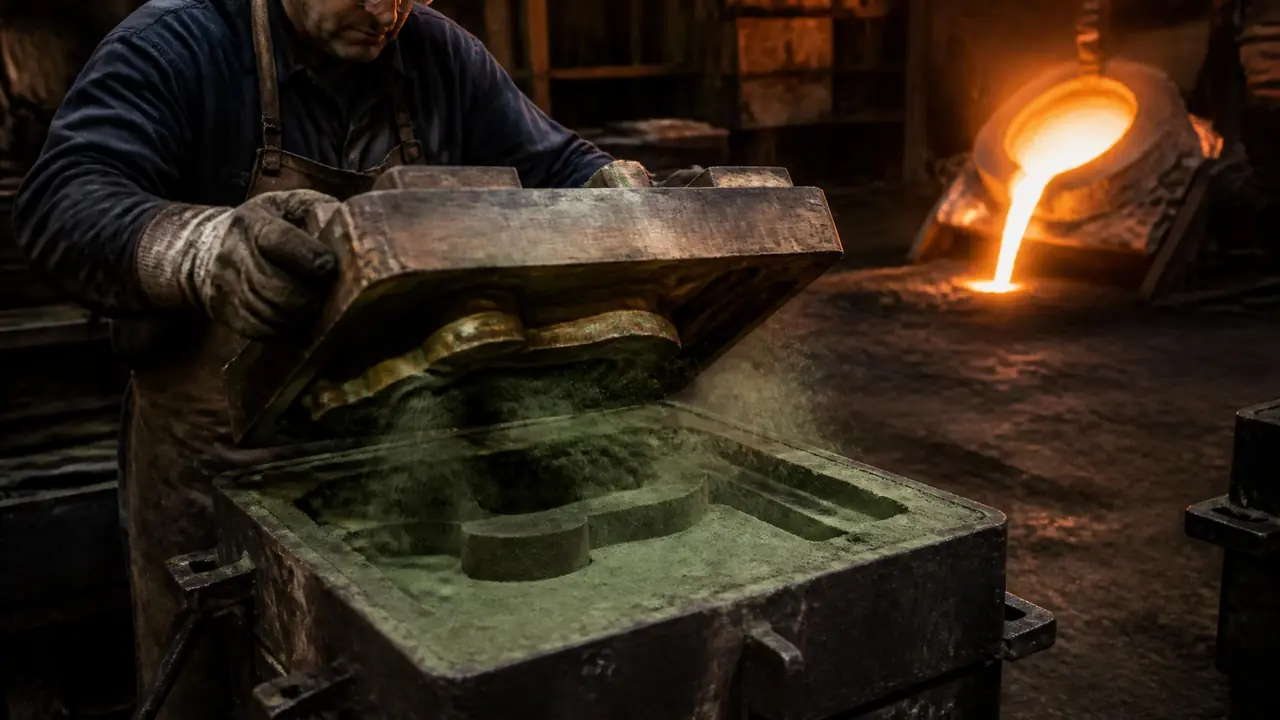
先说结论:翻砂模具不是一个单独的模子,而是木模、型砂、砂箱加浇冒口的一整套配合,收缩量放对、砂打得实,铸件八九不离十。想上手的朋友,先把配砂和起模这两个基本功练熟,比急着买设备强。
翻砂模具这个词,铸造车间里天天有人喊,可真要解释清楚,不少人会愣一下——不就是拿砂子做个坑吗?我头一回跟师傅进造型工段,看他把木模往砂里一埋、拿风锤舂几下再一提,心里也是这么想的。直到自己浇出来的法兰大了两毫米、阀体里夹着砂,才知道这套土办法的讲究全藏在细节里。
先把概念掰开。翻砂是老一辈对砂型铸造的行话,所谓翻砂模具,指的是给砂型造型用的整套工装:定形状的木模或者金属模、配套的芯盒、托砂的砂箱,再算上浇口棒、冒口棒这些辅具。金属液倒进砂型,冷透后打掉砂壳就能取出铸件,型砂过筛回用,材料几乎不浪费。这也是它活了几百年、始终是铸造厂里最便宜工艺的原因。要拿砂型铸造和金属型铸造放在一起比个高低,我之前写过一篇铸造模具的对比,两条路各自的活法不一样,可以先看那篇再回来。
翻砂模具由哪几样东西组成?
一套翻砂模具至少要有四样:定形状的木模、托住砂型的砂箱、成型用的型砂,还有引金属液的浇口冒口系统,缺一样就浇不出铸件。下面按老规矩一样样说。
木模是灵魂。铸件长什么样,全看它。老厂里木模工段是独立的,红松、杉木下料,胶合、刨光、刷漆,一套中型木模做下来要一个星期上下。砂箱就是四个钢框,大件用的带箱带和定位销,防止合箱时上下型错位。型砂的学问最大,传统黏土砂靠膨润土当黏结剂,新砂掺旧砂回用,混砂机里加水辗匀,水分控制在4%左右——手一捏能成团、一碰就散,这个手感练出来才算入门。树脂砂和水玻璃砂是后来的东西,强度高、好清砂,大件基本都改用它们了。
浇冒口系统最容易被新人忽视。直浇道、横浇道、内浇道把金属液引到型腔,冒口负责补缩排气。位置摆错了,缩孔缩松全藏在加工面上,铣开才发现,一批跟着报废。这话不是吓人,是铸造车间每个月都在发生的真事。
木模做错一毫米,铸件就废一批
木模不能照图纸直接做,要按金属收缩率放尺,灰铁放1%左右、铸钢放2%上下,另留1到2度的起模斜度,不然起模时砂型必塌。这是翻砂的第一课。
我们车间接过一批灰铁阀体,法兰外径图纸标400毫米。师傅下料时把木模做到404,我那时候不懂,还以为他量错了。浇出来一冷,缩回去正好卡在公差带中间。灰铁的线收缩大概在1%上下,铸钢到2%,铝硅合金1%左右,不同牌号还得微调,老师傅脑子里都有一张自己的放尺表。木模车间量尺寸用专门的缩尺,尺子本身按比例放大过,省得每次拿计算器换算。
起模斜度是同一类事。垂直面不留斜度,木模一提,型腔边缘的砂就被带松。铸件侧壁一般留0.5到2度,越高越陡。木模表面还要反复刷漆抛光,越光溜越好起模。老实讲,翻砂活干得好不好,一半在造型工手里,另一半就压在这副木模上。
打砂型最容易翻车的几个环节
翻车最多的是三件事:舂砂太紧不出气、太松要塌型;起模晃动带塌型腔边缘;合箱忘吹散砂,浇出来全是夹渣。这三关把住,成品率上一个台阶。
我翻过最疼的一次车就是合箱。那天赶工,上下型吹都没吹就合了,箱缝里掉进去几粒散砂。铝水720℃左右浇下去,铸件加工到内孔,露出一片硬点,六件全废。师傅没骂我,就撂下一句「砂型是活的,你糊弄它,它就糊弄你」。这句话后来我讲给每一个新人都听过。
水分也卡人。型砂配得太湿,金属液一进型腔,水汽顶着往上冒,呛火带白烟,铸件表面气孔一片。所以老造型工配砂宁干勿湿,干一点顶多紧实度差点,湿了直接出废品。透气还有一手:舂完砂拿扎针在型腔四周扎透气孔,扎到离木模表面十来毫米就停手,扎穿了金属液钻进去反而粘砂。浇注时看着白烟从冒口那头冒出来,气才算走顺了。
小批量的铸铝件是翻砂车间最常见的活。市面上一口铸铝锅的毛坯,很多还是翻砂翻出来的。我们给铝制品厂配过几套倒铝锅用的模具,木模加芯盒不到两千块,一天能造型二十多个砂型,这笔账压铸工艺根本没法算。至于倒铝锅模具怎么做才耐用,那篇倒铝锅模具的实战经验里写得比我细,可以翻翻。
话说回来,翻砂也不是唯一选项。拿泡沫做模的消失模工艺,这些年在大件上铺得很快,模样不取出、直接埋砂浇注,起模塌砂这些烦恼少了一大截,代价是前期投入和废气处理都得掂量掂量。
回到开头那个问题,翻砂模具真不是拿砂子做个坑那么简单。木模放对尺、型砂配好水、砂箱合得净,三件事看着都土,件件关系成品率。哪天你路过铸造车间,看见工人抡着风锤舂砂,别以为那是纯力气活,那是几十年手感在砂堆里落位。
常见问题
翻砂模具的木模用什么木头做?
红松、杉木最常见,纹理直、变形小、好下刀。要求高一点的用樟木,或者贴一层层压板防潮。小批量但要长期翻的,现在很多直接上铝合金模或者树脂模,贵一点,胜在不怕潮。
翻砂铸造和压铸到底选哪个?
看批量和壁厚。翻砂开模成本低,几百件也划算,适合大件厚壁件;压铸要开钢模,光模具费几万起步,得有几十万件的量才摊得平。我的建议是先算量再定工艺,别听销售一通吹。
一套木模能用多少次?
保养得好,翻个两三百次没问题。木模怕潮,用完要收进干燥的架子,磕掉角得马上修。我们有一套铝锅木模用了四年,起模上万次,最后是因为整体变形才退役的。
翻砂模具可以自己做吗?
简单件完全可以。买几十块一副的小砂箱,型砂自己配,木模动手做或者找木工代做。但芯盒复杂、精度要求高的件别硬来,找专业木模厂做,一套也就几百到几千块,比报废一炉金属液便宜多了。
延伸阅读
想再深入一层,可以看这篇消失模模具的结构拆解,它算是翻砂的近亲工艺,模样不取出来直接浇。