深圳精密模具凭什么贵三成还抢着下单?消费电子连接器医疗三大领域拆解
简单说:深圳精密模具的核心是三个字——小、精、快。消费电子、连接器、医疗这三类模具是深圳的主场,公差压到±0.005mm还能稳定量产,靠的是牧野米克朗这类设备和两小时能到现场的供应链。同样的模具东莞报价便宜两三成,但五个微米这个级别,老实讲多数东莞厂还得掂量掂量。
做模具的人都听过一句话:精密模具看深圳,量大管饱找东莞。深圳精密模具凭什么贵还这么硬气?我2019年跑过一趟宝安福永,替一个做TWS耳机充电盒的客户找模具厂。三家报价差得离谱——最便宜的和最贵的差了将近40%。当时我也犯嘀咕,不就是个充电盒外壳吗?带着图纸在车间坐了一下午才明白:那副模具里有个卡扣位,装配公差给到±0.008mm,便宜的厂压根不敢接,接了也是赌。
这篇文章就把我这几年跟深圳模具厂打交道的观察摊开讲:深圳精密模具到底强在哪三个领域、公差能力是怎么堆出来的、跟东莞比到底差在哪、什么单子该扔给深圳什么单子别浪费钱。想先补基础概念的,可以看看精密模具是什么以及精度等级怎么划分。
深圳精密模具的三大主场:消费电子、连接器、医疗
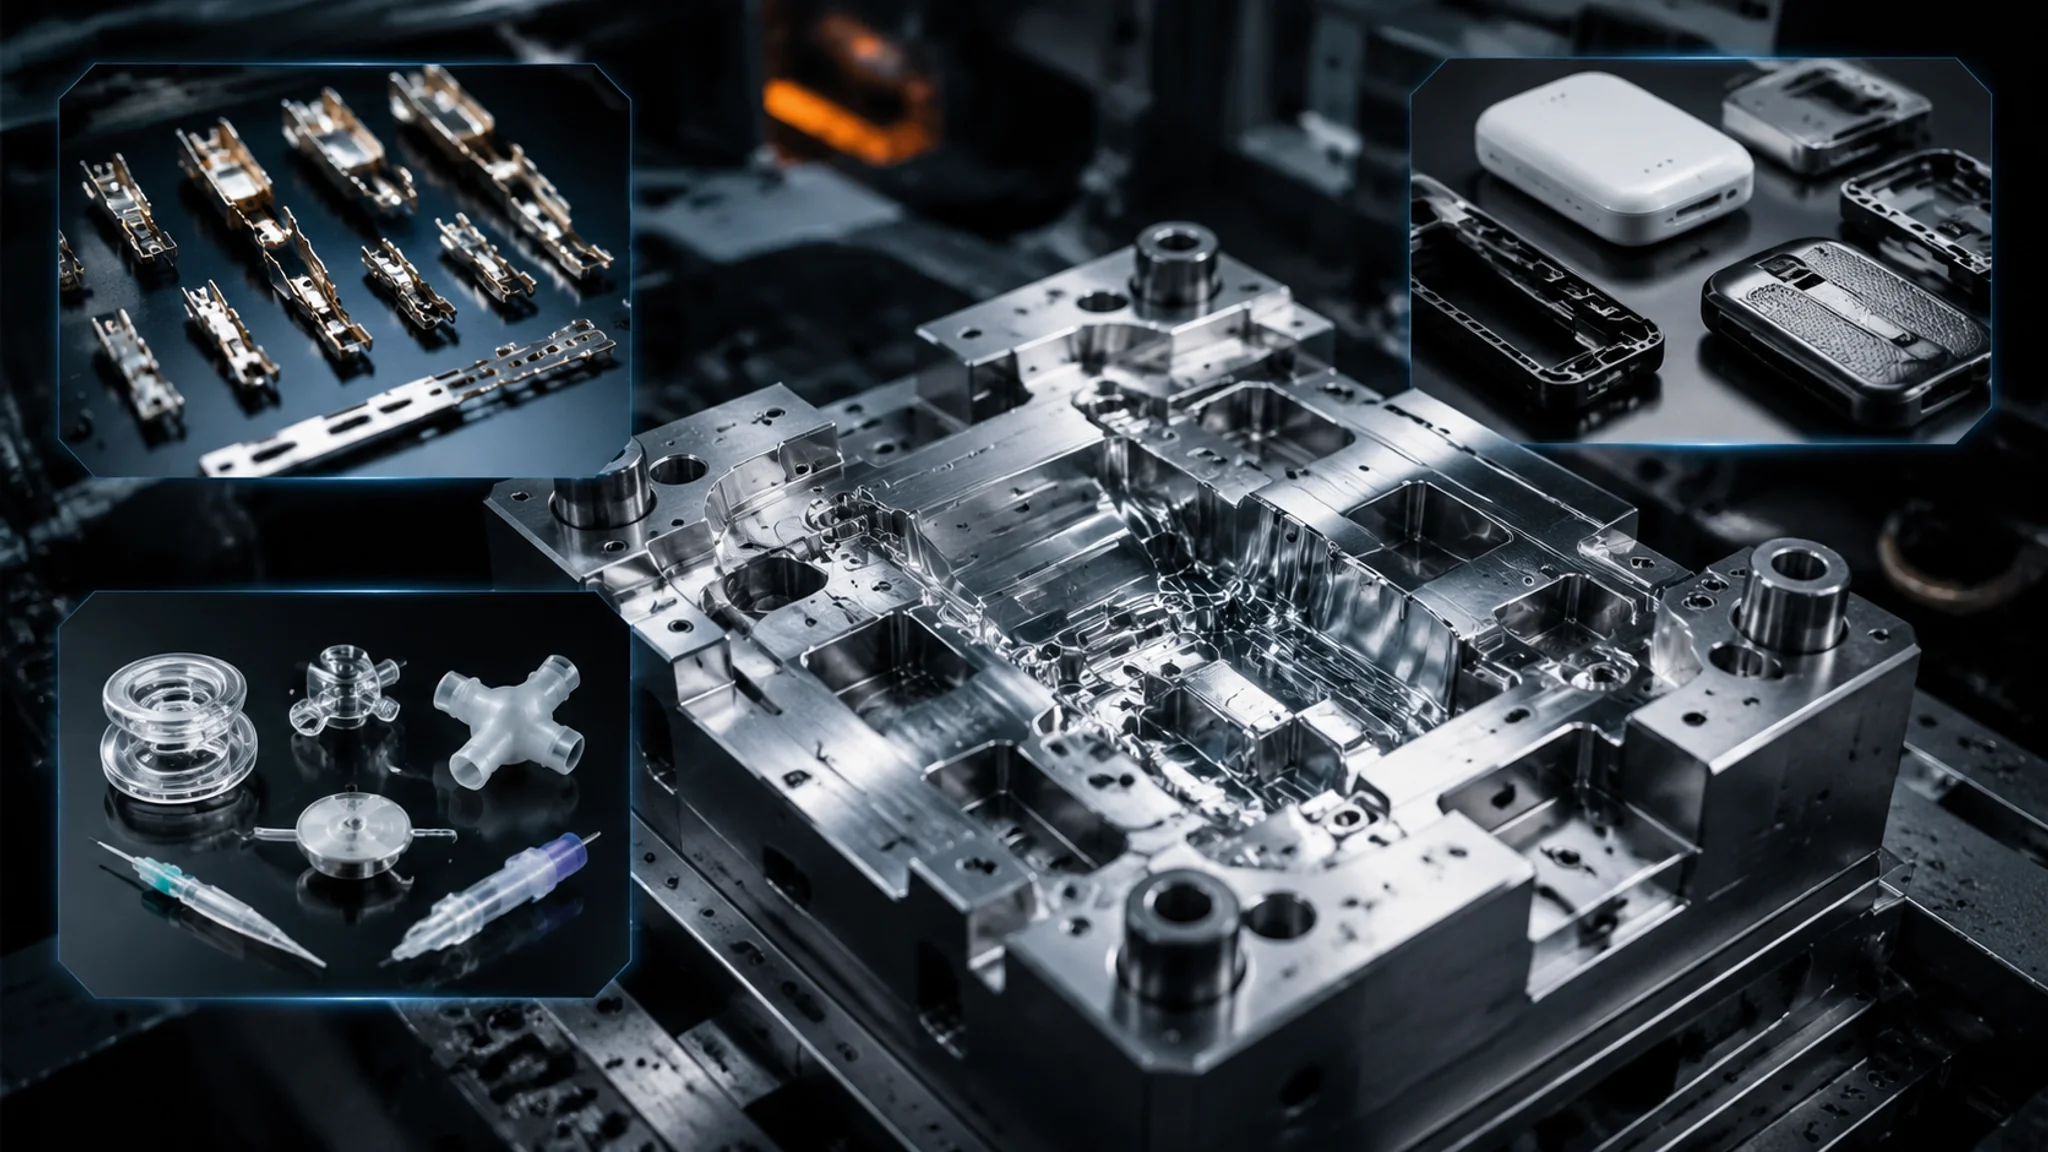
深圳精密模具的三大主场:消费电子外壳类模具(手机中框、TWS耳机、智能手表,量大迭代快)、连接器模具(端子级进模,公差动辄±0.003mm起)、医疗器械模具(注射器、活检钳、IVD耗材,要求洁净生产可追溯)。这三类模具单价高、技术门槛高、客户几乎全在深圳及周边五十公里内。
先说消费电子。这块不用我多吹,华为、OPPO、大疆、传音的供应链全压在深圳,手机中框、无人机外壳、耳机充电盒的模具订单养活了大半个宝安。这类模具的特点是迭代快——一套TWS耳机外壳模具从接单到第一次试模,深圳厂普遍压在7到10天,慢了客户下一代产品都上了你还在车间磨镶件。我们团队去年一个智能手表表壳项目,福永的厂周二接单、下周一送样,中间还改了一轮拔模角度。这个节奏在别的地方我真没见过。
连接器是深圳藏得最深的一张王牌。别小看那些指甲盖大小的端子——连接器模具做的是料带上的级进冲压,step by step几十个工位,冲裁间隙按两微米两微米地抠。全国能稳定做出0.2mm以下pitch端子模的厂,深圳占了一大半,主要集中在宝安西乡和沙井一带。想要系统了解这类模具的门道,可以翻翻端子模具的精密冲压设计要点。
医疗是这几年深圳涨得最快的板块。注射器、输液接头、微创手术器械的塑胶件,单价是普通消费电子的两三倍,但要求也刁钻——材质动不动PEEK、医用级PC,模具要能追溯到每一块钢材的炉号(这块的钢材像STAVAX、S136级别的镜面钢,一胜太这类厂商的料单深圳厂最熟,一胜太官网上能查到对应牌号的物性参数),车间还得过洁净度审核。我见过一个活检钳的凹模,报废两块S136镶件才把R角做到位,光材料费就烧掉小两万。这块的坑我在医疗模具精度要求有多高那篇里写得更细。
有个反常识的点值得单独说:深圳几乎没有大件事——我是说没有大型汽车覆盖件模具,那是上海一汽模具和安徽的场子;也没有低端日用塑料模,那个台州的成本能做到深圳的一半。深圳卡位卡的正是中间这段最值钱的精密区间。
±0.005mm这个公差是怎么做到的?
深圳精密模具的公差能力是设备加环境加检测三件事堆出来的:高速加工中心(牧野、米克朗是标配)把加工精度兜住,恒温车间把热变形摁住,三坐标加光学测量把每个镶件的实测数据存档。三个环节缺一个,图纸上的±0.005mm就是一句空话。
先算一笔账你就明白设备有多贵。一台日本牧野的高速铣,一台顶三台国产机的价钱,但主轴转速上到两万转之后,精加工留量0.05mm一刀下去,型面几乎不用人工再修。深圳稍微上点规模的精密厂,车间里三五台进口机是起步价,这笔投入内地厂多数下不了手。想了解加工环节的具体要求,精密模具加工需要什么条件讲得比我细。
环境这块最容易被外行忽略。钢材热胀冷缩,一米的钢件温度每变化一度,长度变化差不多十微米上下——你嘴上说五微米公差,车间白天黑夜温差八度,等于全白干。所以真正做微米级的深圳厂,精加工车间必须是恒温的,夏天进去还得穿薄外套。我第一次进这种车间还嘀咕空调开这么足不心疼电费吗,后来自己在现场被温度坑过一次才闭嘴。
检测是最后一道闸。镶件加工完,三坐标测完出报告,不合格直接返工,不靠钳工手感救。说实话这套流程对老师傅不太友好——以前靠手感锉出来的活,现在机器说了算。但五微米这个级别,人手真的到不了那个分辨率,不服不行。
供应链凭什么敢叫两小时响应?
深圳精密模具的供应链密度是全国独一份的:模具设计、 CNC编程、加工、线切割、热处理、试模、模架和标准件供应商,大部分挤在宝安到光明这方圆二十多公里里。一个镶件加工出了岔子,供应商两小时能到现场,第二天补件就能上线。这个密度换成内地的产业带,来回一趟一个星期就没了。
这话不是吹的,是我踩过坑对比出来的。2021年我们有个项目在内地某模具城做,模架上一根斜顶断了,当地配不到同规格的,最后从深圳发货过去,光等件就等了四天。同样的事故发生在深圳——上午十点发现,中午供应商骑电动车把替换件送到车间,下午就装上试模了。对做消费电子的客户来说,这三天就是产品上市能不能赶上发布会的差别。
配套里最关键的一环是模架和标准件。深圳周边集中了一大批做精密模架的供应商,提前量做得很细,常规模架三五天交货,急单四十八小时。再配上大把做热流道的公司扎在附近——热流道这块想深入的可以看我们另一篇——试模出了问题,温控箱坏了都有人两小时上门。配套的完整清单我整理在模具设备选型采购指南里。
当然这套供应链的代价全写在租金里。宝安的厂房租金普遍是东莞的两倍以上,所以前几年外迁了一大批做中低端模具的厂,留下来的要么精度够硬,要么客户够硬。这个"深圳设计加东莞制造"的分工格局,我在深圳模具产业现状分析里有更完整的梳理。
和东莞比,到底差在哪?
深圳和东莞的真实差距:公差能力上,±0.01mm以内的高精密单子深圳的成活率明显更高,东莞头部厂能碰五个微米但中小厂普遍在±0.01到0.02mm这个档;价格上同样的模具东莞便宜20%到30%;交期和供应链弹性深圳占优。我的结论很直接——五微米级别的单子别贪便宜,常规精度的大批量单子没必要去深圳挨宰。
先把话说透:东莞不是做不了精密。长安和塘厦有一批给连接器大厂配套的模具厂,端子模做得相当漂亮。但整体分布摆在那——东莞的厂子数量比深圳多出一大截,金字塔底部的中小厂多数还在±0.02mm这个档打转,接五个微米的单子要么外包要么赌。深圳正好反过来,留下来没搬走的厂基本都是奔着精密来的,平均水平高出一截。根据中国模具工业协会的行业统计,2024年全国模具行业营收超过3400亿元,其中精密模具占比逐年走高,而精密电子类模具的产能高度集中在珠三角。这是我用订单喂出来的感受,数据加手感,两头印证。
成本差距算给你看。同一副三十穴的连接器模具,深圳报价大概贵两三成,差价主要在人工和租金——深圳一个能独立编程操机的师傅月薪一万五起步,东莞一万出头能找到还不错的。所以现在行业里通行的玩法是:设计和精密加工放深圳,粗加工、模架、量产放东莞,一套模具两地跑,成本和精度两头占。想深入了解东莞那边的底细,可以看东莞模具产业链分析和中国模具产业全貌这两篇。
给个直接的选择标准。你的产品公差在±0.01mm以内、是连接器或者医疗器械、客户就在深圳要频繁当面磨合图纸——选深圳,多花的钱买的是成活率和响应速度。反过来,家电外壳、日用品、汽车内饰件这种±0.02到0.05mm的常规精度,量还大——扔给东莞,价格能省下一截,犯不着在深圳排队。别迷信"深圳"两个字,也别为了省钱把五个微米的单子扔给没做过的厂,两头都是坑。
常见问题
深圳精密模具的报价一般是多少?
看精度和穴数,跨度很大。常规精密注塑模(手机外壳这类,公差±0.01mm左右)一副十五万到四十万;连接器级进模入门四十万起,pitch小于0.3mm的高精密端子模上百万不稀奇;医疗模具因为要追溯和洁净车间,普遍比同类消费电子贵三成往上。同样的东西东莞大概便宜两三成,这是市场行情不是谁黑谁。
怎么判断一家深圳模具厂是不是真有精密能力?
别听销售吹,直接提三个要求:一看恒温车间,没有恒温他敢承诺五微米你就撤;二看三坐标报告,让他拿出过往项目的实测公差数据,遮遮掩掩不给的多半心虚;三看设备清单,牧野、米克朗、罗德斯有没有,没有进口高速机光靠国产机磨,微米级是硬凑出来的。三关全过,基本不会太离谱。
深圳开模一定要去深圳的厂吗?
不一定,看产品。公差±0.02mm以外的常规模具,东莞、台州的性价比都更高,深圳厂接这种单子自己都没劲。但两类单子我强烈建议留在深圳:一是公差压到±0.01mm以内的高精密件,二是客户在深圳、需要频繁当面改图磨合的项目——当面沟通省下来的时间,比省下的模具费值钱得多。
深圳精密模具厂主要分布在哪几个片区?
宝安西乡福永一带最密,精密电子和连接器模具扎堆;沙井松岗以中小厂为主,接大厂的溢出单;龙岗平湖和坂田偏手机配件类;光明是后来新起的园区,厂房新、租金相对友好,这两年搬过去做医疗模具的不少。跑供应商的话,一天能扫四五家,这个密度在别处办不到。
写到这我表个态:深圳精密模具这三成的溢价,我认为值——但只值在高精密单子上。把常规模具扔给深圳是浪费钱,把五个微米的单子扔给便宜三成的厂是赌博,这两种钱我都替老板们心疼过。选地方之前先把自己的产品公差和量产规模算清楚,比研究任何产业报告都管用。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。