硅胶模具厂是怎么干活的?翻模车间一天、品质三关和交期账
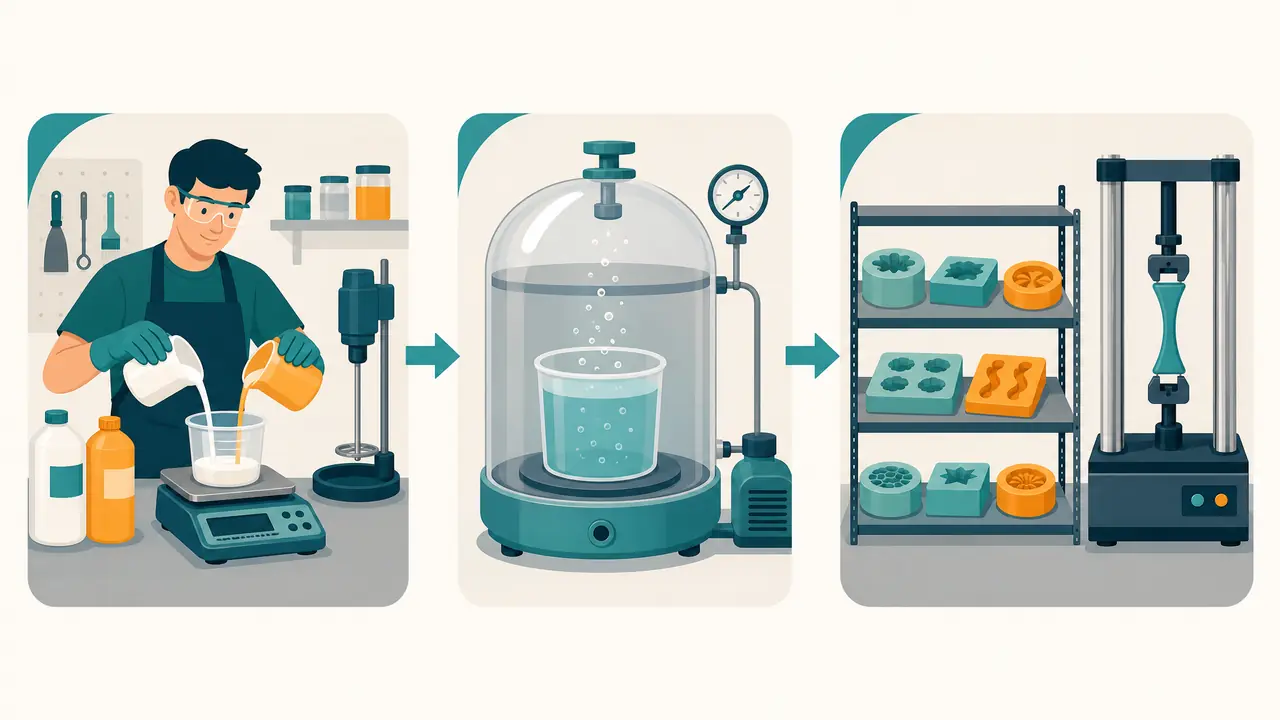
把话放这儿:看一家硅胶模具厂行不行,别光看设备照片,盯住配胶比例、真空脱泡和固化时间这三样,比什么都准。胶差半克、固化少一小时,货到客户手里就是整批返工,这篇按翻模车间的一天,把品质三关和交期门道一次讲透。
早上七点四十,配胶间的电子秤已经开机预热,徒弟蹲在旁边称固化剂,一百克胶配两克半。我在硅胶模具厂管跟单,每天到厂第一件事不是看订单,是抬头看车间温度计——降温那几天胶固化能慢出一倍,交期表全得重排。不少客户以为模具厂都靠机床吃饭,其实硅胶翻模这活更像厨房,配胶等于和面,固化就是火候,差一口气整锅倒掉。
这篇带你把车间的一天从头走一遍,走到哪儿算哪儿,都是我天天盯着的东西。
翻模车间的一天是怎么排的
一天的主线由固化时间定:上午配胶脱泡浇模,下午拆模修边二次硫化,急单靠加开烘箱和夜班提速,人围着胶的节奏转,不是胶等人。
八点整配胶。缩合型的模具硅胶按一百比二点五下固化剂,电子秤精确到零点一克,天冷了加到一百比三,再冷就一百比四。固化剂这东西多一滴少一滴都不行,多了胶发脆,少了迟迟不干。色膏随后进,搅拌三分钟,颜色匀了才算完。
接着进真空脱泡机,抽到零点零九五兆帕,保持五分钟。这一步偷不得懒,气泡没抽干净,翻出来的模面就是一片蜂窝眼,客户收货直接拍照片过来问这是什么。对了,说到蜂窝眼,新手十有八九栽在这上面,我带过的两个徒弟都是这么记住教训的。
浇模前先给母模刷两遍脱模剂,石膏模、树脂母模都一样。手上也有讲究:先拿软毛刷薄薄刷一层胶把母模表面封住,把花纹缝里的气泡赶出去,再倒体胶。图省事一次倒满的,花纹里准藏着气泡,拆模就是废品。
车间常年恒温二十五度上下,缩合型胶四到六小时能脱模。十二月最难熬,有一年车间空调坏了一周,一锅胶拖到八小时,那个下午我跟三个客户改了交期。下午的活是拆模、修边,毛边拿刀片沿着分模线走一圈,然后进烘箱做二次硫化,两百度烤两小时,把里面的挥发物逼出来。食品级的货不过这道烘箱,我们不许装箱。
晚班收尾前抽检,卡尺量关键尺寸,每批留试片送拉力机。一天下来,那台电子秤要称十几锅胶。
品质把关就三关:固化、气味、拉力
固化切断面看有没有生芯,气味靠二次硫化压住挥发物,拉力让拉伸机出数据,拉伸强度过六点五兆帕、撕裂强度二十五千牛每米,三关全过才装箱。
固化关最朴素:指甲按下去不留印,刀切开断面里外一个色,没有发黏的生芯,就算固化透了。急着赶货多加固化剂是外行干的事。这个坑我踩过,去年赶一批四十公分的大件,徒弟多倒了半管固化剂,模子是干得快,翻到第七次胶面直接撕裂,整批报废,赔出去两千多块料钱。打那以后车间立了规矩,固化剂由组长过秤。
胶本身也分路数。缩合型便宜,收缩率百分之零点三左右,固化时带点乙醇味;加成型贵一倍上下,收缩率压到百分之零点一以内,几乎没味,食品级和精密件都用它。具体怎么挑,模具用硅胶怎么选?缩合型加成型与硬度的选择里写得比我细,两篇对着看更清楚。
| 对比项 | 缩合型硅胶 | 加成型硅胶 |
|---|---|---|
| 固化方式 | 室温四到六小时 | 一百五十度烘二十分钟或室温过夜 |
| 收缩率 | 百分之零点三左右 | 百分之零点一以内 |
| 气味 | 固化有乙醇味 | 几乎无味 |
| 翻模寿命 | 两百次上下 | 三百到五百次 |
| 适用 | 石膏水泥大件、低预算单 | 食品级、精密花纹件 |
气味关好懂,难的是标准。二次硫化出箱的货,凑近闻不该有任何刺鼻味,只剩胶本身淡淡的味道。食品级的还要过第三方检测,报告随货走。上个月有批外协进来的胶闻着发酸,我直接整桶退了供应商,进货价再便宜也不能拿客户的安全换。
拉力关靠机器不靠手感。硬度按产品定,翻糖果模用十到二十度邵氏硬度,工业件三十到四十度,软了脱模顺但寿命短,硬了花纹清晰却容易撕。每批试片在拉力机上拉到断,拉伸强度低于六点五兆帕的批次,整批隔离重检。这些指标怎么跟自己的产品对上号,硅胶模具硅胶怎么选?硬度、耐温、食品级三个指标定成败里有一张对照表,可以直接照着去问厂里。
交期账怎么算才不打脸
硅胶模具的交期卡在固化节奏上,正常单七到十天,低温季顺延三五天,急单两班倒加烘箱能压到四天,下单前先把固化时间算进去。
每天下午四点,我去各工位收一遍固化进度,拍断面照片发到客户群里。一锅胶四小时起步,一天顶多两锅,这个节奏催不动,跟注塑件按秒出货完全是两个世界。客户着急我也理解,可胶不认人情。
说实话,拖交期的单子八成不赖车间,赖前段的母模确认。母模照片发过去三天没人回,后面全顺延。现在我接单先立一条:母模照片二十四小时不回复,默认通过,交期照原计划走,白纸黑字写进单子里。这条立了之后,扯皮少了大半。
急单走两班倒,加成型直接进烘箱,一百五十度二十分钟出模,四天的活能压到两天半。代价也明摆着:电费人工翻着涨,急单费加收三成,下单前讲清楚,没人事后扯皮。我自己报交期有个习惯,往后多报半天,宁可货早到让客户意外,也别掐着点让货代在门口干等。
七点四十那台电子秤,一天称十几锅胶,每锅差半克,月底盘损耗就差出几百块。硅胶翻模这行说到底是慢工,固化给它时间,气味给它烘烤,拉力给它数据,交期自然稳。你下回验厂别光顾着拍车间照片,让师傅现场切一刀断面、按一按手感,比听半天介绍都实在。
常见问题
硅胶模具一般能翻多少次?
缩合型的两百次上下性能开始往下走,加成型好料能到三百到五百次。寿命大头其实在使用习惯:翻完马上洗干净、别暴晒、别堆压,同一个模子有人用一年有人用三年,差的就是这几条。
外行怎么快速判断一家硅胶模具厂靠不靠谱?
三个动作就够:让对方现场配一锅胶并记录比例,要最近一批的拉力试片数据,切开一个成品看断面。照片和视频都能摆拍,断面和数据不会说谎。
食品级硅胶模具比普通的贵多少?
加成型食品级胶料本身贵一倍上下,落到成品上,一套三十公分的蛋糕模出厂价差几十到一百多块。关键看有没有随货的检测报告,嘴上说的食品级不作数。
冬天下单硅胶模具要多留几天交期?
低温固化慢,正常七天的单建议多留三到五天。下单前直接问厂里有没有恒温车间和烘箱,有的厂冬天靠空调硬扛,交期弹性很大,问这一句就能试出深浅。